Wuxi Weineng Automation Technology Co., Ltd. /Shandong Weineng Automation Technology Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Станок для навивки пружин с ЧПУ: практическое руководство по пружинам подвески с горячей навивкой
Контент
- 1 Что на самом деле означает ЧПУ на намоточной станции
- 2 Горячая и холодная намотка — это не одна и та же машина
- 3 Основные модули станка для навивки пружин с ЧПУ
- 4 Параметры процесса, определяющие качество рулона
- 5 Ступени, окружающие станцию намотки
- 6 Автономная машина или полная производственная линия
- 7 Как выбрать станок для навивки пружин с ЧПУ
- 8 Почему производитель оборудования так же важен, как и машина
Станок для навивки пружин с ЧПУ — это станция, на которой прямой стальной стержень превращается в спираль. При производстве пружин подвески с горячей намоткой стержень нагревается до температуры ковки, подается в навивочную головку и формируется с помощью инструмента, движение которого приводится в движение сервоосями и координируется контроллером. Поскольку каждая ось следует сохраненной программе, а не фиксированному кулачку, один и тот же станок может обрабатывать прутки разных диаметров, диаметры рулонов и профили шага после изменения рецепта, а не после механического ремонта.
Именно эта гибкость является причиной того, что намотка является одновременно самой сложной и самой полезной частью пружинной лески. Когда температура, длина подачи и кривая шага правильные, каждая последующая операция ведет себя предсказуемо. Когда они смещаются, цех расплачивается за это ломом, дополнительной правкой и нестабильной усталостью.
В этом руководстве объясняется, что делает машина для навивки пружин с ЧПУ, чем горячая навивка отличается от холодной, какие параметры процесса влияют на качество и как станция навивки вписывается в полную линию. Это написано с точки зрения Технология автоматизации Wuxi Weineng , изготовитель оборудования для горячих витых пружин, листовых рессор и стабилизаторов поперечной устойчивости с десятилетним опытом автоматизации автомобильных пружин.
Что на самом деле означает ЧПУ на намоточной станции
В традиционной установке навивки геометрия спирали заложена в аппаратуру: оправку заданного диаметра, шаговый блок, набор направляющих роликов. Переход на другую пружину означает замену деталей, переустановку инструментов и часы работы с пробными катушками. ЧПУ меняет основу этой работы.
Сервооси вместо фиксированных кулачков
На современном станке подача, вращение, шаг и формовка являются отдельными сервоосями. Контроллер интерполирует их, поэтому кривая шага, диаметр катушки и геометрия конечной катушки определяются синхронным движением, а не формой кулачка. Исправления, которые когда-то требовали шлифовки новой детали, теперь внесены в программу.
Рецепты вместо восстановления
Геометрия пружины, длина подачи, скорости и заданные значения температуры сохраняются в виде рецептов. Переналадка становится отзывом, первой проверкой товара и точной регулировкой. Это имеет значение, когда линия запускает несколько семейств пружин короткими партиями, и это имеет еще большее значение, когда одной и той же машине приходится вести учет того, что она на самом деле сделала.
Горячая и холодная намотка — это не одна и та же машина
Оба маршрута заканчиваются спиралью, но принадлежат разным мирам силы, температуры и оборудования. В таблице ниже приведены наиболее важные различия при выборе оборудования.
| Аспект | Горячая намотка | Холодная намотка |
|---|---|---|
| Размер стержня или проволоки | Тяжелый стержень, часто 12 мм и выше. | Маленькая проволока, обычно менее 12–16 мм. |
| Материальное состояние | Нагревается до температуры ковки перед формовкой | Формируется при комнатной температуре из тянутой проволоки. |
| Формирующая сила | Ниже, потому что сталь мягкая при температуре | Высокая, с более быстрым износом инструмента |
| Пружинный возврат | Маленький и довольно предсказуемый | Значительно, должно быть компенсировано программой |
| Типичные продукты | Рессоры подвески для грузовых автомобилей, автобусов, железнодорожного и тяжелого транспорта. | Клапанные пружины, малые пружины сцепления, легкие пружины подвески |
| Постформирующий маршрут | Закалка и отпуск, затем завершение обработки и испытаний. | Снятие стресса и обработка поверхности |
Поскольку камера горячей намотки также должна иметь станцию нагрева, передающее устройство и часто устройство для закалки, решения о компоновке обычно принимаются одновременно с выбором машины.
Основные модули станка для навивки пружин с ЧПУ
Производители устраивают их по-разному, но большинство машин для горячей намотки имеют одни и те же функциональные блоки.
- Блок подачи и измерения прутка: подает нагретый пруток на запрограммированную длину и поддерживает повторяемость длины резки.
- Станция нагрева: поднимает пруток до температуры намотки либо по всей длине, либо в определенных зонах.
- Намоточная головка: захватывает, вращает и формирует пруток вокруг оси намотки.
- Ось шага: контролирует осевое расстояние витков и формирует концевые витки.
- Формирующие ролики или направляющие инструменты: поддержите пруток и установите диаметр готового рулона.
- Отрезка и передача: отделяет готовую пружину и перемещает ее на следующую станцию.
- Контроллер ЧПУ и HMI: запускают программы движения, сохраняют рецепты и регистрируют данные процесса.
Параметры процесса, определяющие качество рулона
После установки машины небольшое количество переменных объясняет большую часть различий в готовых пружинах.
- Температура намотки: слишком низкая, пруток может треснуть или перегрузить оснастку; слишком горячая, ухудшается структура зерна и качество поверхности.
- Длина подачи и резки: задает количество активных витков и свободную длину.
- Профиль шага: распределяет нагрузку вдоль пружины и влияет как на скорость, так и на распределение напряжения.
- Диаметр витка и индекс пружины: узкий индекс увеличивает нагрузку и требует более жесткого контроля инструмента.
- Скорость вращения и формования: влияет на время цикла, а также на перепад температур между нагревом и формовкой.
- Охлаждение и перенос: неконтролируемое охлаждение перед закалкой может испортить картину твердости.
- Коррекции инструмента и компенсация износа: небольшой занос накапливается за смену и появляется в последних пружинах партии.
Ступени, окружающие станцию намотки
Намоточная машина работает лучше всего, когда операции до и после нее спроектированы как один процесс, а не как отдельные покупки.
Нагрев перед формованием
На линии горячей намотки концы прутка и зона формовки нагреваются за счет индукции, которая быстро и локально передает энергию в материал. Контроль этого тепла обеспечивает повторяемость программы намотки от первой детали до последней. Принципы, лежащие в основе этого, описаны в нашей статье о индукционный нагрев при производстве автомобильных пружин .
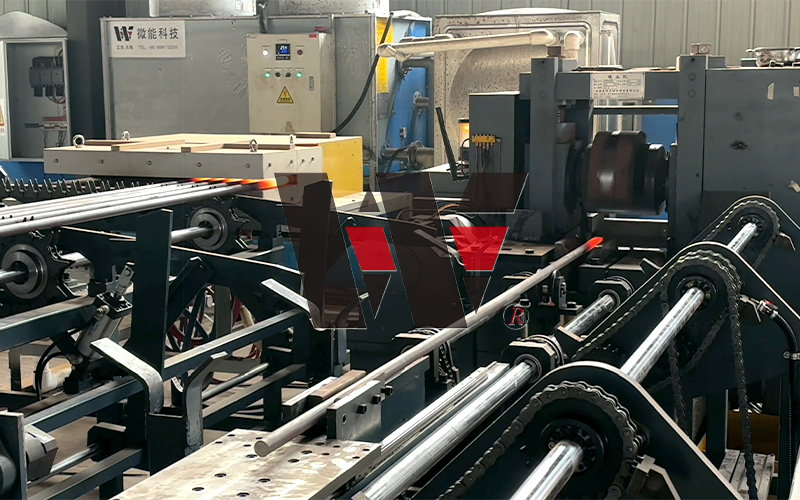 Оборудование для индукционного нагрева автомобильных пружин Оборудование для индукционного нагрева концов автомобильных пружин специально разработано для термообработки конечной зоны компонентов пружин, используемых в системах автомобильной подвески.... Посмотреть продукт →
Выравнивание концов и формирование концов
Пружины подвески с горячей навивкой почти всегда требуют сплющивания или шлифовки концов витков пружины, чтобы пружина сидела ровно под нагрузкой. Гидравлические и механические станции правки концов берут пружину прямо из навивки, удерживают ее на оси и прижимают концевые витки к необходимой плоскости, что происходит быстрее и более последовательно, чем ручная правка.
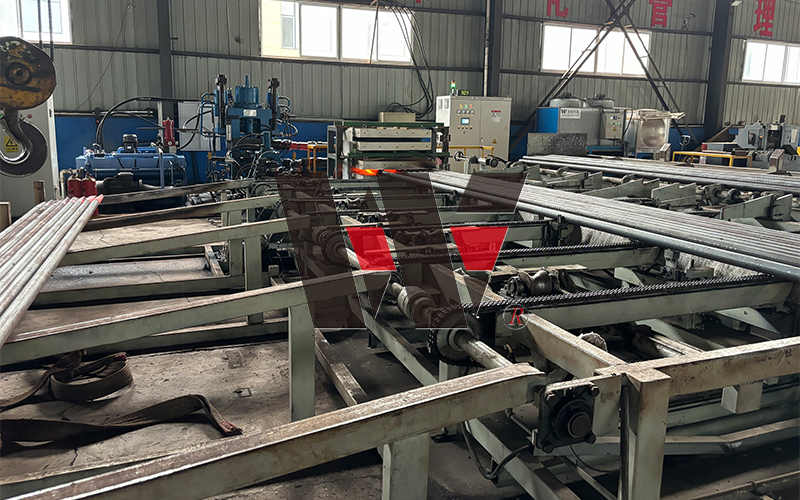 Гидравлическая линия для выравнивания концов Гидравлическая линия правки концов спроектирована для точной обработки концов круглых стержней или трубчатых заготовок, таких как пружины и стабилизаторы поперечной устойчивости, с использованием гидравлического станка. Посмотреть продукт →
Закалка, отпуск и проверка
После формовки пружину закаливают и отпускают для достижения рабочей твердости и снятия напряжения при формовке. Далее следует дробеструйная обработка, предварительная настройка или очистка, а затем испытания на усталость и эксплуатационные характеристики. Каждый из этих этапов зависит от рулона, вышедшего со станции намотки, поэтому контроль размеров на машине важнее, чем любая последующая сортировка.
Автономная машина или полная производственная линия
Многие покупатели начинают с одной намоточной машины и постепенно добавляют оборудование выше и ниже по потоку. Такой подход подходит для небольших объемов, часто меняющейся продукции и ограниченной площади. Полная линия, напротив, объединяет нагрев, намотку, обработку концов, термообработку и тестирование с автоматической передачей, поэтому время цикла согласовывается, а обработка сводится к минимуму.
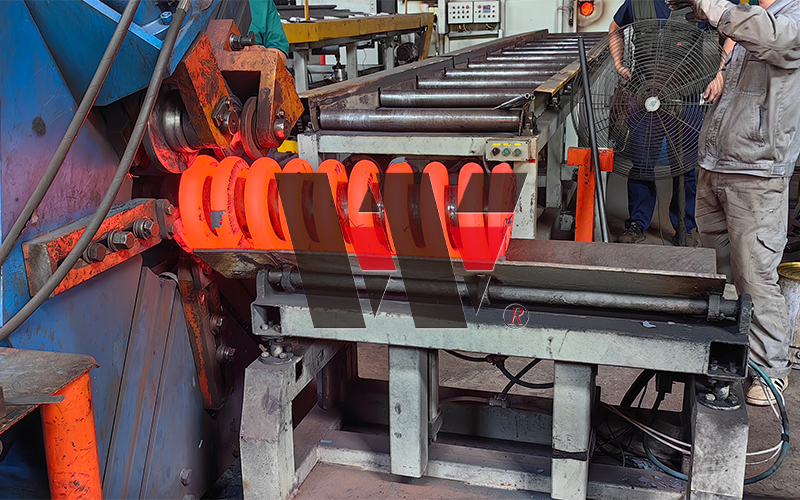 Линия по производству горячих пружин Линия по производству пружин горячей навивки предназначена для полного процесса производства винтовых пружин (амортизирующих пружин автомобильной подвески), покрытия из материала ... Посмотреть продукт →
Правильный ответ обычно зависит от того, насколько стабилен ассортимент продукции и сколько труда завод хочет исключить из процесса. Производитель, поставляющий как отдельные машины, так и полные линии, может честно сравнить два варианта, вместо того, чтобы ориентировать каждый проект на более крупную покупку.
Как выбрать станок для навивки пружин с ЧПУ
Спецификация становится полезной только тогда, когда она привязана к пружинам, которые будут фактически производиться. Несколько вопросов делают большую часть работы.
- Какие семейства пружин и какой диапазон диаметров стержней должен охватывать станок?
- Какая необходимая конечная продукция за смену, включая время переналадки?
- Какие размерные допуски должны соблюдаться и как они будут измеряться?
- Будет ли машина работать как автономная установка или как часть автоматизированной линии с автоматической загрузкой и перегрузкой?
- Какой метод нагрева и уровень мощности подходят для соответствующих размеров стержней?
- Сколько времени должна занять смена продукта и кто ее выполняет?
- Какое обслуживание, запасные части и обучение операторов включены после установки?
Ответы на эти вопросы гораздо точнее определяют конфигурацию оси, мощность нагрева, уровень управления и компоновку, чем обычное сравнение по каталогу.
Почему производитель оборудования так же важен, как и машина
Оборудование для горячей намотки оценивается годами, а не первой неделей производства. Конструктор, имеющий опыт автоматизации автомобильных пружин, понимает, как навивка взаимодействует с обработкой концов, термообработкой и испытаниями, и может спроектировать интерфейсы, не оставляя их на усмотрение клиента.
Наш собственный опыт идет по этому пути. С 2016 года наша команда работает над комплексным оборудованием для автомобильных листовых рессор, горячекатаных пружин и стабилизаторов поперечной устойчивости на предприятии площадью 6000 квадратных метров с более чем 60 сотрудниками и считается специализированным и сложным предприятием. Оборудование было поставлено производителям пружин и автомобильных компонентов в Китае, а также клиентам в Турции, Южной Корее, Индии, Бразилии, Египте, Дубае, Тунисе, Марокко и других регионах при поддержке поставки проектов «под ключ», удаленной помощи и обслуживания на месте.
Именно такое сочетание знаний процессов и возможностей доставки превращает покупку намоточного станка в производственный актив, который продолжает хорошо работать даже после окончания гарантийного периода.
Станок для навивки пружин с ЧПУ — это только одно звено в цепи, которая превращает пруток в надежную пружину подвески, но именно это звено определяет, какой объем работы должна выполнить остальная часть цепи. Когда нагрев, намотка, формовка концов и термообработка планируются одновременно, допуски остаются жесткими, переналадки остаются короткими, а количество отходов остается низким. Независимо от того, будет ли следующим шагом отдельная машина или полная линия горяченавитых пружин, разумной отправной точкой является четкое представление о пружинах, которые необходимо изготовить, и партнер по оборудованию, который уже разработал этот процесс.
-
У вас есть вопросы?
Давайте
Обсуждать! -
Быстро
Главная Продукция / Оборудование О нас Услуги Применение Новости Свяжитесь с нами -
Категории продуктов
Комплектное оборудование для автомобильных листовых рессор Комплектное оборудование для автомобильного стабилизатора поперечной устойчивости Комплектное оборудование для автомобильных пружин Комплектное оборудование для автомобильного направляющего рычага Комплектное оборудование для нефтяных бурильных труб
-
Напишите нам
[email protected] [email protected] -
Адрес
Деревня Янсиюань, город Лоше, район Хуэйшань, город Уси, провинция Цзянсу, Китай -
Позвоните нам сейчас
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
