Wuxi Weineng Automation Technology Co., Ltd. /Shandong Weineng Automation Technology Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Руководство по вырубному прессу: как автоматизированные линии вырубки формируют заготовки рессор
Контент
- 1 Что на самом деле делает вырубной пресс
- 2 Где находится заготовка в весеннем производственном процессе
- 3 Перфорация, сверление или и то, и другое?
- 4 Распространенные конфигурации вырубных прессов
- 5 Основные характеристики, которые следует сравнить перед покупкой
- 6 Что проверять на каждой заготовке
- 7 От отдельного пресса к полностью автоматической линии вырубки
- 8 Как правильно выбрать вырубной пресс
- 9 Создание всей линии, а не только прессы
Каждая листовая рессора, стабилизатор поперечной устойчивости и направляющий рычаг начинают свою жизнь как плоский стальной стержень, который необходимо обрезать по длине и придать ему форму, прежде чем можно будет выполнить один проход формовки. Эта первая операция — вырубка, и машина, лежащая в ее основе — вырубной пресс — незаметно устанавливает бюджет допусков для всего, что происходит дальше. Сделайте заготовку правильно, и остальная часть линии будет работать гладко; ошибетесь, и следующие три смены вы проведете в погоне за развалом, заусенцами и расположением отверстий. В компании Wuxi Weineng Automation Technology Co., Ltd. мы потратили последние десять лет на создание оборудования именно для этого этапа, поэтому вот что мы узнали о том, как работает вырубной пресс, на что обращать внимание и какое место он занимает в современном заводе по производству пружин.
Что на самом деле делает вырубной пресс
Вырубной пресс — это станок, который подает контролируемую вертикальную силу на набор штампов, который вырезает плоскую заготовку из рулона, полосы или предварительно нарезанного прутка. Слово «вырубка» описывает, какая половина разрезаемого материала имеет значение: при вырубке кусок, пропавший через матрицу, остается у вас, а при штамповке выпавшая заготовка — это лом. Большинство заготовок из пружинной стали производятся с использованием составных или прогрессивных штампов, поэтому одним ходом пресса можно отрезать стержень до нужной длины и одновременно пробить центральное отверстие для болта и концевые отверстия.
Три элемента определяют, на что способна пресса. Первый — это тоннаж, сила, доступная в нижней части хода. Второй — это рабочий диапазон — размер станины, высота закрытия и ход — который определяет размер матрицы и длину заготовки, которую вы можете использовать. Третья — это система привода, которая контролирует передачу усилия, скорости и времени выдержки. Все остальное, от рамы до шкафа управления, предназначено для того, чтобы эти три переменные оставались неизменными при десятках тысяч ударов.
Где находится заготовка в весеннем производственном процессе
На заводе по производству рессор заготовка является воротами, через которые проходит каждая последующая операция. Здесь задаются длина заготовки, расположение отверстий, прямоугольность кромки и начальный развал, а поскольку пружинная сталь впоследствии нагревается, прокатывается или скручивается, небольшие ошибки на прессе имеют тенденцию скорее увеличиваться, чем компенсироваться. Типичная последовательность выглядит так:
- Размотайте, выпрямите и подайте плоский стержень на нужную длину.
- Заготовьте стержень до конечной длины внутри матрицы.
- Пробейте центральное отверстие, концевые отверстия и установочные элементы за один цикл.
- Обрежьте, сузьте или заострите концы и обработайте профиль створки.
- Подготовьте заготовку к горячей формовке, прокатке, скручиванию или упаковке.
- Закалка, отпуск и дробеструйная обработка формованной детали.
- Соберите, предварительно нагрузите и протестируйте готовый пакет пружин.
Поскольку гашение стоит на первом месте, оно также действует как контроль качества. Хорошо настроенный пресс поставляет заготовки, которые подаются на следующую станцию без ручной регулировки, поэтому многие заводы сейчас предпочитают интегрированную линию отдельному прессу, подаваемому вручную. Наши инженеры написали пошаговое руководство по линия по производству листовых рессор от заготовки до термообработки если вам нужна полная картина.
Перфорация, сверление или и то, и другое?
Отверстия можно создать двумя способами. Более быстрый способ — пробить их в той же матрице, что и заготовка прутка, что подходит для тонких и средних сечений и больших объемов. Альтернативой является сначала заготовка, а затем сверление, что часто лучше для толстых прутков, более твердого материала или рисунков отверстий, которые могут перегрузить одну матрицу. Многие заводы используют и то, и другое: пресс быстро удаляет металл, а специальная сверлильная станция доводит критические отверстия до окончательного размера и положения.
Какой бы путь вы ни выбрали, решайте оба вместе, потому что цепочка допусков проходит от пресса к сверлу. Наши автоматизированные сверлильные станции спроектированы таким образом, чтобы принимать заготовки прямо из вырубного пресса, поэтому положение отверстия сохраняется без второй ручной настройки.
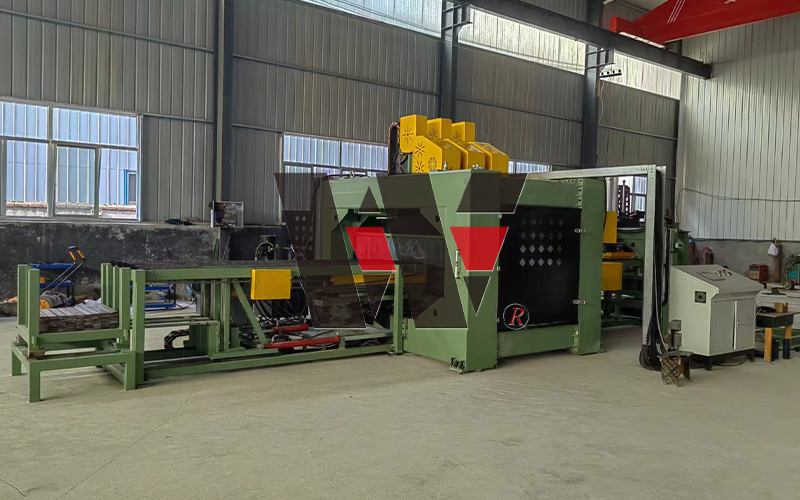 Полностью автоматическая линия по производству сверлильных станков с листовыми рессорами Высокая автоматизация и интеллект: вся линия объединяет передовые системы управления ПЛК и интерфейсы HMI, что обеспечивает полную автоматизацию от подачи до бурения. Он поддерживает реальные... Просмотреть продукт →
Распространенные конфигурации вырубных прессов
Механические прессы
Маховик и кривошип преобразуют вращательное движение в фиксированный ход. Механические прессы быстры, воспроизводимы и недороги в обслуживании, они подходят для вырубки больших объемов, когда материал и матрица стабильны. Компромисс заключается в том, что сила достигает максимума в нижней части хода и не может быть отрегулирована в середине цикла.
Гидравлические прессы
Усилие исходит от цилиндра и может удерживаться при полном тоннаже в любом месте хода, что позволяет гидравлическим прессам работать с толстыми секциями, длинными заготовками и штампами, которым требуется время выдержки для чеканки или установки. Ход и скорость программируются, что полезно, когда на одной машине используется несколько номеров деталей.
Прессы с сервоприводом
Сервопресс приводит в движение плунжер напрямую, поэтому ползун может ускоряться, замедляться, останавливаться или двигаться в обратном направлении в любой точке. Результатом является гибкий профиль хода, более низкое энергопотребление и меньший уровень шума. Для производителей, смешивающих тонкие и толстые прутки на одной линии, сервопресс часто позволяет экономить обе работы.
Многостанционные печатные машины относятся к этим трем категориям. Вместо вырубки за один удар пресс с тремя или четырьмя станциями пропускает пруток через ряд штампов, поэтому резка, штамповка, обрезка и формовка происходят последовательно на одном станке. Это снижает нагрузку на матрицу, улучшает качество кромки толстого материала и укорачивает леску.
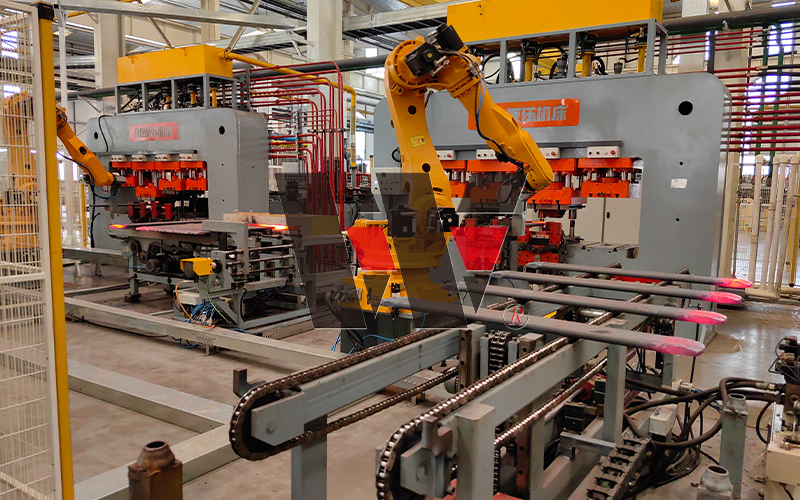 Четырехпозиционный штамповочный пресс Машина оснащена четырьмя отдельными рабочими станциями, что позволяет выполнять четыре различных этапа обработки за один рабочий цикл, что значительно повышает производительность... Просмотреть продукт →
Основные характеристики, которые следует сравнить перед покупкой
Приведенные ниже цифры представляют собой ориентировочные диапазоны для полосового проката из автомобильной пружинной стали. Используйте их в качестве контрольного списка при сравнении предложений и всегда сверяйте их с самой толстой и самой длинной заготовкой, которую вы планируете использовать.
| Спецификация | Типичный диапазон | Почему это важно |
|---|---|---|
| Номинальный тоннаж | 100 – 800 т | Должно превышать усилие сдвига самого толстого стержня с запасом на износ штампа. |
| Длина кровати | 1000 – 4000 мм | Устанавливает самую длинную заготовку и количество станций, которые может удерживать кубик. |
| Ударов в минуту | 10–45 выстрелов в минуту | Выход приводов; более высокая скорость требует лучшей подачи и контроля слизней. |
| Допуск на длину заготовки | ± 0,5 – 1,0 мм | Влияет на консистенцию выпуклости после горячей штамповки. |
| Допуск положения отверстия | ± 0,3 – 0,8 мм | Определяет, собирается ли пакет без развертывания. |
| Высота заусенца | ≤ 0,1 мм | Помогает предотвратить растрескивание кромок во время последующей прокатки и формовки. |
| Контроль | ПЛК с хранилищем рецептов | Делает переключение между номерами деталей коротким и повторяемым. |
Что проверять на каждой заготовке
Проверка после вырубки выполняется быстро и является самым дешевым контролем качества на заводе. Эти проверки выявляют практически все проблемы, которые в противном случае могли бы появиться в виде отходов после термообработки.
- Общая длина измеряется по чертежу и по предыдущей заготовке в тираже.
- Диаметр, положение и округлость отверстия проверяются штангенциркулем или штангенциркулем.
- Высота заусенцев как на кромке реза, так и на кромке отверстия.
- Плоскостность и прямолинейность заготовки перед входом в печь.
- Состояние кромки — трещины, надрывы или перекат, указывающие на изношенность или плохо установленную матрицу.
- Индикаторы износа штампа, такие как полированная полоса на пуансоне или поднимающаяся тяга пули.
Тенденции этих измерений в течение смены расскажут вам больше, чем любое отдельное показание. Положение отверстия, которое медленно смещается, обычно указывает на термическое расширение пресса или ослабление зажима матрицы, а не на изношенный пуансон.
От отдельного пресса к полностью автоматической линии вырубки
Пресса сама по себе – это только половина дела. Подача, обработка заготовок, удаление заготовок и перемещение между станциями определяют реальную производительность ячейки, поскольку быстрая печатная машина, ожидающая оператора, является просто дорогостоящей. В автоматизированной конфигурации пресс подается из магазина рулонов или прутков, сервоподатчик устанавливает длину резки, а передаточное устройство или робот перемещает заготовку к следующему процессу без укладки или повторного захвата.
Автоматизация также делает процесс повторяемым. Поскольку длина подачи, ход пресса и последовательность пуансонов контролируются одним и тем же контроллером, заготовка, покидающая линию в первый час, соответствует заготовке, покидающей ее в десятый час. Для заводов, работающих с несколькими номерами деталей в смену, хранение рецептов позволяет обойтись без ручной перенастройки.
Мы создаем комплексные линии вырубки и штамповки, которые объединяют пресс, устройство подачи, управление штампами и средства управления в один непрерывный процесс, размер которого соответствует семейству деталей, которые вы фактически производите.
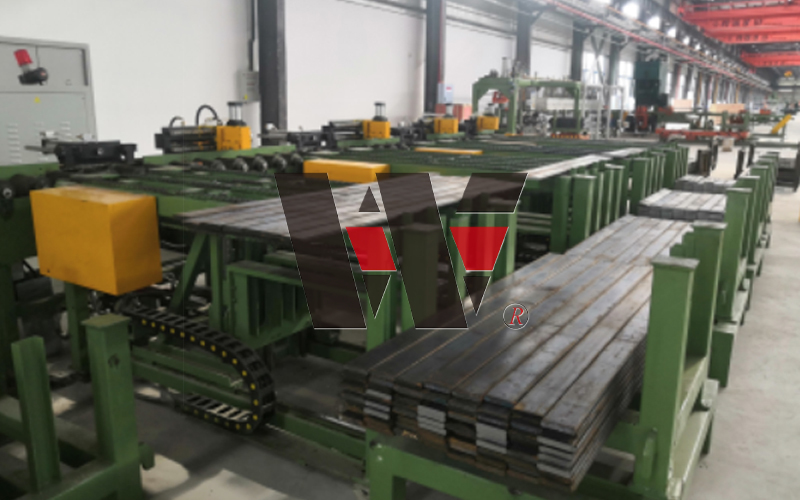 Полностью автоматическая линия для вырубки и штамповки листовых рессор Комплексная высокоэффективная работа: эта производственная линия объединяет полностью автоматические процессы вырубки и горячей штамповки, что обеспечивает непрерывное производство из сырья... Просмотреть продукт →
Как правильно выбрать вырубной пресс
Начинайте с детали, а не с машины. Проработка этих вопросов по порядку обычно сужает поле до двух или трех разумных вариантов.
- Какая заготовка в этом семействе самая толстая и длинная и какова прочность этого материала на сдвиг?
- Сколько отверстий и элементов выреза должно быть изготовлено за один ход и может ли комбинированная матрица выдержать их?
- Какой годовой объем вы ожидаете и сколько переналадок в неделю?
- Какие последующие операции следуют за этим — горячая штамповка, прокатка, скручивание или упаковка — и какой допуск для них необходим?
- Какую площадь, мощность и емкость фундамента можно предоставить прессу?
- Какой уровень автоматизации соответствует вашей трудовой ситуации: ручная подача, полуавтоматический цикл или полностью связанная линия?
- Какая поддержка вам понадобится после ввода в эксплуатацию — удаленная диагностика, запасные части, сервис на месте?
Честно ответьте о частоте замены и составе деталей; эти два фактора влияют на выбор между механическим и сервопрессом больше, чем что-либо еще.
Создание всей линии, а не только прессы
Компания Wuxi Weineng Automation Technology Co., Ltd. занимается разработкой оборудования для автомобильных листовых рессор, горячекатаных пружин и стабилизаторов поперечной устойчивости с 2016 года, и теперь мы работаем на заводе площадью 6000 квадратных метров в Уси с командой из более чем шестидесяти инженеров, техников и обслуживающего персонала. Наш ассортимент включает в себя полные комплекты оборудования для листовых рессор, рессор, стабилизаторов поперечной устойчивости, направляющих рычагов и бурильных труб, а также автоматические производственные линии и отдельные машины, заполняющие промежутки между ними.
Поскольку мы поставляем этап вырубки, этап сверления, этапы нагрева и формования, а также этапы термообработки, наши инженеры могут подобрать вырубной пресс с учетом допусков, которые действительно необходимы остальной части вашей линии. Это другой разговор, чем покупка печатной машины в отдельности, и обычно он короче. Доставка «под ключ», удаленная поддержка и обслуживание на месте — все это часть нашей работы.
Если вы планируете новую линию или замену устаревшего пресса, пришлите нам чертеж детали и целевую производительность. Мы вернемся с конфигурацией, которая соответствует детали, а не каталогу. Вы также можете просмотреть наш полный спектр оборудования для производства пружин чтобы увидеть, как отдельные машины сочетаются друг с другом.
-
У вас есть вопросы?
Давайте
Обсуждать! -
Быстро
Главная Продукция / Оборудование О нас Услуги Применение Новости Свяжитесь с нами -
Категории продуктов
Комплектное оборудование для автомобильных листовых рессор Комплектное оборудование для автомобильного стабилизатора поперечной устойчивости Комплектное оборудование для автомобильных пружин Комплектное оборудование для автомобильного направляющего рычага Комплектное оборудование для нефтяных бурильных труб
-
Напишите нам
[email protected] [email protected] -
Адрес
Деревня Янсиюань, город Лоше, район Хуэйшань, город Уси, провинция Цзянсу, Китай -
Позвоните нам сейчас
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
