Wuxi Weineng Automation Technology Co., Ltd. /Shandong Weineng Automation Technology Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Внутри современного автомобильного штамповочного завода: процессы, прессовые линии и оборудование
Контент
- 1 Что происходит внутри автомобильного штамповочного завода
- 2 Сравнение типов прессов и расположения линий
- 3 Вырубка и штамповка: первое звено в цепи
- 4 Горячая сторона штамповки: индукционный нагрев и термообработка
- 5 Штамповка и формовка при производстве подвесок и шасси
- 6 Распространенные проблемы в цехах
- 7 Выбор оборудования, которое растет вместе с вашей программой
An automotive stamping plant is where long coils of steel stop being flat. Пресс режет, растягивает, сгибает и обрезает листовой металл до тех пор, пока он не станет внутренней панелью двери, усилением порога, поперечиной или кронштейном, который вскоре будет приварен к кузову автомобиля. Любой, кто стоял в прессовом цехе во время смены штампов, знает ритм этого места: наматывание, заготовка, тысячи ударов за смену.
It is tempting to think a stamping plant only makes body panels. In practice, a great deal of suspension and chassis hardware also starts life on a press or a forming line. Leaf spring leaves are blanked and punched before they are rolled, tapered and heat treated. Стойки стабилизатора нагреваются и изгибаются для придания нужной формы. Направляющие рычаги прокатаны, скручены и закалены.
Компания Wuxi Weineng Automation Technology Co., Ltd. производит оборудование именно для этих процессов с 2016 года, охватывая линии вырубки и штамповки, завивки и обмотки ушками, горячей формовки, индукционного нагрева и комплексной термообработки автомобильных пружин, стабилизаторов поперечной устойчивости, направляющих рычагов и бурильных труб. Вот как устроено современное штамповочное производство и где действительно важны решения по оборудованию.
Что происходит внутри автомобильного штамповочного завода
Layouts differ from plant to plant, but the core sequence is remarkably consistent. Большинство предприятий перемещают катушку через четыре этапа:
- Гашение. Рулон разворачивается, выпрямляется и подается на пресс или специальную линию вырубки, где вырезается внешний профиль детали. On high-volume programs, blanking is separated from forming so blanks can be nested tightly and scrap kept low.
- Формирование и рисование. Заготовка вставляется в полость штампа, придавая металлу трехмерную форму. Большие панели кузова можно нарисовать одним мазком.
- Обрезка и пирсинг. Excess material around the edges is trimmed away and holes for bolts, clips and welds are punched.
- Отбортовка, повторная штамповка и чеканка. На последних проходах сгибаются кромки, затачиваются радиусы и задаются критические размеры, на которые будут опираться сварочные приспособления.
Мягкая сталь, высокопрочная сталь и алюминий ведут себя по-разному на каждом этапе, поэтому тоннаж пресса, давление амортизации, смазка и зазор матрицы должны соответствовать материалу. Вокруг самого пресса используются рулонные тележки, правильные устройства, устройства подачи, штабелеукладчики, передаточные роботы и системы быстрой смены штампов, которые определяют, сколько качественных деталей линия фактически производит за смену.
Сравнение типов прессов и расположения линий
Прежде чем указать оборудование, полезно понять, что каждая компоновка делает лучше всего. В таблице ниже приведены конфигурации, о которых мы чаще всего слышим, когда клиенты описывают свои программы.
| Тип линии | Типовые детали | Основная сила | Следите за |
|---|---|---|---|
| Тандемная прессовая линия | Панели кузова, крупные внешние детали | Гибкая и простая смена матрицы | Площадь помещения, более медленный цикл |
| Трансферная пресс-линия | Структурные кронштейны, усиление | Высокая производительность с автоматизацией | Более высокая стоимость инструмента |
| Прогрессивная линия матрицы | Мелкие и средние штампованные детали | Очень высокая скорость в одном штампе | Сложные, дорогие штампы |
| Линия вырубки и перфорации | Листья рессоры, плоские заготовки | Стабильное качество заготовки, низкий уровень брака | Время раскладки и смены катушки |
| Линия горячего тиснения | Сверхпрочные безопасные детали | Прочность и формуемость вместе | Управление печью и охлаждением |
Правильный ответ зависит от годового объема, размера детали, марки материала и того, как часто будет меняться инструмент. Линия, которая производит 300 000 одинаковых заготовок в год, — неправильная инвестиция для завода, который меняет штампы три раза в день.
Вырубка и штамповка: первое звено в цепи
На заводе по штамповке рессор или шасси вырубка устанавливает допуски на все последующие детали. Если заготовка короткая, закатанное ушко не приблизится к размеру. Если отверстия смещены от центра, приспособление для сборки будет задевать деталь. Вот почему мы проектируем линии вырубки и перфорации вокруг материала, а не вокруг каталожной машины: ширина и толщина рулона, количество отверстий на заготовку и обрезки обрезков — все это определяет технические характеристики машины.
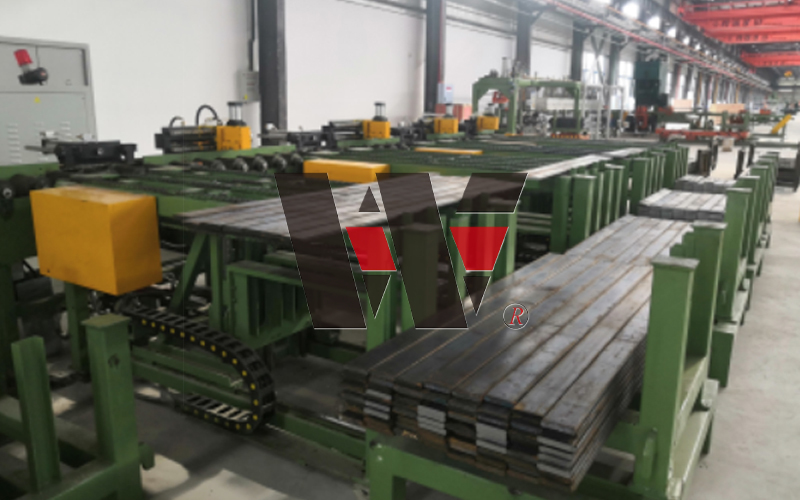 Полностью автоматическая линия для вырубки и штамповки листовых рессор Комплексная высокоэффективная работа: эта производственная линия объединяет полностью автоматические процессы вырубки и горячей штамповки, что обеспечивает непрерывное производство из сырья... Посмотреть продукт →
Автоматизация здесь имеет такое же значение, как и в кузовном цехе. Автоматическая загрузка рулонов, сервоподача, гидравлические перфорационные станции и контролируемая разгрузка удерживают операторов от линии сдвига и обеспечивают стабильную производительность с первого часа смены до последнего.
Горячая сторона штамповки: индукционный нагрев и термообработка
Холодная штамповка – это только половина дела. Сверхпрочные детали все чаще подвергаются горячей штамповке, а пружинные компоненты требуют нагрева почти на каждом этапе. Концы рессор нагреваются перед прокаткой, стабилизаторы поперечной устойчивости нагреваются перед изгибом, а готовые детали подвергаются закалке и отпуску для достижения усталостной долговечности, требуемой программой транспортного средства. Правильная температурная кривая — вот что отличает надежную линию от той, которая производит брак.
Индукционный нагрев стал предпочтительным методом в этой области, поскольку он быстрый, воспроизводимый и легко интегрируется в непрерывный поток. Если вы хотите поближе познакомиться с применением этого процесса, наши инженеры написали практический обзор индукционный нагрев при производстве автомобильных пружин .
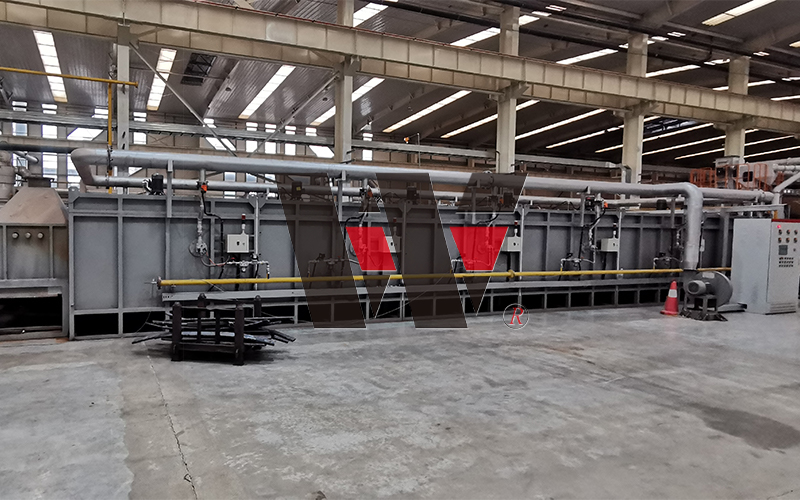 Полностью автоматическая линия по производству термообработки листовых рессор Полная интеграция автоматизации процесса: эта производственная линия включает в себя автоматические механизмы загрузки, несколько промышленных роботов KUKA, закалочную печь, правильную машину... Посмотреть продукт →
Комплексная линия термообработки объединяет нагрев, выдержку, закалку и отпуск в одну контролируемую последовательность, с записью, которую можно проследить до каждой партии. Прослеживаемость часто является первым вопросом, о котором спрашивают клиенты при аудите поставщика.
Штамповка и формовка при производстве подвесок и шасси
Компоненты подвески показывают, как штамповка, горячая формовка и термообработка живут внутри одного завода. Стабилизирующий стержень начинается с заготовки прутка, который разрезается по длине, нагревается и сгибается до заданной формы, а затем закаливается и отпускается. Концы высаживают или сплющивают, втулки склеивают или вулканизируют, а готовый стержень проверяют на жесткость и усталостную долговечность. На каждом этапе имеется свое оборудование, и при переключении между ними время цикла обычно теряется.
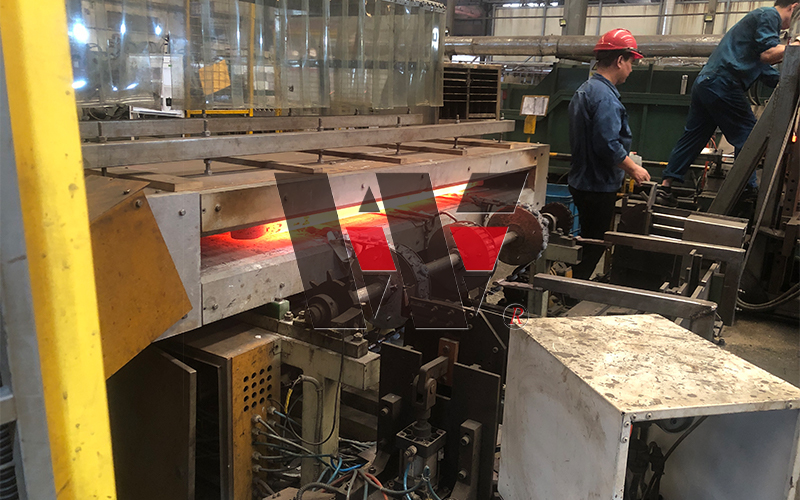 Автоматическая линия по производству термоформования цельного стержня стабилизатора поперечной устойчивости Линия по производству термоформования цельных стержней специально создана для горячей штамповки автомобильных стабилизаторов поперечной устойчивости (стабилизаторы поперечной устойчивости/торсионные пружины), включая концевые... Посмотреть продукт →
Листовые рессоры следуют аналогичной логике: вырубка, штамповка, нагрев концов, прокатка, скручивание, намотка, изгиб, закалка и отпуск выполняются последовательно друг за другом. Направляющие рычаги добавляют к последовательности вращения и нагревания. Когда эти операции полностью автоматизированы, завод получает больше, чем просто экономию труда: он получает стабильное технологическое окно и повторяемую твердость, выпуклость и геометрию деталь за деталью.
Распространенные проблемы в цехах
Каким бы ни был продукт, в разговорах с руководителями заводов возникают одни и те же вопросы:
- Износ штампа и поломка пуансона приводят к внезапной остановке линии.
- Время переналадки катушки и болванки съедает доступную емкость.
- Размерный дрейф после закалки, поскольку детали деформируются во время охлаждения.
- Изменение твердости между началом и концом производственного цикла.
- Поиск операторов, которые могут читать температурную кривую так же уверенно, как рисунок.
Большинство этих проблем решаются на этапе спецификации, а не в цеху. Прочные направляющие, удобный доступ к инструментам, системы быстрой замены, контроль температуры с обратной связью и простая диагностика стоят немного дороже и окупаются задолго до первого капитального ремонта.
Выбор оборудования, которое растет вместе с вашей программой
Автомобильный штамповочный завод – это долгосрочная инвестиция, поэтому и оборудование следует выбирать так же. Стоит задать поставщику три вопроса: может ли линия обрабатывать следующий сорт материала, который будет использоваться в программе, сколько времени на самом деле занимает переналадка и какая поддержка доступна после ввода в эксплуатацию? Машина, которая работает только с сегодняшним объемом, завтра незаметно становится узким местом.
Мы строим наши линии для расширения, поскольку последующее добавление нагревательной станции, перфоратора или системы разгрузки никогда не должно означать замену всей линии. Если вы планируете новые мощности по штамповке, горячей штамповке или термообработке, приглашаем вас просмотреть наш полный ассортимент оборудования и обсудите процесс с нашими инженерами. Мы потратили десять лет на эти этапы производства и рады поделиться тем, чему научились.
-
У вас есть вопросы?
Давайте
Обсуждать! -
Быстро
Главная Продукция / Оборудование О нас Услуги Применение Новости Свяжитесь с нами -
Категории продуктов
Комплектное оборудование для автомобильных листовых рессор Комплектное оборудование для автомобильного стабилизатора поперечной устойчивости Комплектное оборудование для автомобильных пружин Комплектное оборудование для автомобильного направляющего рычага Комплектное оборудование для нефтяных бурильных труб
-
Напишите нам
[email protected] [email protected] -
Адрес
Деревня Янсиюань, город Лоше, район Хуэйшань, город Уси, провинция Цзянсу, Китай -
Позвоните нам сейчас
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
