Wuxi Weineng Automation Technology Co., Ltd. /Shandong Weineng Automation Technology Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Регулируемый ход пресса: как переменная длина хода увеличивает выход пружины
Контент
- 1 Что на самом деле меняет жим с регулируемым ходом
- 2 Фиксированный ход и регулируемый ход: практическое сравнение
- 3 Где прессы с регулируемым ходом зарабатывают на весеннем производстве
- 4 Выбор диапазона хода, тоннажа и пространства матрицы
- 5 Установка пресса на автоматизированную линию
- 6 Обеспечение надежности механизма регулировки
Если ваш цех производит листовые рессоры, стабилизаторы поперечной устойчивости или винтовые пружины, вы уже знаете, что ни один ход прессования не подходит для каждой задачи. Бланкингу нужен щедрый удар, чтобы деталь очистилась от штампа. Чеканка и калибровка требуют короткого, контролируемого движения рядом с кроватью. Обрезка обычно находится где-то посередине. Пресс с регулируемым ходом позволяет одной машине обрабатывать все три, не привязываясь к одному радиусу кривошипа, а для завода, выполняющего смешанные заказы, такая гибкость часто стоит больше, чем несколько дополнительных тонн усилия.
В Wuxi Weineng Automation Technology Co., Ltd. мы создаем оборудование для формовки, нагрева и термообработки для производителей автомобильных пружин, стабилизаторов поперечной устойчивости и направляющих рычагов с 2016 года. Эта работа позволяет нам ежедневно общаться с людьми, которые фактически принимают решения о покупке, поэтому мы написали эту страницу, чтобы объяснить, что на самом деле означает регулируемый ход механического пресса, чем он отличается от машины с фиксированным ходом и где он зарабатывает свое существование в производстве пружин и стержней. Если вы хотите сначала получить более широкую картину, вы можете просмотреть наш полный ассортимент оборудования а потом возвращайся сюда.
Что на самом деле меняет жим с регулируемым ходом
На любом механическом прессе ход — это расстояние, которое плунжер проходит от верхней мертвой точки до нижней мертвой точки и обратно. На обычном прессе это расстояние заложено в геометрию коленчатого вала, поэтому оно остается неизменным на протяжении всего срока службы машины. Пресс с регулируемым ходом добавляет эксцентриковую втулку или подвижную часть эксцентрика на коленчатом валу, поэтому эффективный ход можно сократить или удлинить. Оператор поворачивает маховик или нажимает кнопку, эксцентрик перемещается, механизм блокируется, и одна и та же машина теперь может выполнять длинный ход для вырубки и короткий ход для чеканки.
Почему это имеет значение на практике? Длинный ход обеспечивает скорость плунжера и достаточное раскрытие, чтобы очистить матрицу после резки заготовки. Короткий ход удерживает плунжер ближе к заготовке, исключает холостой ход в каждом цикле и снижает скорость плунжера в момент контакта. Последний пункт легко упустить из виду. Когда вы вытачиваете ушко, сглаживаете конец пружины или определяете размер горячей детали, ударяйте по материалу медленнее и удерживайте груз ближе к нижней части хода, что дает более стабильный результат, чем удар по нему на полной скорости.
Стоит разделить в уме одну вещь: ход и высоту закрытия. Регулировка хода меняет расстояние перемещения поршня. Регулировка высоты закрытия изменяет положение нижней части хода относительно станины. Это разные настройки, и их путаница — одна из самых частых ошибок, с которыми мы сталкиваемся, когда новый оператор берет на себя управление печатной машиной.
На машинах, которые мы указываем и интегрируем в пружинные линии, ручное изменение хода обычно занимает около пятнадцати минут: остановите пресс, переключитесь в дюймовый режим, отпустите фиксирующее устройство, поверните эксцентрик в необходимое положение, повторно зафиксируйте и проверьте. Моторизованные версии еще больше сокращают это расстояние и позволяют сохранять положения хода в рецепте для каждого номера детали.
Фиксированный ход и регулируемый ход: практическое сравнение
Ни один из дизайнов не является в целом лучшим. Правильный выбор зависит от того, сколько различных операций и номеров деталей ваша печатная машина должна выполнить за обычную неделю.
| Аспект | Пресс с фиксированным ходом | Регулируемый ход пресса |
|---|---|---|
| Длина хода | Постоянно устанавливается в зависимости от геометрии кривошипа. | Устанавливается эксцентриковой втулкой или подвижным эксцентриком. |
| Переключение | Требуются другие инструменты или другая машина. | За несколько минут с помощью маховика, быстрее, если с мотором |
| Лучше всего подходит | Большой объем, одна операция, одно семейство деталей | Смешанная работа: вырубка, штамповка, чеканка, калибровка. |
| Гибкость инструментов | Конструкция штампа должна соответствовать фиксированному ходу. | Один комплект штампов может работать при нескольких настройках хода. |
| Фокус на техническое обслуживание | Кривошип, коренные подшипники, направляющие скольжения | Эксцентриковый механизм, стопорное устройство, смазка |
| Общая пропускная способность | Очень высокий при одной повторной операции | Высокий уровень в течение недели, поскольку количество переналадок падает |
На рессорных заводах регулируемая версия обычно выигрывает, когда одной линии приходится производить более двух или трех номеров деталей или когда вырубка, формовка и чеканка выполняются на одной машине.
Где прессы с регулируемым ходом зарабатывают на весеннем производстве
Производство листовых рессор является естественным местом для этой технологии. Лезвие вырезается из плоского прутка, штампуется для центрального болта и зажимов, подвергается горячей штамповке или прокатке, а затем подвергается термообработке. Для каждого из этих этапов предпочтительна своя характеристика хода, и пресс с переменным ходом может обслуживать несколько из них, вместо того, чтобы сидеть сложа руки за одной специальной матрицей.
Та же логика применима к стабилизаторам поперечной устойчивости, где сплющивание концов и чеканка выигрывают от короткого контролируемого хода, а также к горячим спиральным пружинам, где сплющивание и обрезка концов чувствительны к скорости плунжера при контакте. Работа направляющего рычага и бурильных труб происходит по схожей схеме: тяжелые секции, короткие рабочие ходы и реальные затраты каждый раз, когда приходится заменять машину.
Когда в рабочей нагрузке преобладают вырубка и штамповка, мы обычно соединяем пресс с регулируемым ходом со специальной автоматизированной линией, чтобы настройка хода соответствовала рецепту детали, а не устанавливалась вручную при каждом переключении.
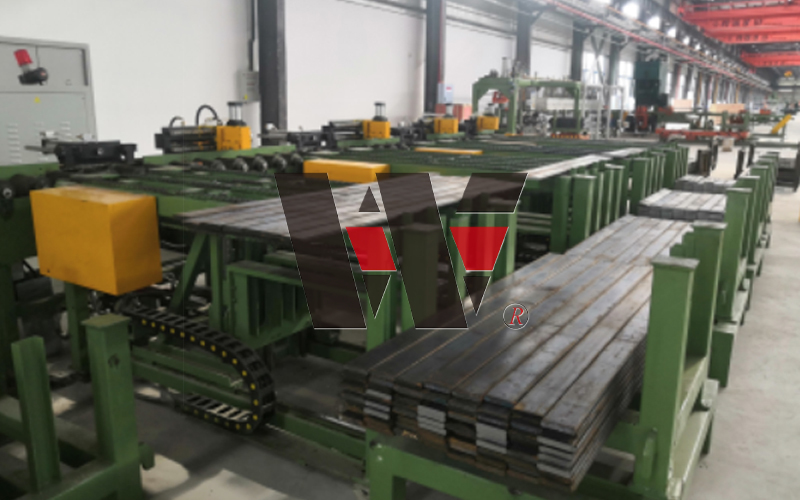 Полностью автоматическая линия для вырубки и штамповки листовых рессор Комплексная высокоэффективная работа: эта производственная линия объединяет полностью автоматические процессы вырубки и горячей штамповки, что обеспечивает непрерывное производство из сырья... Посмотреть продукт →
Эта комбинация дает вам гибкость печатной машины и повторяемость автоматизированной системы обработки и транспортировки материалов.
Выбор диапазона хода, тоннажа и пространства матрицы
Прежде чем запросить ценовое предложение, полезно собрать несколько цифр. Чем больше таких предложений вы сможете изложить на бумаге, тем ближе первое предложение будет к той машине, которая вам действительно нужна.
- Максимальная и минимальная длина хода, которую вы планируете использовать, включая длинный ход, необходимый для самой большой заготовки, которую вы будете резать.
- Требуемый тоннаж в нижней части хода, а не только пиковый, поскольку нагрузки на чеканку и калибровку накапливаются вблизи нижней мертвой точки.
- Пространство матрицы: размер станины, диапазон высоты закрытия и самая большая матрица, которую вы собираетесь установить, включая любое быстросменное приспособление.
- Число ходов в минуту для каждой операции, поскольку короткий ход обычно обеспечивает более быстрый цикл, чем длинный на том же кадре.
- Метод регулировки: ручной маховик, моторизованный или рецепт с управлением от линейного контроллера.
- Функции безопасности и управления, включая дюймовый режим изменения хода, управление двумя руками и интеграцию световой завесы.
Если вы все еще решаете, сколько станций должна иметь пресса, стоит прочитать нашу заметку на трехпозиционные и четырехпозиционные штамповочные прессы для листовых рессор прежде чем исправить спецификацию.
Для цехов, которым нужен один пресс для выполнения нескольких этапов формования, а не одной отдельной операции, наиболее экономичным решением часто является многопозиционная рама с регулируемым ходом.
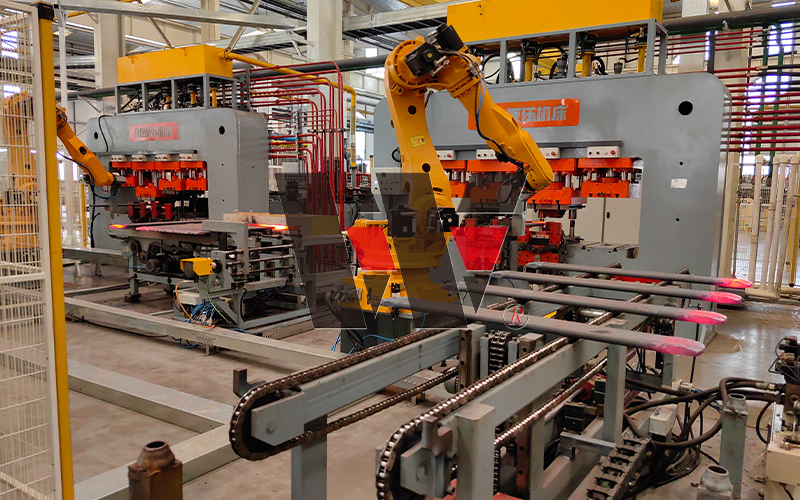 Четырехпозиционный штамповочный пресс Машина оснащена четырьмя отдельными рабочими станциями, что позволяет выполнять четыре различных этапа обработки за один рабочий цикл, что значительно повышает производительность... Посмотреть продукт →
Установка пресса на автоматизированную линию
Пресс с регулируемым ходом редко работает в одиночку на современном заводе по производству пружин. Он находится между нагревательной станцией и последующим производством, питается от перекачивающего устройства или робота, и его цикл должен синхронизироваться со всем, что происходит вокруг него. Именно здесь регулировка хода приносит второй дивиденд: поскольку вы можете сократить нерабочую часть цикла, пресс больше не заставляет остальную часть линии ждать.
В процессах горячей штамповки пресс является лишь частью цепочки, включающей индукционный нагрев, перенос и закалку. Более медленная скорость контакта в нижней части хода помогает материалу заполнить матрицу до того, как он остынет, а более короткий ход сохраняет деталь горячей на протяжении всего окна формовки. Этот же принцип лежит в основе некоторых наших моделей горячей штамповки.
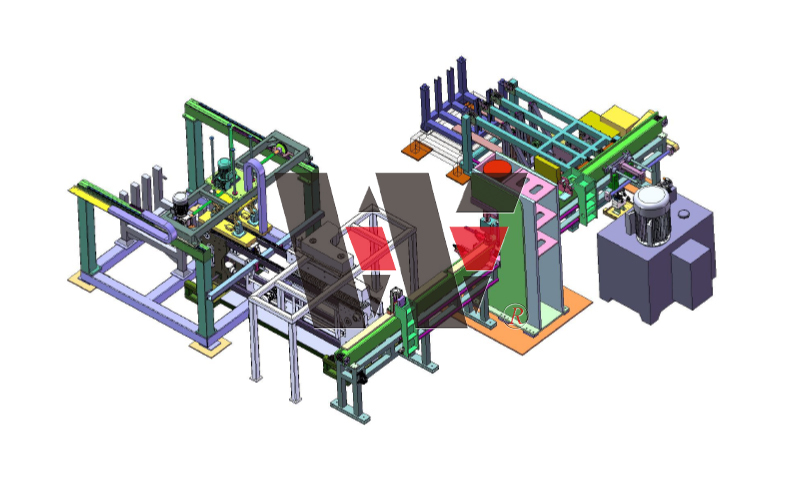 Полностью автоматическая линия для производства горячей штамповки листовой рессоры Эффективное интегрированное производство. Эта линия, предназначенная для горячей штамповки автомобильных рессор и аналогичных компонентов, сочетает в себе среднечастотный индукционный нагрев с... Посмотреть продукт →
Когда мы вводим в эксплуатацию линию такого типа, мы обычно записываем положение хода, высоту закрытия и параметры цикла в один рецепт для каждого номера детали, поэтому переключение с одного профиля лезвия на другой — это вопрос загрузки программы, а не перенастройки машины на ощупь.
Обеспечение надежности механизма регулировки
Эксцентрик и его фиксирующее устройство — это те детали, которые делают приобретение пресса с регулируемым ходом достойным внимания, но они также являются деталями, которые страдают, когда техническое обслуживание рассматривается как второстепенная мысль. Несколько привычек сохраняют их здоровье.
- Перед началом производства убедитесь, что фиксирующее устройство полностью зафиксировалось, и никогда не запускайте пресс с частично освобожденным эксцентриком.
- Соблюдайте график смазки эксцентриковой втулки и ее опорных поверхностей, используя марку смазки, указанную в руководстве.
- Проверяйте положение хода после любой замены штампа, поскольку настройка, сместившаяся во время предыдущего прохода, может не соответствовать текущему инструменту.
- Запишите положение хода, используемое для каждого номера детали, чтобы можно было восстановить проверенную настройку, а не открывать ее заново.
- Обучите операторов производить изменения хода только в дюймовом режиме, при остановленном прессе и изолированном маховике.
Машины, которые тщательно отрегулированы и смазаны по графику, обычно работают в течение многих лет без вмешательства в эксцентриковый узел. Машины, которые отрегулированы в спешке, имеют тенденцию быстро изнашиваться, а запасные части для механизма хода обходятся гораздо дороже, чем пятнадцать минут, необходимые для правильной замены.
Регулируемый ход — это не трюк. Это механический ответ на реальную производственную проблему: одна прессовая рама, множество операций и недостаточно места для каждой машины. Если вы планируете использовать листовую рессору, стабилизатор поперечной устойчивости или линию направляющего рычага и хотите знать, какая конфигурация пресса соответствует вашему набору деталей, пришлите нам чертежи своих деталей, требования к тоннажу и целевые показатели цикла. Наша команда инженеров вернется с диапазоном хода и компоновкой машины, которая соответствует реальной работе вашего цеха.
-
У вас есть вопросы?
Давайте
Обсуждать! -
Быстро
Главная Продукция / Оборудование О нас Услуги Применение Новости Свяжитесь с нами -
Категории продуктов
Комплектное оборудование для автомобильных листовых рессор Комплектное оборудование для автомобильного стабилизатора поперечной устойчивости Комплектное оборудование для автомобильных пружин Комплектное оборудование для автомобильного направляющего рычага Комплектное оборудование для нефтяных бурильных труб
-
Напишите нам
[email protected] [email protected] -
Адрес
Деревня Янсиюань, город Лоше, район Хуэйшань, город Уси, провинция Цзянсу, Китай -
Позвоните нам сейчас
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
