Wuxi Weineng Automation Technology Co., Ltd. /Shandong Weineng Automation Technology Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Руководство по выбору автоматических штамповочных машин для автомобильных деталей и основные характеристики
Контент
Вы оцениваете новую автоматическую линию штамповки листовых рессор. Поставщик указывает 250-тонный пресс и обещает, что он справится с вырубкой, штамповкой и формовкой торцов. Шесть месяцев спустя линия испытывает трудности, потому что пресс работает быстрее, чем индукционный нагреватель может предварительно нагреть заготовки. Материал достигает матрицы раньше, чем достигнет температуры формования, и процент брака возрастает.
Непосредственный вывод прост: выбор автоматического штамповочного станка для автомобильных деталей – это не покупка самого большого пресса. Речь идет о согласовании машины с деталью, процессом нагрева, оснасткой и остальной частью производственной линии. В следующем руководстве объясняется, что важно и в чем поставщики обычно не достигают цели.
Что на самом деле делают автоматические штамповочные машины в автомобильных деталях
В производстве автомобильных деталей автоматические штамповочные машины редко работают в одиночку. Обычно это одна станция в непрерывном процессе. Для листовых рессор полностью автоматическая линия вырубки и штамповки берет рулонную сталь или плоский стержень, разрезает его на нужную длину, пробивает отверстия и подготавливает концы для последующего формования. Для деталей горячей штамповки станция штамповки должна получать нагретый материал и выполнять ход формовки до того, как температура упадет за пределы технологического окна.
Weineng производит оборудование, охватывающее этот диапазон. Например, полностью автоматическая линия вырубки и перфорации объединяет подачу, вырубку, штамповку и разгрузку в один цикл. Если деталь представляет собой листовую рессору или пружину подвески, машина также должна принимать материал определенной толщины и ширины. Если деталь представляет собой стабилизатор поперечной устойчивости, процесс переходит к горячей гибке и торцевой обработке. Общей нитью является то, что штамповочная машина должна быть спроектирована с учетом детали и последовательности изготовления.
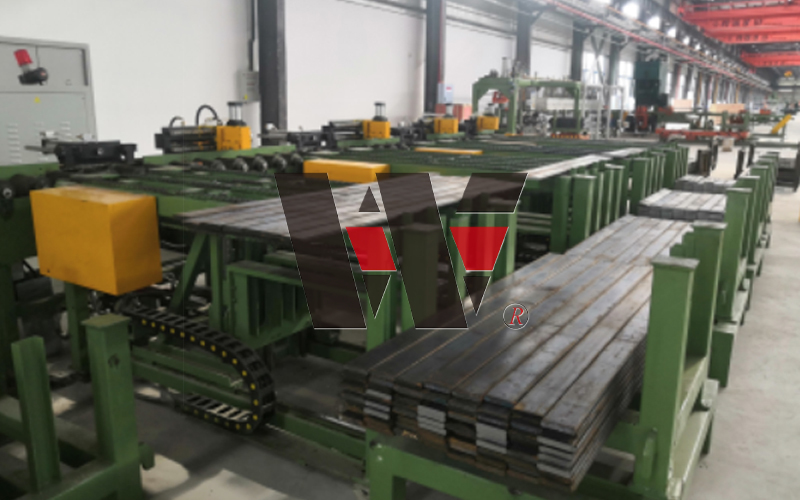 Полностью автоматическая линия для вырубки и штамповки листовых рессор Эта линия сочетает в себе вырубку и горячую штамповку с индукционным нагревом, что оптимизирует использование материала и повышает точность изготовления листовых рессор. Функции управления и безопасности ПЛК поддерживают непрерывное и эффективное производство. Посмотреть продукт →
Вот почему первым шагом является определение фактических задач: вырубка, штамповка, горячая штамповка, завивка ушей, оклейка ушей, обработка концов или их комбинация. Каждая задача предъявляет разные требования к прессу, штампу и системе автоматизации.
Ключевые характеристики, которые должны повлиять на ваше решение
Существуют практические характеристики, влияющие на производительность. Тоннаж определяет, сможет ли машина выполнить требуемую операцию при необходимой толщине. Скорость хода определяет теоретическую производительность в час, но только если системы подачи и удаления материала могут ее поддерживать. Высота матрицы и высота закрытия определяют, можно ли использовать существующий инструмент. Размеры станины пресса ограничивают занимаемую площадь штампа. Для горячей штамповки решающим фактором является наличие у машины контроля зазора и хода для работы с нагретыми заготовками.
В таблице ниже сравниваются три типа приводов прессов, которые чаще всего используются для операций автоматической штамповки. Это отправная точка для оценки, а не замена реальных производственных данных.
| Тип привода | Преимущества | Ограничения | Лучше всего подходит для |
|---|---|---|---|
| Механический пресс | Высокая частота гребков; низкая стоимость единицы продукции; стабильная кривая хода | Ограниченный контроль силы формования; сложнее производить глубокую вытяжку или горячую штамповку; повышенный шум и вибрация | Высокоскоростная вырубка и штамповка простых профилей |
| Гидравлический пресс | Полный тоннаж на всем протяжении хода; регулируемая скорость; лучше для глубокой вытяжки | Медленный цикл; более высокий расход энергии во время выдержки; больше обслуживания гидравлики | Горячая штамповка, детали толстого сечения и операции, требующие применения силы без удара. |
| Сервопресс | Программируемое движение слайда; точный контроль скорости и хода; снижение энергопотребления при частичных нагрузках | Более высокие капитальные затраты; требует квалифицированного программирования; необходимо обучение техническому обслуживанию | Многоэтапная формовка, быстрая смена штампов и встроенная автоматизация. |
Как только тип привода станет ясным, посмотрите на интерфейс автоматизации. Принимает ли машина материал из расположенного выше нагревателя? Имеет ли он достаточно быстрый цикл скольжения, чтобы успевать за циклом нагрева? Поддерживает ли он быструю смену матрицы? Ответы на эти вопросы определят, станет ли машина активом или узким местом.
Для более глубокого понимания того, как эти решения влияют на весь процесс, см. руководство по Линия по производству листовых рессор от заготовки до термообработки . Он описывает последовательность, в которую должны вписаться автоматические штамповочные машины.
Почему линия важнее машины
Штамповочная машина, отлично работающая в прессовом цехе, может выйти из строя при установке на непрерывную линию. Причина не в самой машине. Это несоответствие между циклом прессования и циклом нагрева или обработки. При горячей штамповке индукционный нагреватель должен подавать заготовку с точным интервалом, который может принять пресс. Если пресс ждет слишком долго, заготовка остывает. Если нагреватель будет ждать слишком долго, заготовка перегреется или линия потеряет мощность.
Weineng решает эту проблему, проектируя автоматическую линию как единую систему. Например, полностью автоматическая производственная линия горячей штамповки сочетает в себе обработку материала, индукционный нагрев, горячую штамповку и разгрузку в одной контролируемой последовательности. Параметры пресса связаны с параметрами нагревателя, поэтому оператор может установить единое рабочее окно вместо независимой настройки двух машин.
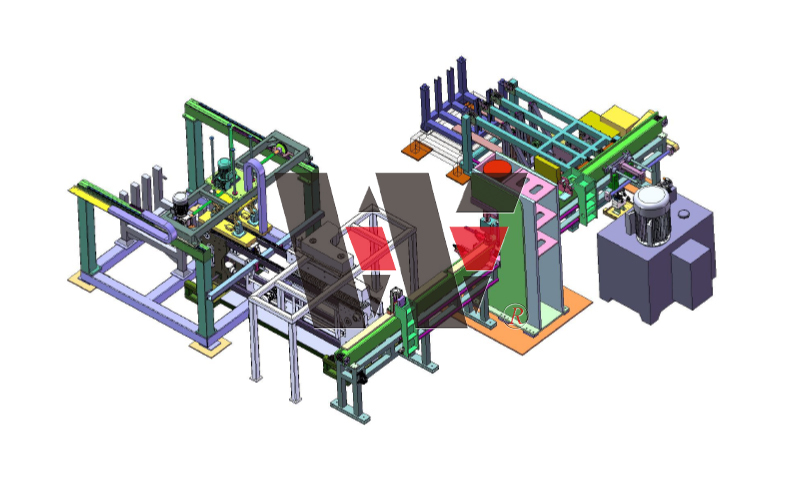 Полностью автоматическая линия для производства горячей штамповки листовой рессоры Эта система объединяет индукционный нагрев и горячую штамповку в одну контролируемую последовательность с быстрым циклом и высокой точностью. Это сокращает необходимость ручной обработки и повышает стабильность массового производства. Посмотреть продукт →
Эта интеграция также является причиной важности вспомогательных услуг. Поставщики оборудования, предлагающие услуги «под ключ», могут установить линию, ввести ее в эксплуатацию и обучить операторов. Дистанционное обслуживание и обслуживание на месте позволяют диагностировать проблемы без длительных простоев. При сравнении автоматических штамповочных машин уточняйте конкретную модель планируемой поставки: только одна машина, машина с оснасткой или полная линия с вводом в эксплуатацию.
Распространенные ошибки при покупке и как их избежать
Исходя из типичных ошибок в проектах по штамповке автомобильных деталей, чаще всего возникают следующие ошибки.
- Выбор поставщика пресса вместо поставщика процесса. Поставщик пресса может поставить машину. Поставщик процесса понимает детали, этап нагрева, матрицу и требуемое качество продукции. Если поставщик не может обсудить весь процесс, проект может застопориться.
- Игнорирование синергии между тоннажем и частотой гребков. Высокотоннажный пресс с медленным ходом все равно может производить меньше деталей в час, чем более легкий пресс с более быстрым циклом. Подберите машину к требуемому времени такта.
- Недооценка времени смены матрицы. Автоматическая штамповка выгодна только тогда, когда время простоя невелико. Перед покупкой следует спланировать меры по быстрой смене штампов, такие как правильно спроектированная система хранения и зажима штампов.
- Забывая о тестировании и сортировке. Для листовых рессор после штамповки детали может потребоваться предварительная нагрузка, сортировка или испытание на усталость. Если штамповочная машина несовместима с этими последующими этапами, линия потребует дополнительного обслуживания.
- Выбор неправильного количества рабочих станций. Некоторые детали требуют более одной операции прессования. Пресс с тремя или четырьмя станциями может сократить время переноса и улучшить стабильность. Выбор между тремя и четырьмя станциями зависит от геометрии детали и количества стадий формовки.
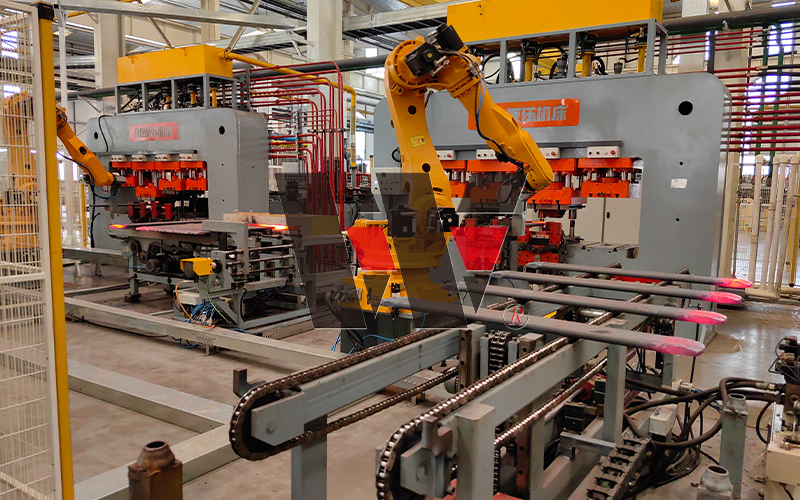 Четырехпозиционный штамповочный пресс Этот пресс выполняет несколько этапов обработки за один цикл, повышая эффективность и сокращая отходы материала. Высокая жесткость и уровень автоматизации обеспечивают точность и безопасность при непрерывных операциях. Посмотреть продукт →
Полезным упражнением будет запросить у поставщика расчет времени такта для вашей конкретной детали, включая время нагрева на входе и время разгрузки на выходе. Если поставщик не может предоставить его или указывает простое время цикла только для машины, воспринимайте это как предупреждающий знак.
Как оценить поставщика автоматических штамповочных машин
Выбор поставщика автоматических штамповочных машин требует большего, чем просто чтение брошюры. Спросите об опыте производства деталей вашего конкретного семейства. Для автомобильных рессор, пружин, стабилизаторов поперечной устойчивости и направляющих рычагов поставщик должен иметь опыт работы с производственными линиями, а не только с отдельными прессами.
Посмотрите на ассортимент оборудования. Поставщик, предлагающий линии вырубки, линии сверления, линии завивки и обмотки ушей, линии термообработки и автономные станки, может предложить более последовательное решение, чем тот, который продает только один тип пресса. Это связано с тем, что штамповочная машина редко является единственным этапом.
Также оцените модель обслуживания. Доставка «под ключ», удаленное обслуживание и обслуживание на месте не являются обязательными для непрерывной линии. Это механизмы, которые поддерживают работу линии после недели установки. Для автоматизированной линии качество системы управления и время реагирования на дистанционную диагностику имеют такое же значение, как и тоннаж пресса.
Подводя итог, можно сказать, что решение о покупке должно основываться на технологическом соответствии, интеграции линии и долгосрочном обслуживании, а не только на размере печатной машины. Машина, которая соответствует технологическому процессу, циклу нагрева и последующим этапам, окупится. Машина, которая соответствует только прайс-листу, будет создавать проблемы на долгие годы.
-
У вас есть вопросы?
Давайте
Обсуждать! -
Быстро
Главная Продукция / Оборудование О нас Услуги Применение Новости Свяжитесь с нами -
Категории продуктов
Комплектное оборудование для автомобильных листовых рессор Комплектное оборудование для автомобильного стабилизатора поперечной устойчивости Комплектное оборудование для автомобильных пружин Комплектное оборудование для автомобильного направляющего рычага Комплектное оборудование для нефтяных бурильных труб
-
Напишите нам
[email protected] [email protected] -
Адрес
Деревня Янсиюань, город Лоше, район Хуэйшань, город Уси, провинция Цзянсу, Китай -
Позвоните нам сейчас
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
