Wuxi Weineng Automation Technology Co., Ltd. /Shandong Weineng Automation Technology Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Руководство по станку для изготовления винтовых пружин: оборудование для горячей намотки, нагрева, формовки и отделки
Контент
- 1 Что на самом деле делает машина с винтовой пружиной
- 2 Горячая намотка или холодная намотка: какой процесс подходит?
- 3 Внутри линии спиральной пружины с горячей намоткой
- 4 Конечная обработка, термообработка и тестирование
- 5 Подбор машины с винтовой пружиной в соответствии с вашим производственным планом
- 6 Вопросы, которые покупатели задают перед выходом из системы
Машина с винтовой пружиной находится в середине технологической цепочки, а не в ее конце. Узел намотки определяет диаметр, шаг и количество активных витков пружины, но все, что происходит до него, например, нагрев стержня или подготовка проволоки, и все, что происходит после него, например, сплющивание концов, закалка, отпуск, дробеструйная обработка и нагрузочные испытания, решает, выдержит ли деталь несколько сотен тысяч циклов подвески.
Вот почему вопрос «какой станок с винтовыми пружинами нам купить?» обычно превращается в несколько более мелких вопросов о размере пружины, материале, объеме и этапах отделки, которые вы планируете выполнять самостоятельно. В этом руководстве эти вопросы рассматриваются в том порядке, в котором они обычно возникают в цеху.
Что на самом деле делает машина с винтовой пружиной
Навивочная машина формирует пружину, подавая проволоку или нагретый стержень к вращающейся оправке, в то время как инструмент для намотки контролирует зазор между витками. На машине холодной намотки выпрямленная проволока вытягивается из устройства подачи и прижимается к точке намотки, при этом кулачки или сервооси перемещают точку, инструмент для подачи и отрезное лезвие. На машине горячей намотки пруток, нагретый до температуры ковки, наматывается на оправку с помощью вращающейся головки, а шаг задается механически по мере формирования витков.
Оба типа имеют одни и те же основные элементы управления, а именно: диаметр катушки, шаг шага, количество витков и конечное положение, но на практике они ведут себя совершенно по-разному:
- Холодная намотка подходит для проволоки и небольших стержней, выдерживает жесткие допуски и работает быстро, но материал должен быть достаточно пластичным, чтобы сгибаться без трещин.
- Горячая намотка подходит для прутков большего диаметра, когда холодная формовка превышает пределы формования материала или требует нереальных усилий прессования.
- Горячим пружинам почти всегда необходима определенная температура в момент навивки, поэтому ступень нагрева и намотчик должны быть согласованы, а не выбраны отдельно.
Размер машины обычно указывается как максимальный диаметр прутка или проволоки, который она может обрабатывать, но более полезной цифрой является рабочий диапазон, который вы планируете использовать изо дня в день. Станок, рассчитанный на пруток диаметром 20 мм, который большую часть своего срока службы тратит на работу с диаметром 12 мм, на самом деле не является станком диаметром 20 мм.
Горячая намотка или холодная намотка: какой процесс подходит?
Выбор между двумя семействами процессов определяется самой пружиной, а не машинным каталогом. В таблице ниже показано, где обычно проходит каждый маршрут.
| Товар | Горячая рана | Холодная спираль |
|---|---|---|
| Акции | Брусок большего размера, нагретый перед формованием | Проволока и небольшой стержень, сформированные при комнатной температуре |
| Отопление | Пруток доводят до температуры ковки в индукционном или газовом нагревателе. | Перед намоткой не требуется |
| Метод намотки | Наматывается на оправку с помощью вращающейся головки | Проволока подается в точку намотки |
| Типичные пружины | Пружины подвески, усиленные пружины | Клапанные пружины, малые пружины сжатия и растяжения |
| Ключевое оборудование | Нагреватель, моталка, обработка концов, закалка и отпуск | Моталка с ЧПУ, печь для снятия напряжений, торцевое шлифование, дробеструйная обработка |
| Основной риск | Разница температур между нагревателем и моталкой | Качество поверхности проволоки и износ инструмента |
Если ваше производство склоняется к использованию горячих источников, наша Практическое руководство по станкам для навивки пружин с ЧПУ для производства горячей навивки углубляется в инструменты, контроль температуры и проблемы, которые обычно возникают в первые месяцы эксплуатации.
Внутри линии спиральной пружины с горячей намоткой
Линия горячей намотки представляет собой цепочку станций, а моталка — лишь одно из ее звеньев. Это три этапа, которые определяют качество всего, что происходит дальше.
Нагрев прутка перед намоткой
Задача нагревателя — обеспечить постоянную температуру стержня по всей его длине. Неравномерный нагрев позже проявляется в виде непостоянного диаметра катушки и, что более важно, в изменении твердости после закалки. Индукционный нагрев обеспечивает быстрый и повторяемый контроль и позволяет переключаться между размерами прутков без длительного прогрева, в то время как газовые печи медленнее реагируют на изменения, но в некоторых регионах их эксплуатация может быть дешевле.
Сама намоточная станция
Намотчик устанавливает диаметр и шаг, а также определяет, сколько ручной коррекции потребуется остальной части лески. Оси шага и диаметра с сервоуправлением позволяют одной машине обрабатывать семейство пружин, в то время как механические кулачковые машины стоят дешевле, но привязаны к единой геометрии. В смешанном производстве время замены инструмента имеет большее значение, чем теоретическое время цикла.
Закалка, отпуск и предварительная настройка
После навивки пружину закаливают и отпускают для достижения необходимой твердости и снятия формообразующих напряжений. Затем предварительная настройка нагружает пружину за пределы ее рабочего диапазона, поэтому она стабилизируется до того, как достигнет автомобиля. Спешка на этом этапе является одной из наиболее распространенных причин, по которой пружина, прошедшая проверку размеров, все равно выходит из строя.
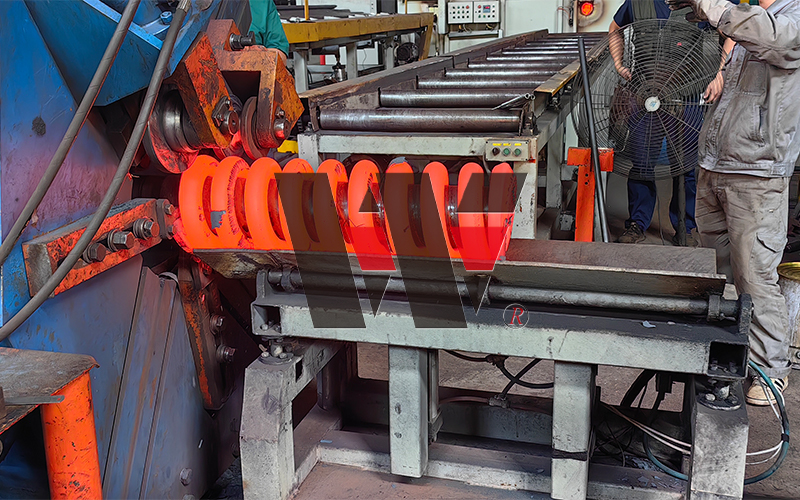 Линия по производству горячих спиральных пружин для автомобильных пружин подвески Интегрированная автоматизированная линия резки, индукционного нагрева, намотки, термообработки и горячей укладки с постоянной температурой и обращением с винтовыми пружинами автомобильной подвески. Посмотреть продукт →
Линия по производству горячих спиральных пружин связывает эти станции, поэтому температура, время и обработка остаются постоянными от первого нагретого прутка до готовой пружины.
Конечная обработка, термообработка и тестирование
Скручивание придает вам форму; завершающие этапы дают вам часть. Большая часть доработок на пружинном заводе создается и предотвращается на конечной станции обработки:
- Торцевое сплющивание или шлифовка, чтобы пружина стояла прямо и равномерно передавала нагрузку.
- Концевой индукционный нагрев, при котором концевые витки нагреваются локально для формирования, сужения или закрытия, не нарушая остальную часть пружины.
- Дробеструйная обработка для создания сжимающего напряжения на поверхности и увеличения усталостной долговечности.
- Покрытие и покраска для защиты от коррозии
- Испытания на нагрузку и усталость для подтверждения скорости, свободной длины и долговечности.
Конечный индукционный нагрев часто решает, насколько гибкой может быть линия, поскольку одна нагревательная станция с регулируемой геометрией катушки может обслуживать несколько семейств пружин. Обычно мы предлагаем пропустить образцы пружин через станцию конечной обработки до того, как будет определена линия, поскольку это показывает гораздо больше о потребностях в инструментах, чем чертеж.
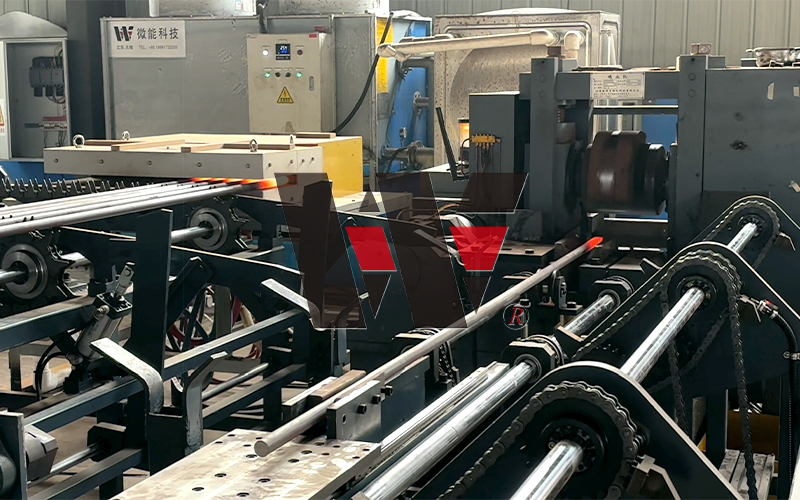 Оборудование для индукционного нагрева концов автомобильной пружины для пружин подвески Среднечастотная индукционная установка для термообработки конечной зоны с использованием индивидуальных индукторов для гибкого, локализованного нагрева при производстве пружин подвески автомобилей. Посмотреть продукт →
Подбор машины с винтовой пружиной в соответствии с вашим производственным планом
Прежде чем сравнивать цитаты, полезно записать честные ответы на следующие пункты:
- Семейство пружин и диапазон размеров: диаметр заготовки, внешний диаметр готовой детали, свободная длина и шаг.
- Объем и сочетание: линия, на которой в течение нескольких недель работает один тип пружин, и линия, которая меняет пружины два раза в день, требуют разных уровней автоматизации.
- Метод нагрева: индукционный, газовый или комбинированный, а также какая часть нагрева должна быть интегрирована в линию, а не выполняться автономно.
- Последующие операции: какие завершающие этапы вы выполняете самостоятельно, а какие передаете на аутсорсинг.
- Тестирование и отслеживание: какие записи ожидают ваши клиенты в отношении результатов нагрузки, твердости и усталости.
- Сервис и поддержка: запасные части, удаленная диагностика и ввод в эксплуатацию на месте имеют большее значение для линии, чем для отдельной машины.
Проработка этих пунктов быстро сужает поле деятельности. Линия по производству пружин подвески строится на основе этих ответов, а не продается по каталогу, и вполне нормально, что окончательный объем может сильно отличаться от первого запроса.
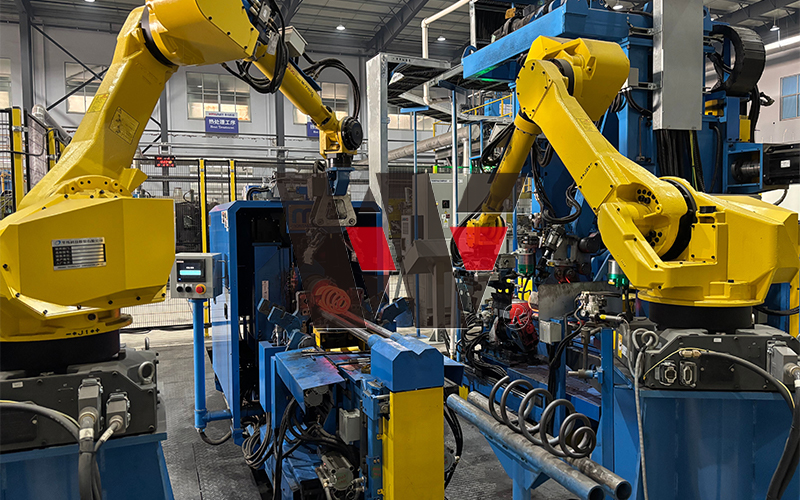 Автоматизированная линия по производству пружин подвески для автомобильных винтовых пружин Полная автоматизированная линия, объединяющая индукционный нагрев, горячую навивку, шлифование концов, термообработку и горячую установку для крупносерийного производства винтовых пружин. Посмотреть продукт →
Вопросы, которые покупатели задают перед выходом из системы
Сколько места занимает машина с винтовой пружиной?
Автономная моталка занимает скромную площадь, но нагреватель, контур охлаждения, закалочный резервуар и погрузочно-разгрузочное оборудование вокруг него — это то, что действительно заполняет отсек. Планируйте компоновку с учетом потока материала, а не только площади, занимаемой станком.
Может ли одна машина производить пружины как с горячей, так и с холодной навивкой?
Редко. В этих двух процессах используются разные системы подачи, инструменты и условия использования материалов, поэтому на большинстве заводов они используются на отдельном оборудовании.
Какой этап вызывает наибольшее время простоя?
По нашему опыту, это обработка концов и смена оснастки, а не сама намотка. Вот почему мы обращаем внимание на время переналадки и фиксацию инструмента, прежде чем рассматривать максимальную скорость.
Машина с винтовой пружиной хороша настолько, насколько хорош процесс, связанный с ней. Начните с пружины, которую вам нужно изготовить, ее материала, размера и рабочего цикла, затем действуйте в обратном направлении, нагревая, наматывая, обрабатывая концы и термообработку, и выбор оборудования, как правило, решается сам собой. Мы занимаемся формовкой, нагревом и автоматизацией автомобильных рессор и стабилизаторов поперечной устойчивости с 2016 года, и мы рады вместе с вами просмотреть чертеж или образец и четко сказать, какие этапы нужны линии, а какие нет.
-
У вас есть вопросы?
Давайте
Обсуждать! -
Быстро
Главная Продукция / Оборудование О нас Услуги Применение Новости Свяжитесь с нами -
Категории продуктов
Комплектное оборудование для автомобильных листовых рессор Комплектное оборудование для автомобильного стабилизатора поперечной устойчивости Комплектное оборудование для автомобильных пружин Комплектное оборудование для автомобильного направляющего рычага Комплектное оборудование для нефтяных бурильных труб
-
Напишите нам
[email protected] [email protected] -
Адрес
Деревня Янсиюань, город Лоше, район Хуэйшань, город Уси, провинция Цзянсу, Китай -
Позвоните нам сейчас
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
