Wuxi Weineng Automation Technology Co., Ltd. /Shandong Weineng Automation Technology Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Лазерная заготовка с подачей рулонов: практическое руководство для групп обработки металлов давлением и пружин
Контент
- 1 Что на самом деле делает лазерная заготовка со спиральной подачей
- 2 Почему это привлекает производителей пружин и подвесок
- 3 Когда обработка и разгрузка рулонов решают результат
- 4 Преимущества, которые имеют значение в цехах
- 5 Ограничения и затраты, которые необходимо планировать
- 6 Лазерная вырубка с рулонной подачей против вырубки на штампе
- 7 Как оценить линию лазерной вырубки с рулонной подачей
Лазерная вырубка с рулонной подачей на бумаге выглядит просто: размотайте металл, выровняйте его, подайте, вырезайте заготовку лазером и выгружайте готовую деталь. На реальном заводе разница между работоспособной линией и дорогостоящим узким местом обычно сводится к транспортировке рулонов, стратегии раскладки, удалению лома и тому, насколько плавно заготовка переходит на следующий этап формования или термообработки.
Производителям пружин, стабилизаторов поперечной устойчивости и компонентов подвески стоит понять этот процесс, поскольку он меняет экономику геометрии бланка. Это может снизить зависимость от жесткого инструмента и сделать работу с небольшим объемом или частой сменой более практичной. Это также требует от производственной группы по-новому взглянуть на время цикла, расположение линий и потоки на выходе.
Что на самом деле делает лазерная заготовка со спиральной подачей
Линия лазерной вырубки с рулонной подачей материала принимает материал из рулона, а не из предварительно нарезанных листов. Полоса разматывается, выпрямляется или выравнивается и подается в зону резки. Затем одна или несколько лазерных головок вырезают необходимый заготовочный профиль. Готовую заготовку отделяют от каркаса, транспортируют и штабелируют или передают на следующую операцию.
- Размотка и правка Подготовьте полосу и уменьшите комплект рулонов перед резкой.
- Петля или аккумулятор обеспечивают плавную подачу лески без постоянной остановки катушки.
- Система сервоподачи или захвата точно позиционирует полосу под лазерной головкой.
- Лазер вырезает контур заготовки, отверстия, выемки или рельефные элементы за один установ.
- Заготовка выгружается, штабелируется или передается на пресс, печь или станцию сборки.
- Оставшийся скелет рубят, наматывают или удаляют как металлолом.
Некоторые линии обрезаются, когда полоса зафиксирована и неподвижна; другие используют непрерывный подход или подход «на лету» с несколькими лазерными головками. Выбор влияет на точность, время цикла, конструкцию аккумулятора и то, сколько логики программирования необходимо для поддержания балансировки линии.
Лазерная головка — это только часть инвестиций. Разматыватель, правильная машина, система подачи, сбора лома, укладочное устройство и защитный кожух часто решают, будет ли линия работать надежно, смена за сменой.
Почему это привлекает производителей пружин и подвесок
При производстве листовых рессор вырубка является первым этапом, на котором взаимосвязаны геометрия детали, использование материала и последующая обработка. Линия катушек с лазерной заготовкой может меняться с одного профиля заготовки на другой без новой матрицы. Это полезно для работы с прототипами, мелкосерийными вариантами и программами, в которых форма заготовки все еще уточняется.
Если вы сравниваете технологические маршруты, воспользуйтесь нашим руководством по автоматизированные линии вырубки листовых рессор объясняет, как вырубка на прессе позволяет выполнять объемные работы с листовыми рессорами. Лазерная вырубка не является заменой каждой печатной линии; это другой ответ на вопросы гибкости, стоимости инструмента и скорости переналадки.
В Wuxi Weineng наша работа сосредоточена на автоматизированных линиях и оборудовании для производства листовых рессор, рессор с горячей навивкой, стабилизаторов поперечной устойчивости, направляющих рычагов и сопутствующих металлических деталей. Этот фон формирует то, как мы смотрим на лазерную вырубку с рулонной подачей: как на вопрос интеграции линии, а не просто на спецификацию машины.
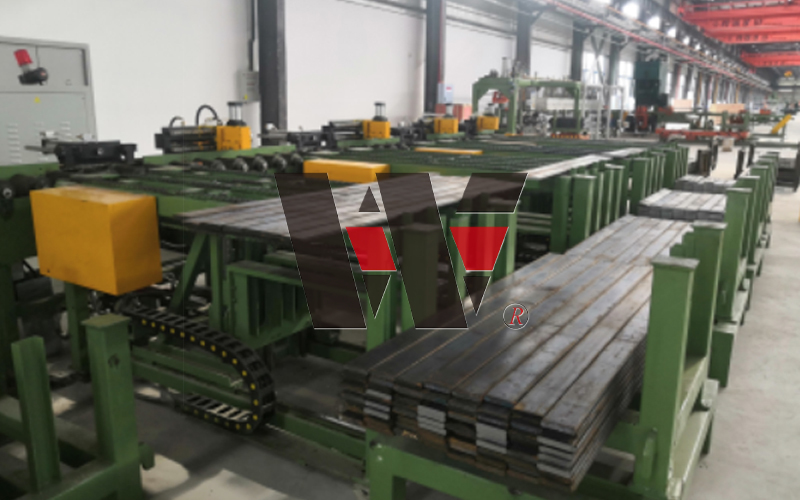 Полностью автоматическая линия вырубки и штамповки листовых рессор Эта интегрированная линия сочетает в себе автоматическую вырубку и локальную горячую штамповку для автомобильных рессор, обеспечивая стабильную и стабильную структуру отверстий в больших объемах. Посмотреть продукт →
Для команд, сравнивающих заготовку, изготовленную только с помощью лазера, с перфорированной заготовкой, полностью автоматическая линия вырубки и перфорации все же может оказаться более подходящей, когда объемы производства велики, а схема отверстий стабильна. Правильный выбор зависит от семейства деталей, а не только от слова «лазер».
Когда обработка и разгрузка рулонов решают результат
Линия лазерной вырубки с рулонной подачей эффективна настолько, насколько хороша ее траектория прохождения материала. Плохое выравнивание может привести к остаточному искривлению или скручиванию, которое позже проявится в виде нестабильной формы. Слабое управление контуром может привести к нестабильной подаче, маркировке или изменению качества резки. Хорошо спроектированная линия обеспечивает ровность полосы, повторяемость подачи и изоляцию зоны резки от вибрации.
- Вес и ширина рулона определяют требования к разматывателю, правильному устройству и фундаменту.
- Толщина полосы и марка материала влияют на мощность лазера, скорость резки и выбор вспомогательного газа.
- Программное обеспечение для раскроя влияет на выход материала, конструкцию каркаса и нагрузку на обработку лома.
- Качество штабелирования влияет на то, насколько легко можно будет собирать, формовать или подвергать термообработке заготовку.
Разгрузка заслуживает раннего внимания. Быстрый лазер не может компенсировать укладчик, который маркирует детали, смещает их или требует ручного вмешательства. Заготовка должна покинуть линию в состоянии, подходящем для следующей операции, будь то пресс, печь или буферная станция.
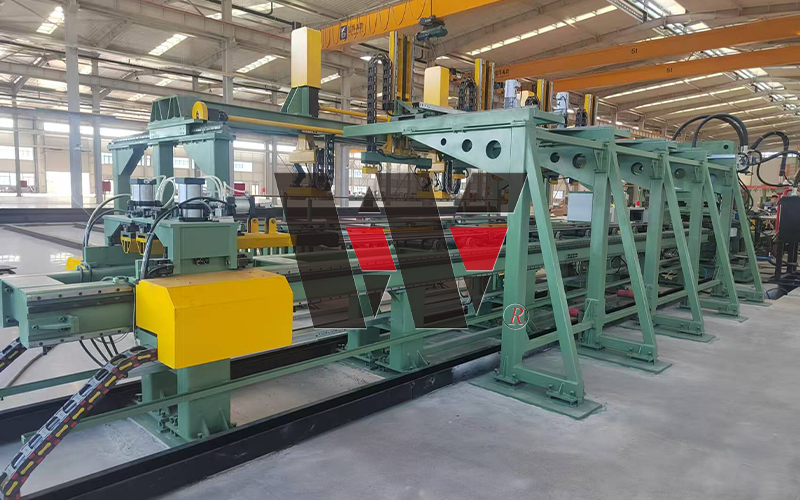 Полностью автоматическая линия резки и разгрузки листовых рессор Эта автоматизированная линия резки и разгрузки поддерживает массовое производство листовых рессор с помощью точной резки, гидравлических ножниц и транспортировки для последующих потоков пресса или печи. Посмотреть продукт →
Удаление металлолома — еще одно тихое ограничение. Скелеты, вырезанные лазером, могут быть длинными, гибкими и неудобными в обращении. Линия нуждается в стратегии утилизации, соответствующей схеме размещения и доступной площади, а не в обычном измельчителе, добавляемом в конце проекта.
Преимущества, которые имеют значение в цехах
- Быстрая смена одного профиля заготовки на другой, не дожидаясь новой матрицы.
- Снижение затрат на оснастку для деталей небольшого объема, прототипов или часто пересматриваемых деталей.
- Гибкая раскладка, которая может улучшить использование материала, если это позволяют формы деталей.
- Никакого износа штампа или ограничения по тоннажу пресса для самой вырубной резки.
- Более простая интеграция отверстий, выемок и контурных элементов за один этап резки.
- Меньше площади, чем у большой прессовой линии в некоторых планировках, особенно когда подача рулонов компактна.
Эти преимущества реальны, но они не являются автоматическими. Линия лазерной вырубки с плохой дисциплиной раскроя или медленной разгрузкой может потерять большую часть своего преимущества в гибкости. Этот процесс окупается лучше всего, когда частота замены, состав деталей или стоимость оснастки являются настоящей проблемой.
Ограничения и затраты, которые необходимо планировать
- Капитальные затраты могут быть высокими, если в стоимость включены транспортировка рулонов, лазерная защита, программное обеспечение и укладка.
- Время цикла может быть больше, чем у специальной линии пресса для простых заготовок большого объема.
- Толстые материалы или материалы с высокой отражающей способностью могут потребовать тщательного выбора лазера и проверки процесса.
- Вспомогательный газ, электроэнергия, оптика и профилактическое обслуживание увеличивают текущие эксплуатационные расходы.
- Края реза и зоны термического воздействия могут нуждаться в проверке на предмет последующего формования или деталей, критичных по усталости.
- Навыки программирования и раскроя становятся частью производственных возможностей, а не просто офисной задачей.
Честное сравнение – это не абстрактное сравнение «лазер против пресса». Это сравнение семейства деталей, годового объема, частоты замены, выхода материала, труда, технического обслуживания и стоимости содержания библиотеки штампов. Линия, которая отлично подходит для смешанного производства, может оказаться неподходящим инструментом для одной заготовки, изготавливаемой миллионами.
Лазерная вырубка с рулонной подачей против вырубки на штампе
Таблица ниже является практической отправной точкой для обсуждения вопроса «сделай или купи». Это не заменяет пробный рез или моделирование линии, но помогает определить важные компромиссы перед выбором оборудования.
| Область принятия решений | Лазерная вырубка с рулонной подачей | Обычная вырубка штампом |
|---|---|---|
| Переключение | Быстрая настройка, в основном программного обеспечения и каналов. | Смена штампа и время настройки |
| Оснастка | Низкая стоимость штампа; более высокая стоимость линии и программного обеспечения | Высокая стоимость штампа; более низкая стоимость линии для простых деталей |
| Лучше всего подходит | Смешанные части, прототипы, малые и средние объемы | Стабильные крупносерийные детали со продуманным дизайном |
| Время цикла | Зависит от длины контура, толщины и лазерных головок | Обычно быстро для простых профилей |
| Использование материала | Можно улучшить с помощью вложения, но остатки скелета остаются. | Зависит от расположения полос и конструкции штампа. |
| Операционный фокус | Оптика, газ, раскрой, контроль подачи, выгрузка | Техническое обслуживание матрицы, время безотказной работы пресса, смазка |
Что касается листовой рессоры или детали подвески, решение часто сводится к тому, сколько вариантов ожидает завод и насколько конструкция заготовки еще может измениться. Если деталь зрелая и объем стабильный, линия прессования может быть очень эффективной. Если на заводе обрабатывается большое количество профилей и более короткие тиражи, лазерная вырубка может уменьшить трудности при внесении изменений.
Как оценить линию лазерной вырубки с рулонной подачей
Начните с семейства деталей, а не с лазера
Составьте список заготовок, которые вы планируете использовать в течение следующих трех-пяти лет: марка материала, толщина, ширина, сложность контура, количество отверстий, годовой объем и частота замены. Леска, которая идеально подходит для тонких вложенных друг в друга заготовок, может плохо работать с толстыми, узкими полосками или деталями, требующими качества кромок.
Проверьте подачу, размещение и отходы
Спросите, как линия справляется с набором рулонов, плоскостностью полосы, контролем контура и точностью реза. Просмотрите примеры раскроя, используя свои собственные детали, а не просто демонстрационный файл. Затем проследите за скелетом: как его разрезают, транспортируют и удаляют. Обращение с металлоломом является распространенной причиной простоев, если к этому относиться второстепенно.
Подключите заготовку к следующей операции
Пустой полезен только в том случае, если он без ошибок входит в следующий процесс. Учитывайте высоту штабеля, ориентацию детали, отметки на поверхности и емкость буфера. При производстве пружин и стабилизаторов поперечной устойчивости заготовка может подвергаться горячей штамповке, торцевой обработке, сверлению или термообработке. Расположение линий должно сделать этот трансфер коротким и предсказуемым.
- Попросите исследование времени цикла на основе реальной длины контура и толщины материала.
- Проверьте безопасность лазера, систему удаления дыма и доступ к корпусу для технического обслуживания.
- Подтвердите, кому принадлежат рецепты раскроя, параметры резки и стратегия запасных частей.
- Проверьте, как линия восстанавливается после пропущенной подачи, ошибки обрезки или застревания укладчика.
Лазерная вырубка с подачей рулонов является хорошим вариантом, когда гибкость, стоимость инструмента и состав деталей имеют большее значение, чем скорость первичной вырубки. Это менее убедительно, когда одна зрелая деталь работает с очень большими объемами, а линия штампов уже эффективна.
Практический ответ заключается в том, чтобы оценить этап вырубки как часть всего производственного процесса. В Wuxi Weineng мы потратили годы на оборудование для формования, нагрева, обработки концов и сборки, которое следует за вырубкой, поэтому мы склонны сначала задавать простой вопрос: что нужно от этой заготовки следующей станции? Когда этот ответ ясен, решение об оборудовании становится намного проще.
-
У вас есть вопросы?
Давайте
Обсуждать! -
Быстро
Главная Продукция / Оборудование О нас Услуги Применение Новости Свяжитесь с нами -
Категории продуктов
Комплектное оборудование для автомобильных листовых рессор Комплектное оборудование для автомобильного стабилизатора поперечной устойчивости Комплектное оборудование для автомобильных пружин Комплектное оборудование для автомобильного направляющего рычага Комплектное оборудование для нефтяных бурильных труб
-
Напишите нам
[email protected] [email protected] -
Адрес
Деревня Янсиюань, город Лоше, район Хуэйшань, город Уси, провинция Цзянсу, Китай -
Позвоните нам сейчас
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
