Wuxi Weineng Automation Technology Co., Ltd. /Shandong Weineng Automation Technology Co., Ltd.
-
 [email protected]
-
 +86-18961722255

- Главная
- Продукция / Оборудование
- Комплектное оборудование для автомобильных листовых рессор
- Комплектное оборудование для автомобильного стабилизатора поперечной устойчивости
- Комплектное оборудование для автомобильных пружин
- Комплектное оборудование для автомобильного направляющего рычага
- Комплектное оборудование для нефтяных бурильных труб
- О нас
- Услуги
- Применение
- Новости
- Свяжитесь с нами


 English
 русский
 Español
Меню
- Главная
- Продукция / Оборудование
- Комплектное оборудование для автомобильных листовых рессор
- Комплектное оборудование для автомобильного стабилизатора поперечной устойчивости
- Комплектное оборудование для автомобильных пружин
- Комплектное оборудование для автомобильного направляющего рычага
- Комплектное оборудование для нефтяных бурильных труб
- О нас
- Услуги
- Применение
- Новости
- Свяжитесь с нами
Комплектное оборудование для автомобильных пружин
Главная / Продукция / Оборудование / Комплектное оборудование для автомобильных пружин / Линия по производству механического торцевого сплющивания
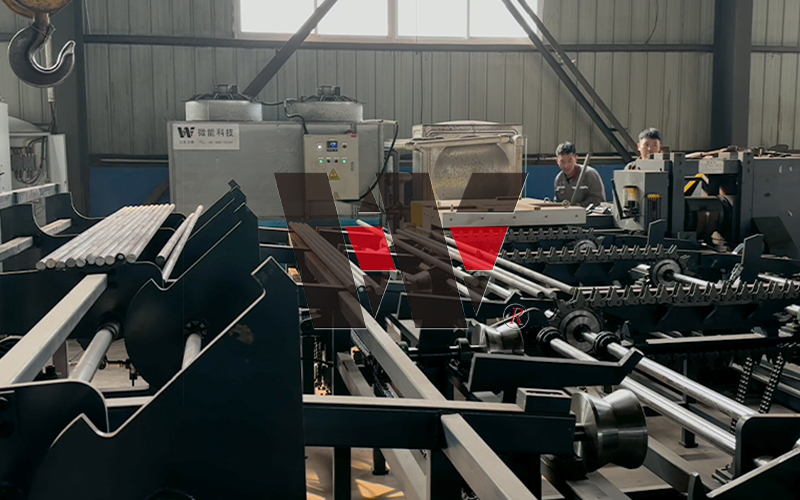
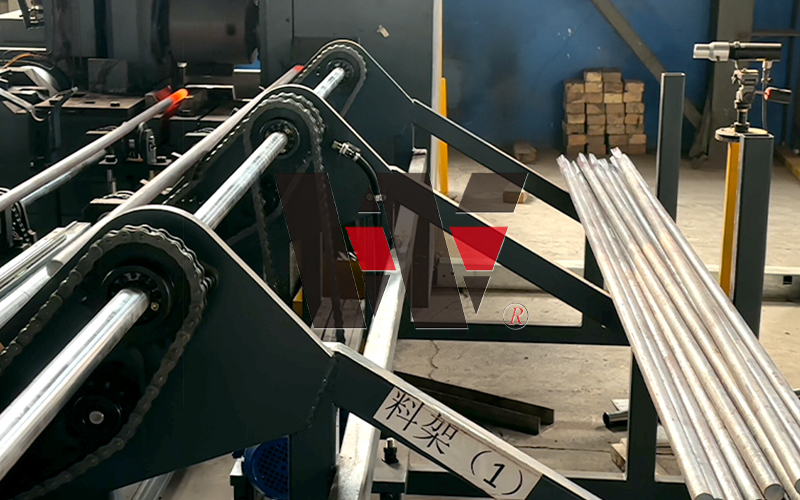
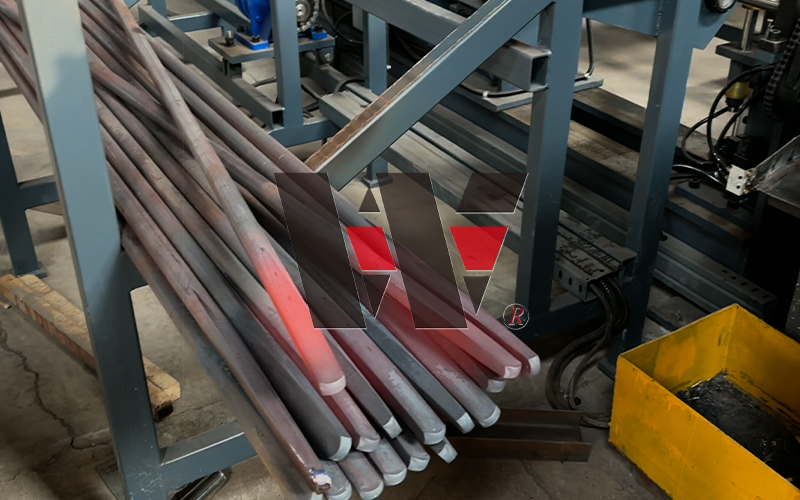
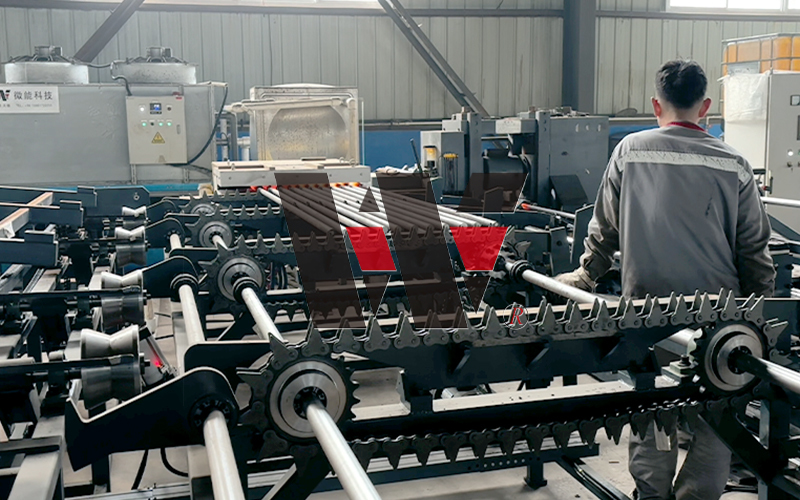
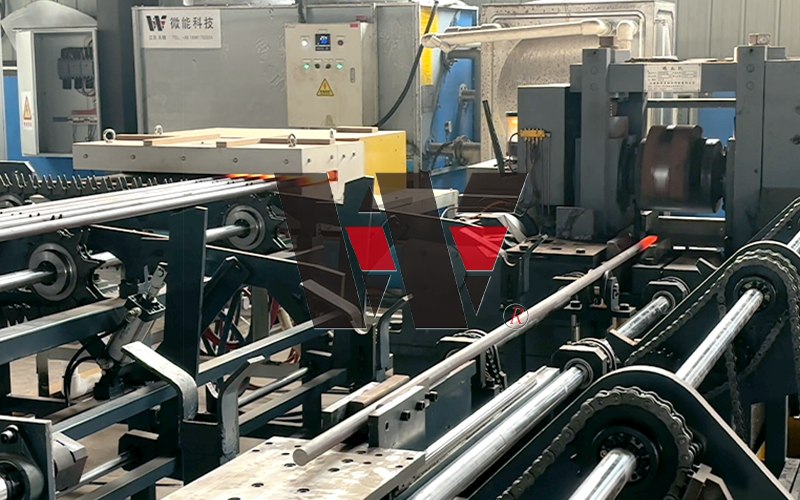
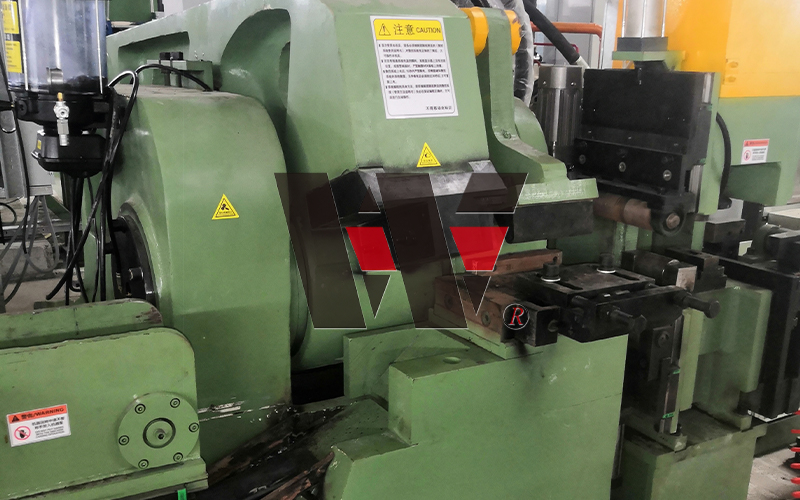
Линия по производству механического торцевого сплющивания
Производственная линия механического выравнивания концов предназначена для формовки концов круглых прутков или трубчатых заготовок, таких как пружины и стабилизаторы поперечной устойчивости, сочетая индукционный нагрев с механическим прессованием для преобразования круглого поперечного сечения на каждом конце в плоский профиль, отвечающий точным геометрическим требованиям последующих операций, таких как намотка глазком, штамповка и сборка.
В блоке торцевого нагрева используется среднечастотная индукционная технология для быстрого целенаправленного локализованного нагрева концов заготовки, быстрого размягчения торцевого материала до оптимальной температуры формования в строго контролируемой зоне. Тепло концентрируется исключительно в целевой области, оставляя остальную часть заготовки термически незатронутой и сохраняя ее общую механическую целостность.
Механический механизм прессования состоит из высокожесткой оснастки, приводимой в действие гидравлическим или механическим приводом, которая прикладывает стабильное и контролируемое давление формования к нагретому концу за один ход пресса. Полученные плоские концы демонстрируют высокую точность размеров, однородную геометрию и высокую повторяемость — хорошо подходят для непрерывного производства больших объемов.
Линия объединяет передачу, нагрев и прессование заготовок в бесшовно автоматизированной последовательности со стабильным временем цикла. Формовочное действие завершается быстро, пока заготовка еще находится при температуре, что сводит к минимуму влияние теплопотерь на качество формования и гарантирует, что сплющенная толщина и ширина на каждом конце постоянно соответствуют технологическим спецификациям.
Оборудование имеет компактную площадь, прочную конструкцию и простое обслуживание, не требует нагрева под высоким давлением или открытым пламенем—, что обеспечивает безопасную и чистую рабочую среду. Инструментарий можно быстро менять, чтобы он соответствовал различным диаметрам и толщине стенок, что позволяет гибко менять производство нескольких продуктов.
Связанная продукция
-
-
 Полностью автоматическая линия вырубки и пробивки отверстий
Интегрированная высокоэффективная эксплуатация: Эта производственная линия объединяет полностью авто...
-
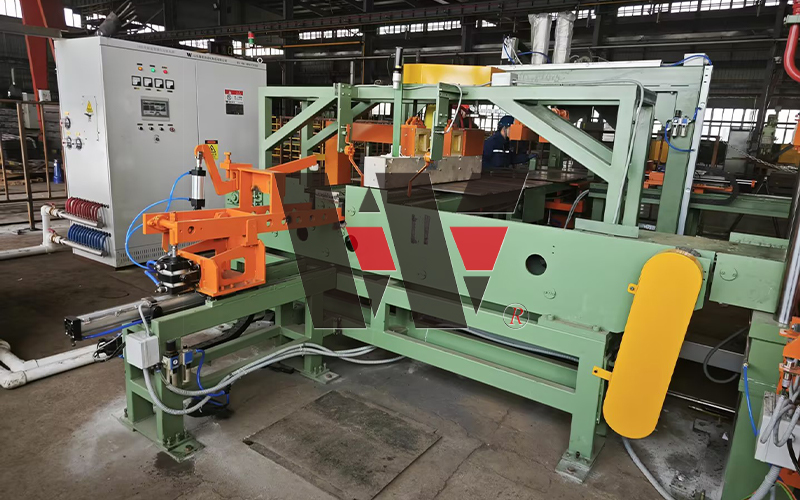 Полностью автоматическая линия по производству горячей штамповки
Эффективное интегрированное производство: Эта линия, предназначенная для горячей штамповки автомобил...
-
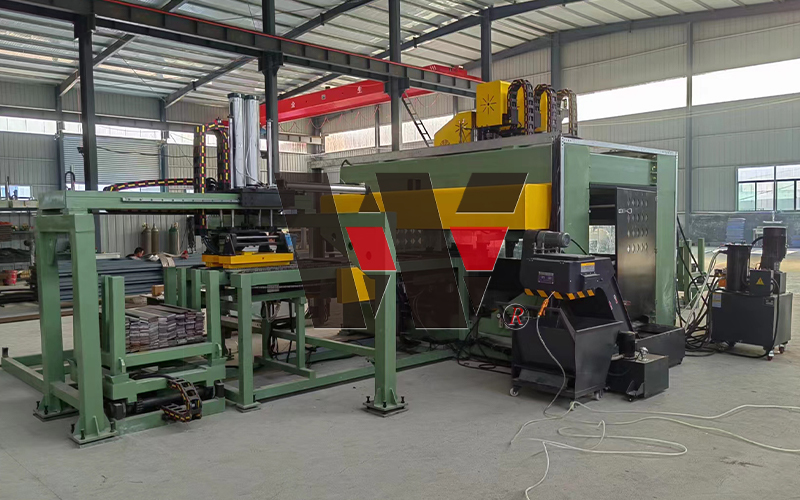 Полностью автоматическая линия по производству буровых установок
Высокая автоматизация и интеллект: Вся линейка объединяет передовые системы управления ПЛК и HMI, чт...
-
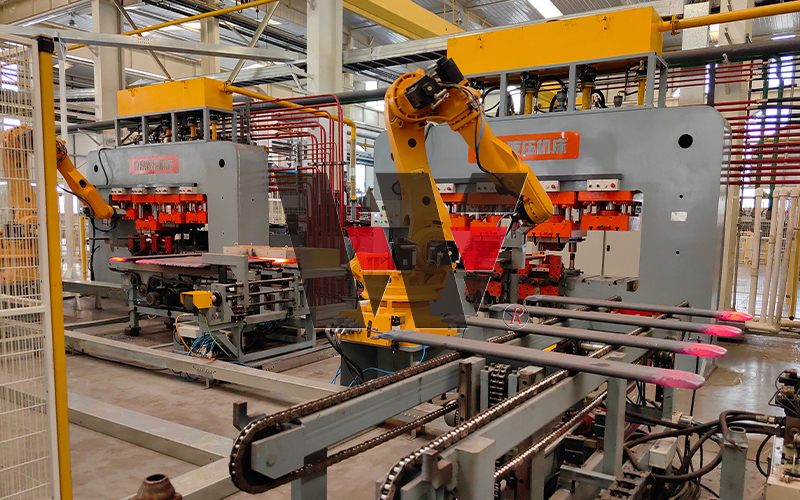 Полностью автоматическая производственная линия конечной обработки
Многостанционная интегрированная обработка: Эта производственная линия объединяет несколько процессо...
-
-
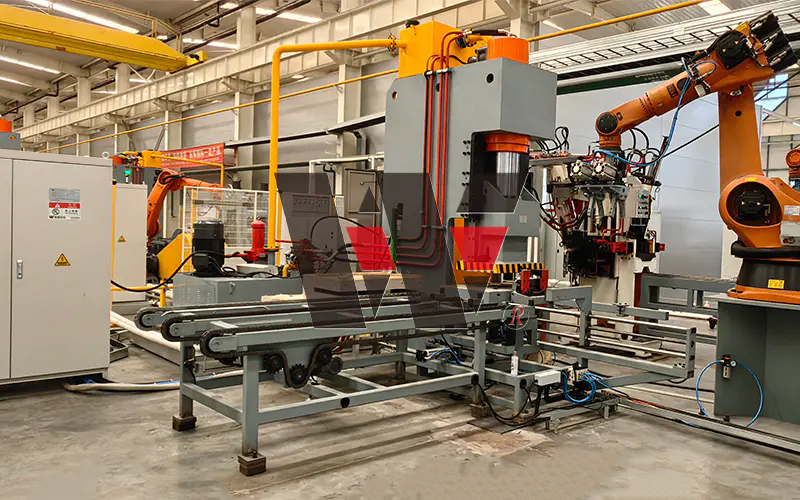 Полностью автоматическая линия по производству завивки ушей
Многофункциональная интегрированная обработка: Специально разработанная для обработки концов автомоб...
-
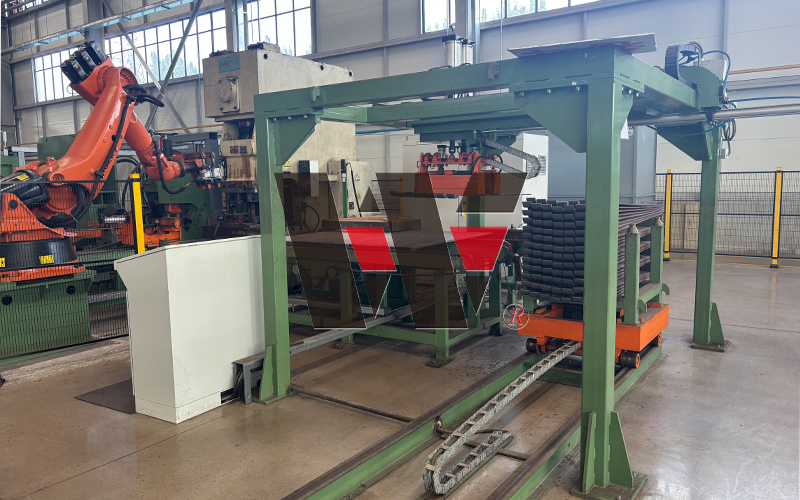 Полностью автоматическая линия по производству обертывания ушей
Многопроцессная интеграция: Специально разработанная для конечной обработки автомобильных листовых р...
-
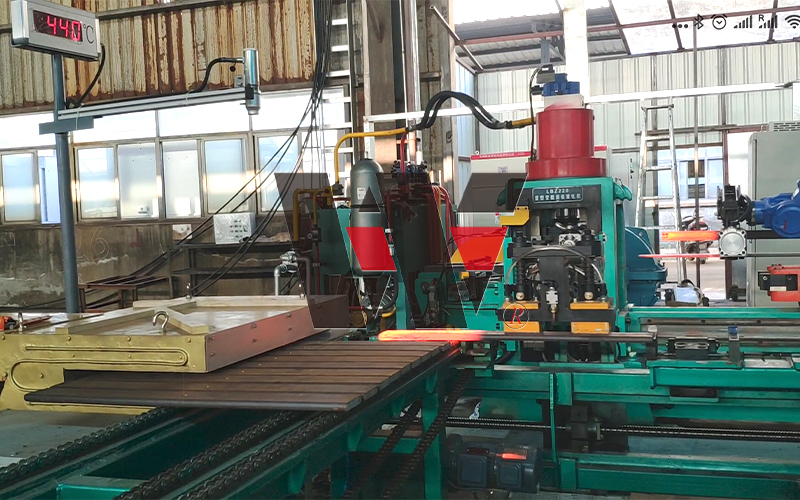 Полностью автоматическая линия по производству прокатных изделий переменного сечения
Высокоэффективное автоматизированное производство: Специально разработанная для прокатки концов авто...
-
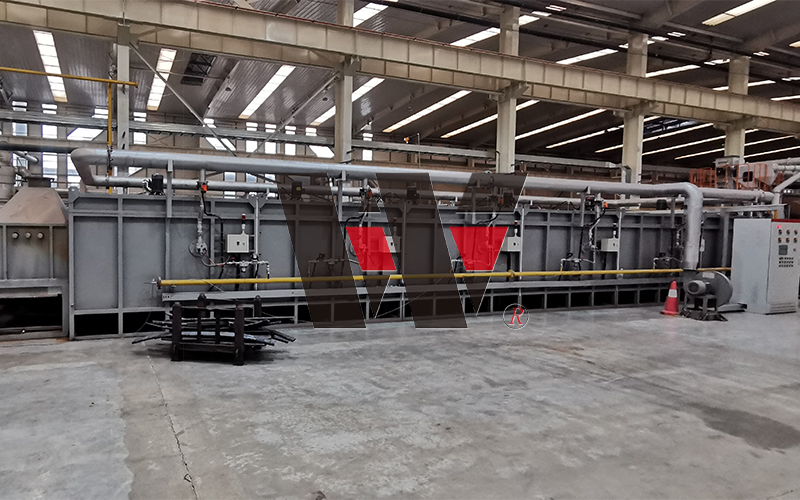 Полностью автоматическая производственная линия термообработки
Полная интеграция автоматизации процессов: Эта производственная линия объединяет автоматические загр...
-
 Разгрузочная машина
Позиционирование продукта: Ключевое автономное оборудование на линии по производству автомобильных л...
-
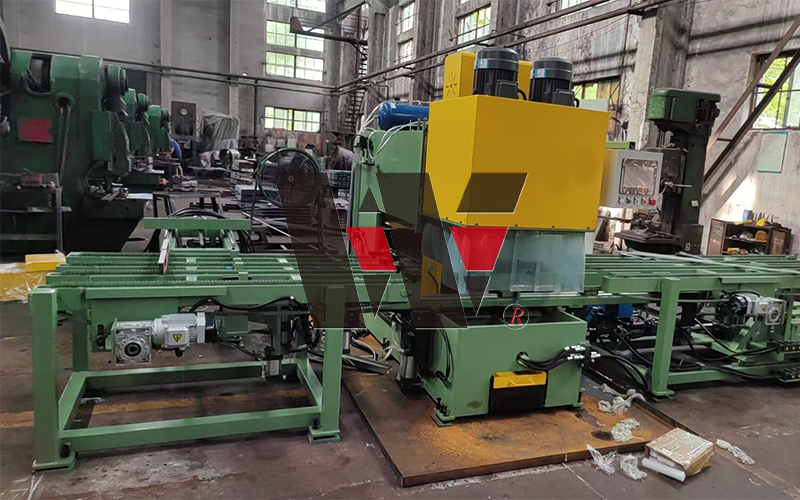 Сверлильные станки
Этот сверлильный станок, разработанный как ключевой автономный компонент в составе полной линейки об...
О нас
Wuxi Weineng Automation Technology Co., Ltd.
Компания Wuxi Weineng CNC Technology Co., Ltd., расположенная в Уси, жемчужине озера Тайху, занимает площадь 6000 квадратных метров и в настоящее время насчитывает более 60 сотрудников. В 2016 году команда основателей компании приступила к исследованию и разработке полных комплектов оборудования для автомобильных листовых рессор, горячеспиральных рессор и стабилизаторов поперечной устойчивости. На сегодняшний день они уже 10 лет активно работают в этой отрасли и признаны Министерством промышленности и информационных технологий специализированным, инновационным и самобытным предприятием в этой области.
Компания объединяет НИОКР, производство, продажи и обслуживание. Основная продукция компании включает в себя полные комплекты оборудования для автомобильных листовых рессор и оборудования для стабилизаторов поперечной устойчивости, включая оборудование для индукционного нагрева концов стабилизаторов поперечной устойчивости, оборудование для индукционного нагрева термоформования стабилизаторов поперечной устойчивости, оборудование для двухконцевого индукционного нагрева полых стабилизаторов поперечной устойчивости, производственные линии по производству резистивно-проводящего нагрева полых стабилизаторов поперечной устойчивости, производственные линии вторичной вулканизации стабилизаторов поперечной устойчивости и оборудование для производства горячеспиральных пружин. Компания также предоставляет пользователям комплексные автоматизированные производственные линии индукционного нагрева.
На протяжении многих лет компания обслуживала ведущие отечественные предприятия, такие как Shanghai China Spring Manufacturing Co., Ltd., Huawei Technology Co., Ltd., Zhejiang Meili Technology Co., Ltd., Zhejiang Jinsheng Auto Parts Co., Ltd., Chengdu ThyssenKrupp Fawer Spring Co., Ltd., Pinghu ThyssenKrupp (Pinghu) Automotive Stabilizer Bar Co., Ltd. и Liaoyang ThyssenKrupp Fawer Spring Co., Ltd., заслужив высокую оценку за свою продукцию и услуги. Кроме того, компания экспортировала свое оборудование в такие страны, как Турция, Южная Корея, Индия, Бразилия, Египет, Дубай, Иран, Африка, Тунис и Марокко. «Профессионализм, точность, инновации и честность» — это концепции развития, которых компания всегда придерживалась. Постоянно укрепляя собственный научно-исследовательский потенциал, он наладил стабильное сотрудничество между промышленностью, университетами и научными исследованиями со многими университетами. Его неоднократно оценивали как высокотехнологичное предприятие, а также специализированное и инновационное предприятие. В будущем компания продолжит углублять свои исследования и разработки в области автомобильных листовых рессор, автомобильных направляющих рычагов, автомобильных стабилизаторов поперечной устойчивости и оборудования для пружинной промышленности, поставлять пружинной промышленности более профессиональное, интеллектуальное и сложное оборудование, а также вносить вклад в высококачественное развитие мировой отрасли автомобильных листовых рессор, автомобильных стабилизаторов поперечной устойчивости и пружин с горячей спиралью.
Новости
-
Новости компании Apr. 01. 2026
Специализированный, сложный, инновационный и уникальный эталон в области автомобильного пружинного оборудования
Обладая профессиональным и целенаправленным подходом, компания Wuxi Weineng Automation Technology Co., Ltd. создала легендарную историю специализации, изысканности, инноваций и уникальности в области автомобильных листовых рессор, стабилизаторов поперечной устойчивости и пружинного оборудования.Являясь комплексным предприятием, объединяющим НИОКР, производство, продажи и обслуживание, компания Wuxi Weineng Automation Technology Co., Ltd. создала полный портфель продуктов отраслевой цепочки. Компания предлагает полный ассортимент продукции, включая полные комплекты оборудования для автомобильных листовых рессор и стабилизаторов поперечной устойчивости, оборудование для индукционного нагрева концов стабилизаторов поперечной устойчивости, нагревательное оборудование для горячей штамповки, производственные линии по производству резистивно-проводящего нагрева полых стержней, производственные линии вторичной вулканизации и полные комплекты оборудования для производства горячих спиральных рессор. Компания также может изготовить на заказ полный комплект автоматических производственных линий индукционного нагрева, чтобы предложить клиентам комплексные решения. -
Новости компании Apr. 01. 2026
Лидер технологий в области автомобильного пружинного автоматизированного оборудования
На точном пути производства автозапчастей технологии индукционного нагрева и автоматической формовки являются основными ключами к определению качества продукции и эффективности производства. За 10 лет технологического накопления и инновационных прорывов компания Wuxi Weineng Automation Technology Co., Ltd. стала технологическим лидером в области комплексных комплектов оборудования для автомобильных листовых рессор, стабилизаторов поперечной устойчивости и горячих винтовых пружин, придав мощный импульс производству автомобильных пружин с помощью передовых технологий.Имея глубокие познания в отрасли на протяжении десятилетия, компания Wuxi Weineng Automation Technology Co., Ltd. полностью понимает основные моменты процесса и технические требования производства автомобильных пружин и создала ведущий в отрасли портфель продукции полного ассортимента. Ее основная продукция охватывает три основные области: полные комплекты оборудования для автомобильных листовых рессор, полные комплекты оборудования для автомобильных стабилизаторов поперечной устойчивости и полные комплекты оборудования для горячих винтовых рессор. Каждый тип продукта воплощает в себе мудрость и мастерство команды в области НИОКР. -
Новости отрасли Apr. 01. 2026
Основные движущие силы технологической модернизации автомобильного пружинного оборудования
Технологическая модернизация современного автомобильного пружинного оборудования обусловлена в основном глубокой трансформацией автомобильной промышленности в сторону электрификации, облегчения и интеллектуальности, а также более высокими требованиями отрасли к эффективности производства, качеству продукции и защите окружающей среды. Наложение множества движущих сил способствует непрерывному прорыву в технологии оборудования.С ростом уровня проникновения новых энергетических транспортных средств возросший вес аккумуляторов привел к быстрому росту спроса на пружины подвески большего диаметра и большей прочности. Традиционное оборудование для производства пружин вряд ли может удовлетворить требования долговечности и однородности качества в условиях высоких нагрузок. Между тем, стремление к увеличению дальности полета новых энергетических транспортных средств стимулировало резкий спрос на облегчение пружин. Применение новых материалов, таких как магниево-алюминиевые сплавы и композиционные материалы, потребовало технологической модернизации пружинного оборудования с целью адаптации к требованиям обработки новых материалов. Кроме того, популяризация высоковольтных платформ 800 В повысила требования к пружинам с точки зрения совместимости сигналов и коррозионной стойкости, что еще больше повысило точность и индивидуальность пружинного оборудования. -
Новости отрасли Apr. 01. 2026
Будущие тенденции развития технологии автомобильного пружинного оборудования
В сочетании с тенденциями развития автомобильной промышленности и технологическими инновациями будущее автомобильное пружинное оборудование будет и дальше фокусироваться на точности, интеллекте, гибкости и экологичном развитии, одновременно двигаясь в направлении сотрудничества в рамках всей промышленной цепочки и индивидуальных НИОКР. В частности, будут представлены четыре основные тенденции. Во-первых, постоянное повышение точности. Поскольку усовершенствованное автономное вождение предъявляет более высокие требования к точности динамического управления транспортным средством, стандарты допусков на изготовление пружин будут еще больше ужесточены. Будущее пружинное оборудование будет сосредоточено на оптимизации технологии точного управления для достижения более точного контроля размеров и регулирования механических характеристик, одновременно повышая стабильность и надежность оборудования для удовлетворения производственных потребностей высококачественных автомобильных пружин. Во-вторых, глубокая интеграция разведки и информатизации. Будущее весеннее оборудование будет и дальше интегрировать такие технологии, как Интернет вещей, большие данные и искусственный интеллект, для реализации полнопроцессного интеллектуального управления производством. Собирая производственные данные в режиме реального времени, он оптимизирует параметры процесса, прогнозирует отказы оборудования, а также повышает эффективность производства и качество продукции. В то же время оборудование будет реализовывать информатизированную связь с восходящими и нисходящими производственными звеньями, создавать производственную систему, обеспечивающую сотрудничество всей промышленной цепочки, и обеспечивать интегрированное управление от закупки сырья до поставки готовой продукции. -
Новости отрасли Jul. 09. 2026
Руководство по линии производства листовых рессор: от заготовки до термообработки
Почему важна последовательность производственной линии Листовая рессора проходит через восемь-десять различных станций, прежде чем достигнет оси грузовика, и каждая станция наследует допуски, оставленные предыдущей. Заготовка, отрезанная на полмиллиметра от спецификации, не всегда будет отображаться до тех пор, пока деталь не пройдет испытание на усталость тремя этапами позже. Это реальность для любого, кто определяет или эксплуатирует линию рессор: оборудование должно работать как система, а не как совокупность независимых машин. Это имеет наибольшее значение в точках передачи обслуживания. Материал, перемещающийся от штамповки к прокатке или от прокатки к термообработке, несет в себе температурную и размерную историю, которую должна учитывать следующая станция. Производственная линия, построенная с учетом стабильного времени цикла и подобранного инструмента, обеспечивает допуск на протяжении всего цикла; линия, собранная из разрозненных отдельных блоков, обычно этого не делает, независимо от того, насколько хороша каждая отдельная машина сама по себе. Вырубка и перфорация: закладываем фундамент Гашение — это то место, где точность размеров либо встроена, либо теряется навсегда. Длина, ширина и расположение отверстий вырезаются до того, как произойдет нагрев или формовка, поэтому любая ошибка здесь усугубляется прокаткой, формовкой ушка и окончательной сборкой. А полностью автоматическая линия вырубки и перфорации объединяет резку, подачу и перфорацию в одну синхронизированную последовательность, что устраняет необходимость ручного перемещения, вызывающего большую часть различий в согласованности между партиями. Конфигурация пресса здесь является основным моментом принятия решения. Пресс с тремя станциями обрабатывает заготовки более простой геометрии с меньшим количеством штампов, что сокращает время переналадки при больших объемах и небольшом ассортименте. Пресс с четырьмя станциями добавляет специальную операцию — обычно вторичную штамповку или обрезку — для деталей, которым требуется дополнительная схема отверстий или кромок без второго прохода через линию. Правильный выбор зависит не столько от сложности детали в отдельности, сколько от того, сколько вариантов детали проходит через одну и ту же линию в течение конкретной недели. Усилие пуансона и износ штампа — это две переменные, которые стоит отслеживать ежедневно. Пружинная сталь затвердевает быстрее, чем мягкая сталь, поэтому интервалы проверки штампов на линии листовых рессор обычно короче, чем на обычном оборудовании из листового металла. Разгрузка и обработка материалов между этапами Между каждым основным процессом заготовки или полуфабрикаты должны перемещаться без появления царапин, смещения размеров или простоев в ожидании оператора. Автоматизированные системы разгрузки и транспортировки обеспечивают движение деталей с той же частотой, что и предшествующий пресс, что фактически определяет реальную пропускную способность линии, а не номинальную скорость какой-либо отдельной машины. Именно здесь возникает большинство незапланированных остановок на старых или модернизированных линиях. Ручное перемещение между станциями приводит к изменению времени выдержки, а время выдержки перед термообработкой конкретно влияет на то, насколько последовательно детали реагируют на индукционный нагрев на последующих этапах процесса. Линии, спроектированные с непрерывным процессом обработки, от вырубки до стадий горячей штамповки, обычно демонстрируют более низкую разницу во времени цикла в течение всей смены. Горячая штамповка и прокатка переменного сечения После нагрева заготовок в тесной последовательности происходят две вещи: горячая штамповка формирует центральное отверстие под болт и профиль изгиба, а прокатка уменьшает толщину по длине пружины, чтобы она соответствовала требуемой кривой жесткости. В легких конструкциях с листовыми рессорами толщина должна непрерывно изменяться вдоль детали, а не уменьшаться с фиксированными приращениями. линия по производству проката переменного сечения оправдывает свою стоимость по сравнению с фрезой с фиксированным профилем. Прокатка с переменным поперечным сечением позволяет производителям сократить расход материала на те части пружины, которые не несут пиковую нагрузку, что является прямым рычагом воздействия на вес автомобиля, не жертвуя грузоподъемностью там, где это действительно необходимо. Компромиссом является сложность оснастки: профиль прокатки должен быть запрограммирован и проверен для каждого номера детали, поэтому это оборудование окупается быстрее всего на линиях, использующих несколько вариантов пружин для разных платформ транспортных средств, а не одну крупносерийную деталь. Равномерность индукционного нагрева напрямую влияет на точность прокатки на этом этапе. Неравномерный нагрев оставляет мягкие места, которые раскатываются тоньше, чем предполагалось, что проявляется как отклонение жесткости, которое потом будет дорого уловить. Закатывание ушей, обертывание ушей и обработка концов Проушина, в которой пружина крепится к шасси автомобиля, подвергается собственному нагреву и формованию отдельно от основного этапа прокатки. Скатывание ушей скручивает нагретый конец до нужной формы; Обертка для ушей, используемая на более тяжелых пружинах, добавляет усиливающий слой вокруг проушины для дополнительной несущей способности в точке крепления. Форма короткого конуса обрабатывает переходную часть между коническим корпусом и проушиной в параболических пружинах. Конечная обработка — обрезка, скругление кромок и окончательная обработка отверстий — происходит после формовки, но перед сверлением. Правильная последовательность здесь имеет значение: формирование глаза перед окончательной обрезкой позволяет избежать искажения элемента, который уже доведен до допуска. Буровые работы Отверстия для центральных болтов и любые дополнительные монтажные отверстия сверлятся после того, как геометрия детали станет стабильной, обычно после прокатки и формовки проушин, но перед термообработкой. Сверление пружинной стали на этом этапе, пока она еще находится в отожженном или полузакаленном состоянии, значительно проще при работе с инструментами, чем сверление после закалки, что является одной из причин, по которой последовательность операций фиксируется практически во всех конструкциях производственных линий. Допуск на расположение отверстий здесь имеет последствия для сборки: отверстие для болта, смещенное от центра даже на небольшой запас, изменяет распределение нагрузки по сложенной пластине в сборе, что позже проявляется в виде неравномерного износа между листами. Термическая обработка: закалка и отпуск Это этап, который определяет, выдержит ли листовая рессора миллион циклов нагрузки или выйдет из строя даже при малой части этого срока. Детали нагревают до определенной температуры аустенизации, быстро закаливают, чтобы закрепить закаленную микроструктуру, затем отпускают при более низкой температуре, чтобы снять внутреннее напряжение и восстановить достаточную пластичность, чтобы предотвратить хрупкое разрушение. А полностью автоматическая линия по производству термообработки обеспечивает постоянство времени между закалкой и отпуском для каждой детали, что важно, поскольку задержки между двумя этапами приводят к развитию растрескивания под напряжением в некоторых марках стали. Контроль атмосферы печи влияет на качество поверхности так же, как и на твердость сердцевины — неконтролируемая атмосфера приводит к обезуглероживанию, мягкий слой на поверхности детали становится отправной точкой для усталостных трещин при многократном изгибе. Именно здесь обычно следует дробеструйная обработка, сжимающая поверхностный слой, чтобы противодействовать именно этому виду разрушения. Испытание на твердость и проверку высоты развала производятся сразу после отпуска, прежде чем детали перейдут на сборку. Уловить отклонение жесткости здесь гораздо дешевле, чем ловить его после сборки пружины в готовый узел подвески. Выбор между полной линией и автономным оборудованием Не каждому производителю требуется заменять всю линейку сразу. Завод с работающей заготовительной и прокатной установкой, но устаревшей, нестабильной печью часто может оправдать замену только этапа термообработки — окупаемость от устранения одного узкого места обычно быстрее и легче заложиться в бюджет, чем капитальный ремонт всей линии. Полная, интегрированная линия имеет больше смысла, когда целевые показатели производительности увеличиваются, когда новая программа обработки детали требует этапов процесса, с которыми текущая установка не может справиться (прокатка переменного сечения является распространенным триггером), или когда ручное управление между этапами стало ограничивающим фактором производительности. Для производителей, планирующих открытие нового производственного объекта или значительное расширение мощностей, необходимо найти Полное оборудование для автомобильных рессор поскольку одна скоординированная линия позволяет избежать риска интеграции, связанного с подбором машин от разных поставщиков с разными системами управления и временем цикла. Любой путь сводится к одному и тому же вопросу: какой этап в настоящее время ограничивает вашу производительность или согласованность, и требует ли это исправления автономной машины или изменения способа подключения этапов друг к другу. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Новости отрасли Jul. 09. 2026
Индукционный нагрев при производстве автомобильных рессор
Где тепло входит в процесс листовой пружины Листовая рессора перед завершением подвергается нагреву в трех отдельных точках: один раз перед прокаткой и горячей штамповкой, второй раз во время формирования ушек и третий раз во время закалки. Раньше на каждом из этих этапов использовались газовые печи или печи сопротивления, которые нагревали всю деталь — или всю партию — независимо от того, где на самом деле требовалось тепло. Индукционный нагрев изменил ситуацию, подав энергию непосредственно в обрабатываемую часть стали, и этот сдвиг измеримым образом проявляется в зависимости от времени цикла, количества брака и постоянства твердости. Значение индукционного нагрева при производстве пружин не абстрактно. Он привязан к трем конкретным точкам процесса, и выгоды в каждой из них выглядят по-разному. Нагрев перед горячей штамповкой и прокаткой Прежде чем заготовку можно будет раскатать в конический профиль или профиль переменной толщины, она должна достичь одинаковой температуры формования по всей длине. Газовые печи делают это путем выдержки детали в нагретой камере, что занимает несколько минут и нагревает гораздо большую массу — футеровку печи и окружающий воздух — чем саму сталь. Индукционная катушка, встроенная в полностью автоматическая линия по производству горячей штамповки нагревает заготовку напрямую, сокращая время выдержки до секунд и позволяя линии работать с фактической частотой цикла пресса, а не печи. Преимущество в качестве сочетается с преимуществом в скорости. Более короткое время пребывания при температуре означает меньшее время для образования окалины на поверхности, а меньшее количество окалины означает меньшие потери материала при удалении окалины и меньший риск попадания окалины на поверхность. В частности, для прокатки переменного сечения однородность температуры по длине заготовки определяет, насколько стабильно сталь реагирует на профиль прокатки — холодное пятно раскатывается толще, чем предполагалось, и это проявляется как отклонение жесткости готовой пружины. Локальный нагрев для завальцовки и формовки концов Только конец пружины должен быть горячим, когда пришло время завить или завернуть ушко, а остальная часть должна оставаться при температуре окружающей среды или близкой к ней, чтобы она не потеряла свойства, заданные ранее в процессе. Здесь локализация индукционного нагрева имеет большее значение, чем его скорость. Правильно спроектированная катушка нагревает строго контролируемую зону на конце пружины, полностью оставляя тело детали вне зоны термического воздействия. Специально построенный Оборудование для индукционного нагрева с листовой пружиной разработан с учетом этого ограничения: геометрия катушки и удельная мощность специально подбираются для проушины, а не полагаются на универсальную зону нагрева, которая может вызвать закалку прилегающего тела пружины. В этом различии заключается разница между ухом, которое формируется четко, и пружиной, которая выходит из уха, перекатываясь, с незапланированной мягкой зоной сразу за глазом. Равномерность нагрева и ее связь с качеством закалки Твердость после закалки зависит от температуры, достигнутой деталью непосредственно перед закалкой. Если разные секции пружины достигают температуры аустенизации с разной скоростью, они затвердевают в разной степени, и это несоответствие не проявляется до тех пор, пока не пройдет испытание на твердость — к этому моменту деталь уже прошла все предыдущие этапы процесса. Быстрая и прямая передача энергии при индукционном нагреве позволяет легче достичь узкого температурного диапазона по всей детали непосредственно перед тем, как она попадает в закалку, по сравнению с печью, где детали возле дверцы нагреваются иначе, чем детали в центре. Вот почему индукционный предварительный нагрев все чаще сочетается с самим этапом закалки, а не рассматривается как отдельный предварительный этап. А полностью автоматическая линия по производству термообработки который объединяет индукционный нагрев непосредственно перед закалочная печь устраняет задержку перехода между нагревом и закалкой, что важно, поскольку любая задержка приводит к тому, что деталь начинает охлаждаться неравномерно еще до того, как она достигнет закалочной среды. Повышение эффективности по сравнению с газовым отоплением Эффективность индукционного нагрева сводится к тому, куда уходит энергия. Газовая печь тратит значительную часть своего топлива на нагрев огнеупорного кирпича, атмосферы печи и самой камеры до того, как часть этого тепла достигнет заготовки. Индукционные катушки передают энергию непосредственно в сталь, поэтому гораздо большая доля входной мощности в конечном итоге выполняет полезную работу на детали, а не нагревает окружающее оборудование. Это приводит к двум практическим различиям на производстве. Во-первых, снижаются затраты на запуск и простой — индукционная система достигает рабочей температуры за секунды и потребляет минимальную мощность между частями, в то время как газовая печь обычно остается горячей постоянно, чтобы избежать длительных циклов повторного нагрева. Во-вторых, снижается тепловая нагрузка на уровне пола, что имеет значение как для условий работы, так и для нагрузки на охлаждение любого расположенного поблизости устройства климат-контроля. Решение о том, где обновиться в первую очередь Не каждому заводу необходимо переоборудовать сразу все три тепловых пункта. Если измерение твердости показывает противоречивые результаты, приоритетом является этап нагрева перед закалкой — именно здесь однородность оказывает самое непосредственное влияние на окончательное свойство, которое фактически измеряется. Если лом или доработка, связанная с окалиной, являются более крупным источником затрат, то нагрев на этапе формовки перед прокаткой обычно является лучшей первой целью. Нагрев с формованием концов, как правило, является самым простым преобразованием, которое можно оправдать само по себе, поскольку оборудование является автономным и не требует изменения последовательности остальной части линии. Какой бы пункт ни был первым, основной вопрос тот же, что и при любой модернизации производственной линии: какой этап нагрева в настоящее время ограничивает либо время вашего цикла, либо вашу стабильность, и делает ли нынешнее оборудование вообще это видимым до того, как деталь выйдет из строя на выходе из строя. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Новости отрасли Jul. 09. 2026
Трехстанционный и четырехпозиционный штамповочный пресс для листовых рессор
Что на самом деле делает каждая станция при заготовке листовой пружины Заготовке листовой рессоры требуется больше, чем один разрез, чтобы она была готова к следующему этапу линии. Как минимум, его необходимо отрезать до нужной длины, а также необходимо, чтобы в точном месте было пробито центральное отверстие для болта — это отверстие становится контрольной точкой при каждой последующей операции, от прокатки до сборки, и выравнивается по ней. Помимо этой базовой линии, многие конструкции пружин требуют дополнительных элементов, вырезаемых в заготовке перед тем, как она покинет пресс: направляющие отверстия для положений зажима, обрезки кромок или дополнительные монтажные отверстия. Трехстанционный пресс обычно выполняет резку, пробивку центрального отверстия и одну дополнительную операцию — обычно дополнительное отверстие или краевой элемент — за один проход. Пресс с четырьмя станциями добавляет к этой последовательности еще одну независимую операцию, которая позволяет заводу сложить дополнительный этап, например вторую схему отверстий или обрезку, которые в противном случае потребовали бы отдельного прохода через другую машину, в тот же цикл штамповки. Разница не в грубой силе удара или скорости; речь идет о том, сколько различных геометрических деталей можно выполнить на заготовке, прежде чем она перейдет на следующий этап линии. Пресс с тремя станциями: где это подходит A трехстанционный штамповочный пресс подходит, когда набор функций заготовки прост — сдвиг, центральное отверстие и одна вспомогательная операция покрывают большую часть того, что нужно детали перед прокаткой. Меньшее количество станций означает меньшее количество штампов, требующих обслуживания, более короткие процедуры замены штампов и меньшую занимаемую площадь в цехе. Эта комбинация имеет наибольшее значение на предприятиях, использующих на одной линии несколько пружин различной длины или ширины, где переключение происходит достаточно часто, поэтому простота напрямую окупается увеличением времени безотказной работы. Компромисс проявляется, когда детали требуется четвертый отличительный признак. На трехстанционном прессе это дополнительное отверстие или обрезка либо переносится на отдельную последующую операцию — добавляя этап обработки и вероятность смещения, — либо объединяется в существующую станцию таким образом, что это снижает срок службы штампа или время цикла. Для заводов, реализующих программы с большим ассортиментом продукции и небольшими объемами, этот компромисс обычно стоит принять в обмен на более быструю переналадку. Пресс с четырьмя станциями: где это подходит A четырехпозиционный штамповочный пресс усложняется, когда конструкция пружины постоянно требует четвертой независимой операции — чаще всего дополнительной схемы отверстий для зажимов или антифрикционных накладок или функции обрезки, которая в противном случае потребовала бы второй станок. Объединение этой операции в один и тот же цикл штамповки полностью исключает этап обработки, что становится все более важным по мере роста объема производства: при высокой производительности каждая дополнительная передача между машинами — это место, где время цикла и точность выравнивания уменьшаются. Такая конфигурация имеет наибольший смысл на линиях, где используются одна или две конструкции пружин при постоянно больших объемах, где дополнительные инвестиции в оснастку распределяются по достаточно большому производственному циклу, чтобы оправдать их. Переключение линии между многими номерами деталей в течение конкретной недели имеет меньше смысла, поскольку смена комплекта штампов с четырьмя станциями обычно занимает больше времени, чем комплекта с тремя станциями, и это время быстро увеличивается в условиях большого количества смешанных продуктов. Время переналадки и сложность оснастки На каждой дополнительной станции добавляется набор штампов, который необходимо выровнять, отрегулировать и проверить во время смены продукта. На печатной машине с тремя станциями этот этап проверки выполняется сравнительно быстро: меньшее количество интерфейсов матрицы означает меньшее количество вещей, которые могут выйти из строя при перезапуске линии. На печатной машине с четырьмя станциями переналадка занимает больше времени, но она заменяет то, что в противном случае было бы двумя отдельными процедурами настройки на двух отдельных машинах, поэтому сравнение не такое одностороннее, как кажется по отдельности. Стоимость оснастки следует аналогичной логике. Изготовление и обслуживание штампового комплекта с четырьмя станциями обходится дороже, чем комплекта с тремя станциями, но он заменяет совокупные затраты на выполнение отдельной операции вторичной штамповки или обрезки. Правильным сравнением является не количество станций само по себе, а общая стоимость оснастки и замены на номер детали, измеренная в сравнении с тем, сколько номеров деталей фактически проходит через линию в типичном месяце. Подбор конфигурации пресса в соответствии с вашей производственной линией Выбор между тремя и четырьмя станциями сводится к двум вопросам: сколько различных функций действительно необходимо вашей заготовке, прежде чем она покинет пресс, и как часто линия переключается между номерами деталей. Завод, на котором работает несколько крупносерийных конструкций пружин с согласованным набором функций, обычно получает больше пользы от конфигурации с четырьмя станциями, поскольку добавленная станция окупается в течение длительного непрерывного цикла. Завод, обслуживающий более широкий спектр транспортных средств с частыми переналадками, обычно работает лучше, используя установку из трех станций, отдавая приоритет гибкости, а не количеству функций за цикл. Любой пресс может быть интегрирован в полностью автоматическая линия вырубки и перфорации с синхронизированной подачей и разгрузкой, где решение о количестве станций действительно окупается или нет — пресс, хорошо подобранный к вашему набору деталей, обеспечивает работу всей линии с номинальным временем цикла, в то время как несоответствующая конфигурация создает узкое место, которое проявляется повсюду на последующих этапах. Любой рисунок отверстий, который не вписывается точно в количество станций печатной машины, также можно переместить в выделенное место. полностью автоматическая линия по производству сверлильных станков в дальнейшем, что иногда является более экономичным решением, чем добавление пресс-станций для функции, которая отображается только на одном или двух номерах деталей. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Новости отрасли Jul. 16. 2026
Термическая обработка листовых рессор: как закалочные печи влияют на срок службы пружин
Место закалки в цикле термообработки листовой пружины Заготовка листовой рессоры из 60Si2Mn выходит из штамповочного пресса уже горячей, и от того, что с ней произойдет в течение следующих нескольких минут, зависит, выдержит ли она миллион циклов нагрузки или треснет задолго до этого. Термическая обработка листовых рессор проходит в четыре этапа: аустенитизация, закалка, отпуск и снятие напряжений. Закалка — это этап, на котором фиксируется твердость, а также этап, на котором плохо построенная печь наносит наибольший ущерб. Нагрев сам по себе не упрочняет сталь — материал затвердевает только в том случае, если температура аустенитизации падает до температуры ниже точки превращения достаточно быстро, чтобы образовался мартенсит. Это падение происходит внутри закалочной печи, в любой среде, которую печь использует для охлаждения детали. Если вы неправильно установили температурное окно, среду или равномерность охлаждения печи, то никакой правильный отпуск после этого не сможет полностью это компенсировать. Полное описание каждой станции до этой см. здесь. руководство производственной линии от вырубки до термообработки . Температура аустенизации: почему несколько градусов имеют значение Большинство автомобильных рессорных сталей достигают окна аустенизации где-то между 850°C и 900°C, при этом 60Si2Mn перед окончательным нагревом обычно предварительно нагревается ближе к нижней границе этого диапазона. Право на ошибку невелико. При слишком высокой температуре зерна аустенита укрупняются, обезуглероживание ускоряется, а готовая пружина теряет как прочность, так и предел выносливости. Если вы запустите его слишком низко, конструкция трансформируется неравномерно, оставив слабые места, которые разрушаются при многократном изгибе задолго до остальной части детали. Толщина также меняет математику. Рессорному листу толщиной около 6,5 мм требуется всего пара минут выдержки, чтобы достичь равномерной температуры по всему поперечному сечению, тогда как листу толщиной 12 мм требуется около пяти минут. Печь, в которой применяется один фиксированный цикл для каждой толщины, всегда будет недорабатывать одни детали и перерабатывать другие. Это одна из причин, по которой предварительный и окончательный нагрев часто разделяют на отдельные этапы — эта установка более подробно описана в этой статье. индукционный нагрев при производстве автомобильных пружин . Закалочная среда и скорость охлаждения: компромисс между твердостью и деформацией Масло является стандартной закалочной средой для листовых рессор, и на это есть веские причины. Он остывает достаточно быстро, чтобы образовать мартенсит, но достаточно медленно, чтобы удерживать деформацию и растрескивание в разумных пределах — в отличие от воды, которая затвердевает более агрессивно, но деформирует тонкие участки и повышает риск образования закалочных трещин. Температура масла также имеет значение: большинство цехов поддерживают температуру закалочной ванны примерно в диапазоне от 50°C до 80°C, поскольку слишком холодное масло охлаждается неравномерно по всей партии, а слишком теплое масло замедляет скорость охлаждения ниже необходимой стали. Скорость охлаждения не просто определяет твердость — она определяет профиль остаточных напряжений, остающихся на поверхности детали. Исследования по высокоскоростной закалке пружинной стали водой показали, что создание сильных сжимающих остаточных напряжений на поверхности может значительно продлить усталостную долговечность по сравнению с тем, что достигается стандартным циклом закалки и отпуска, что является частью того, почему дробеструйная обработка часто накладывается поверх термической обработки, а не рассматривается как необязательная. Выводы по производству листовых рессор: этап закалки — это не просто этап закалки, здесь определяется значительная часть конечного срока службы детали, поскольку это исследование остаточных напряжений и усталостных характеристик пружинной стали демонстрирует. Как конструкция печи превращает параметры процесса в стабильный срок службы пружин Две печи могут работать с одинаковой заданной температурой, но при этом давать разные результаты. Их отличает единообразие: насколько равномерно тепло распределяется по камере, насколько последовательно загружаются детали и насколько хорошо температура и циркуляция масляной ванны контролируются партия за партией. Печь с плохим распределением температуры правильно закаляет листы рядом с горелками, при этом недостаточно обрабатывая те, что сзади, и никакая последующая проверка не уловит этого, пока деталь не выйдет из строя в процессе эксплуатации. Загрузка имеет такое же значение, как и сама печь. Слишком плотно сложенные листья блокируют равномерное воздействие тепла, а разбросанная или неравномерная загрузка приводит к перегреву одних частей, а другие отстают. А специальная закалочная печь, предназначенная для нагрузки на листовые пружины Эта проблема решается с помощью контролируемых путей загрузки и стабильного управления температурой масла. Именно поэтому закалка выполняется более предсказуемо, если она встроена в Полностью автоматическая линия по производству термообработки листовых рессор а не запускаться как изолированный шаг, загружаемый вручную. Распространенные дефекты закалки, сокращающие срок службы пружин Четыре дефекта являются причиной большинства усталостных разрушений, связанных с термообработкой. Обезуглероживание удаляет углерод из поверхностного слоя во время нагрева, оставляя мягкую оболочку именно там, где концентрируется напряжение изгиба. Перегрев приводит к укрупнению зеренной структуры и может вызвать закалочное растрескивание, поскольку грубая структура трансформируется с большим изменением объема и внутренним напряжением, чем мелкая. Неравномерное охлаждение из-за плохой циркуляции масла или плохой нагрузки приводит к деформации, которая либо полностью разрушает деталь, либо требует дорогостоящей правки. А вторичная отпускная хрупкость — известный риск, когда детали охлаждаются слишком медленно после отпуска — незаметно снижает ударную вязкость, что не проявляется до тех пор, пока пружина уже не будет в эксплуатации. Обезуглероживание в незащищенной или плохо контролируемой атмосфере печи. Крупение зерна и растрескивание из-за чрезмерной температуры аустенизации. Искажение от плотной или неравномерной загрузки печи Вторичная отпускная хрупкость вследствие медленного охлаждения после отпуска. Каждая из этих проблем представляет собой проблему управления процессом, а не проблему материалов. Печь, метод загрузки и система охлаждения определяют, появятся ли они. Умерение и проверка: замыкание цикла Spring Life Закаленная листовая рессора твердая, но хрупкая, и остается такой до тех пор, пока ее не закалят. Закалка обычно проводится при температуре от 420°C до 520°C, размягчая мартенсит ровно настолько, чтобы привести деталь в целевой диапазон твердости (обычно от 40 до 47 HRC для автомобильных рессор), одновременно восстанавливая ударную вязкость, необходимую для выдерживания многократного изгиба. Детали обычно быстро охлаждают в воде сразу после отпуска, а не оставляют охлаждаться медленно, поскольку медленное охлаждение в неправильном температурном диапазоне является именно тем, что вызывает вторичную отпускную хрупкость. Ничто из этого не имеет особой ценности без возможности подтвердить, что это сработало. Правильно контролируемый печь отпуска, построенная для постоянного контроля после закалки получает твердость и ударную вязкость в пределах диапазона, а машина для испытаний на усталость для проверки срока службы пружин после термообработки именно это превращает это в измеримое, повторяемое число, а не в предположение. На что обратить внимание при выборе оборудования для термообработки Покупатели, оценивающие печь закалки или отпуска для производства листовых рессор, на самом деле оценивают стабильность, а не просто температурный диапазон. Вопросы, которые стоит задать перед заказом, имеют большее значение, чем просто технические характеристики: Насколько стабильна однородность температуры по всей камере, а не только в месте расположения датчика? Температура масла активно контролируется и циркулирует, или она меняется по мере прохождения партий? Предотвращает ли система загрузки плотную укладку, вызывающую неравномерный нагрев? Существует ли защитная атмосфера или этап нанесения покрытия для контроля обезуглероживания? Можно ли интегрировать печь в автоматическую линию с предшествующей стадией формовки и последующей стадией отпуска или требуется ручное переключение между этапами? Печь, которая хорошо отвечает всем пяти критериям, имеет тенденцию производить листовые пружины с более узким разбросом твердости и более длительным и более предсказуемым усталостным сроком службы, в чем, в первую очередь, и состоит весь смысл этапа термообработки. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Новости отрасли Jul. 23. 2026
Smart & Digital: будущее направление автомобильного пружинного оборудования
От механической автоматизации к производству, управляемому данными Десять лет назад технический специалист, оценивающий правильность работы печи с листовыми пружинами, полагался на датчик температуры и многолетний опыт. Сегодня то же самое суждение все чаще исходит из потока данных — кривых температуры печи, показаний закалочного масла и журналов усилий прессования, записываемых автоматически и сравниваемых с известными образцами. Этот переход от механической автоматизации к производству, управляемому данными, на самом деле означает «умное и цифровое» для рессорного оборудования, и это совсем другая история, чем продукты с «умной подвеской», которые доминируют в большинстве результатов поиска по этой теме. Речь идет не о датчиках, встроенных в готовую пружину. Речь идет об оборудовании, которое это делает: автоматические производственные линии для производства рессор которые теперь генерируют больше полезной информации о процессе, чем сам процесс, используемый для генерации готовой детали. Датчики в реальном времени на производственной линии Каждая станция на линии по производству пружин выдает измеримый сигнал, и разница между старым и новым оборудованием во многом заключается в том, улавливается ли этот сигнал. Пробивной пресс генерирует кривую силы при каждом ударе. Печь поддерживает температурный профиль на протяжении всего своего цикла. В закалочной ванне температура масла варьируется от партии к партии. Ничто из этого не является новой физикой — что нового, так это запись ее автоматически, станция за станцией, вместо того, чтобы полагаться на то, что оператор смотрит на циферблат. Как только эти данные будут собраны, они перестанут быть записью и станут управляющим входом. А полностью автоматическая линия вырубки и штамповки листовых рессор запись кривых усилия за один ход может указывать на износ штампа до того, как он создаст деталь, не соответствующую техническим характеристикам. А Полностью автоматическая линия по производству термообработки листовых рессор который непрерывно отслеживает температуру печи, может обнаружить зону дрейфа, прежде чем вся партия затвердеет неправильно. Оборудование больше не просто выполняет работу — оно при этом сообщает о своей производительности. Прогнозируемое обслуживание: выявление сбоев до того, как они произойдут Незапланированные простои на линии по производству пружин обходятся дорого: они не просто останавливают одну машину, они останавливают каждую станцию, следующую за ней. Пресс, который останавливается в середине смены, может заморозить всю последовательность термообработки и сборки. Прогностическое обслуживание решает эту проблему, отслеживая показатели износа — вибрацию, нагрузку двигателя, отклонение времени цикла — и отмечая развивающуюся проблему, пока еще есть время запланировать ее устранение, а не реагировать на поломку. Исследования по прогнозному техническому обслуживанию в рамках Индустрии 4.0 указывают на последовательную закономерность: объединение данных датчиков с аналитикой позволяет производителям действовать в зависимости от состояния оборудования до того, как произойдет сбой, вместо того, чтобы следовать фиксированному календарю технического обслуживания, который часто обслуживает исправное оборудование и пропускает неисправное оборудование между посещениями, поскольку это обзор моделей планирования профилактического технического обслуживания выкладывает. Для пружинной линии с несколькими станциями эта разница обычно проявляется непосредственно в общей эффективности оборудования, поскольку одна незапланированная остановка редко остается в рамках одной машины. Дополнительную информацию о том, что движет этими обновлениями в более широкой категории оборудования, см. в соответствующей статье на сайте основные движущие силы недавней весенней модернизации оборудования . Цифровые двойники для проектирования линий и оптимизации процессов Раньше ввод в эксплуатацию новой линии по производству пружин означал ее строительство, эксплуатацию и корректировку параметров физического оборудования до тех пор, пока производительность не стабилизируется — дорогостоящий способ узнать то, что должно было быть известно заранее. Цифровой двойник меняет эту последовательность. Это виртуальная модель линии, которая достаточно точно отражает реальное оборудование, чтобы моделировать пропускную способность, время работы станции и даже кривые нагрева печи до того, как через нее пройдет одна физическая деталь. Для предприятия, добавляющего новую станцию или изменяющего конфигурацию существующей последовательности, это имеет наибольшее значение во время ввода в эксплуатацию. Первое тестирование изменений в модели, а не в цехах, сокращает количество физических пробных запусков, необходимых для достижения стабильного результата — та же самая логика, которая способствует более широкому внедрению инструментов моделирования в автомобильном производстве в целом. Применительно к пружинным линиям это означает меньшее количество бракованных партий при вводе в эксплуатацию и более быстрый путь от установки до полномасштабного производства. Прослеживаемость данных: превращение записей процессов в подтверждение качества OEM-производители автомобильной промышленности все чаще просят поставщиков не просто соблюдать спецификации, но и доказывать их — с помощью записей, привязанных к конкретной партии, станции и параметрам процесса, на которых была произведена данная деталь. Производственный журнал, в котором указаны температура печи, время закалки и мощность пресса для каждого серийного номера, превращает заявление о качестве в нечто проверяемое, что имеет значение, когда вопрос по гарантии или сбой на месте относятся к конкретному производственному окну. Здесь встречаются данные на уровне оборудования и проверка готовой детали. А машина для испытаний на усталость для проверки качества партии генерирует данные о производительности, которые в сочетании с записями о процессах, полученных на предыдущих станциях, дают производителю полную цепочку от сырья до проверенной продукции — такой тип прослеживаемости, который становится базовым ожиданием, а не отличительным признаком. Как оборудование Wuxi Weineng вписывается в эту смену Ничто из этого не работает без оборудования, предназначенного в первую очередь для генерации и предоставления данных. Производственная линия, которая не может сообщать о своей собственной температурной кривой печи или истории усилия прессования, не может быть сделана прогнозирующей, независимо от того, насколько хорошо аналитическое программное обеспечение, стоящее за ней, — данных просто нет для анализа. Это практическая отправная точка для любого производителя, решающего, что обновить в первую очередь. Наша собственная линейка оборудования — от автоматизированных линий вырубки и штамповки, термообработки до окончательной сборки — построена на том же принципе. А Линия сборки листовой рессоры который отслеживает данные собственного цикла и четко интегрируется с предшествующими станциями, дает производителю наглядность, от которой на самом деле зависит переход к интеллектуальному цифровому производству, без необходимости отдельного проекта модернизации для крепления датчиков к оборудованию, которое не предназначено для их установки. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Новости отрасли Jul. 27. 2026
Какие новые требования предъявляют электромобили к производству пружин подвески?
Более тяжелые аккумуляторные батареи меняют уравнение нагрузки Аккумуляторная батарея для электромобиля среднего размера может весить примерно от 350 до 700 килограммов, располагаясь низко в шасси и добавляя статическую нагрузку, которую сопоставимый автомобиль с двигателем внутреннего сгорания просто не выдерживает. Эта дополнительная масса также не распределяется равномерно по подвеске — она смещает целевую нагрузку для каждой пружины в системе вверх, часто на 15–25% по сравнению с тем, что потребовалось бы той же платформе без аккумуляторной батареи. Академические исследования, моделирующие характеристики шасси электромобиля как при статической, так и при динамической нагрузке, показали, что динамические силы, создаваемые дорогой, могут в несколько раз умножить статическую нагрузку в точках крепления подвески, что поднимает практическую планку номинальной нагрузки пружины, значительно превышающую только вес припаркованного автомобиля, поскольку это оценка структурных характеристик шасси электромобиля при статических и динамических нагрузках шоу. Для производителей это означает Линия по производству пружин подвески, рассчитанная на более высокие нагрузки это больше не нишевая конфигурация — она ближе к базовой спецификации для платформ электромобилей. Высокопрочные сплавы требуют более жесткого контроля термической обработки Чтобы выдерживать большую нагрузку, не делая пружину просто больше и тяжелее, производители обращаются к сплавам хром-кремния и хром-ванадия, которые выдерживают более высокие уровни напряжения, чем стандартная углеродистая пружинная сталь. Эти сплавы не терпят небрежной термической обработки, как это иногда делали более старые и менее прочные сплавы. Ошибка в несколько градусов в температуре аустенизации или неравномерная закалка проявляется как измеримый разрыв в усталостной долговечности, а не как незначительная проблема качества. Именно из-за этого более узкого поля стабильность печи имеет большее значение для производства электромобилей, чем раньше. А специальная закалочная печь для высокопрочной пружинной стали , в паре с печь отпуска для постоянного контроля после закалки , дает производителю повторяемость, необходимую этим сплавам. Стадии предварительного нагрева здесь имеют не меньшее значение: неравномерный предварительный нагрев перед окончательным затвердеванием является частым источником различий от партии к партии, и именно здесь Оборудование для индукционного нагрева концов автомобильной пружины зарабатывает на свое содержание. Тоньше поперечное сечение, выше напряжение: задача точности формовки Снижение веса и более высокая грузоподъемность тянутся в противоположных направлениях, и ответом отрасли стали более тонкие диаметры проволоки в сочетании с более прочной сталью, позволяющие выдерживать ту же или большую нагрузку при меньшем поперечном сечении. Этот компромисс оказывает большее давление на стадию формирования. Процесс прокатки или навивки, допускающий небольшие отклонения в размерах стандартной пружины, может вытолкнуть более тонкую пружину EV с более высоким напряжением за пределы ее безопасного рабочего окна. Стабильность на этапе формирования становится разницей между пружиной, которая выдерживает свою номинальную нагрузку, и пружиной, которая рано выходит из строя при реальной езде на велосипеде. А линия по производству пружин горячей намотки для точной формовки соблюдение жестких допусков на каждую катушку в партии – вот что удерживает более тонкую и более прочную конструкцию от превращения в проблему надежности в полевых условиях. Никакого шума двигателя, за которым нельзя скрываться: почему постоянство шума и шума теперь имеет большее значение Двигатель внутреннего сгорания маскирует определенное количество дорожного шума и шума подвески просто во время работы. Снимите этот двигатель, и каждый стук, скрип или легкая вибрация подвески станет заметно более слышимым в салоне — и это одна из причин, почему программы электромобилей имеют тенденцию устанавливать более строгие цели по шуму, вибрации и резкости, чем автомобили с двигателем внутреннего сгорания, построенные на аналогичных платформах. Для производства пружин это поднимает планку стабильности размеров и поверхности каждой детали в партии, а не только среднего показателя. Пружина, которая немного выходит за пределы допуска, могла бы остаться незамеченной в общем уровне шума автомобиля с внутренним двигателем; в электромобиле такое же изменение может появиться как жалоба клиента. Последовательность производства фактически стала частью спецификации NVH, хотя на чертежах это редко указывается. Проверка усталости становится не подлежащим обсуждению Все вышеперечисленные факторы — более высокая нагрузка, более тонкие сечения, более прочный сплав — усугубляют риск в одном направлении: конструкция, которая хорошо работает в моделировании, но не была проверена при реальной циклической нагрузке. Ошибка в компоненте, который выходит из строя скорее катастрофически, чем корректно, обходится слишком дорого. Запуск пакетов через машина для испытаний на усталость для проверки работоспособности при более высоких нагрузках это то, что замыкает петлю между процессом термообработки и формовки, который на бумаге выглядит правильно и который, как было подтверждено, выдерживает условия нагрузки, которые на самом деле испытывает подвеска электромобиля. Для производства электромобилей этот этап превратился из периодической выборочной проверки в что-то более близкое к стандартной части утверждения производства. Что это означает для выбора производственной линии В совокупности эти сдвиги приводят к одному и тому же выводу: производственная линия, построенная для пружин подвески стандартного режима, не подходит автоматически для выпуска продукции EV-спецификации, даже если она технически может производить деталь, соответствующую тому же диапазону. Точность печи, допуск при формовке и возможности тестирования — все это необходимо оценивать с учетом более высоких и жестких целей, установленных платформами электромобилей, а не только с тем, что работало для программ автомобилей с внутренним двигателем. Производителям, планирующим новую линию или модернизацию существующей линии для работы с подвесками электромобилей, лучше оценить этапы термообработки, формовки и испытаний как единую связанную систему, а не искать каждую единицу оборудования по отдельности, поскольку узкое место или несоответствие на каком-либо отдельном этапе подрывают номинальную нагрузку и усталостные характеристики, на которые рассчитана вся пружина. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Новости отрасли Aug. 03. 2026
Высадка буровой штанги | Руководство по процессам, преимуществам и оборудованию
Что расстраивает буровую штангу? Каждый анализ отказов бурильной колонны указывает на одно и то же критическое место: соединение бурильного замка. Когда буровая штанга, сваренная трением, отделяется, разрушение почти всегда происходит внутри самой зоны сварки. Высадка бурильной штанги полностью устраняет этот недостаток за счет ковки конца трубы из единого непрерывного куска материала. Этот процесс локально увеличивает толщину стенки бесшовной трубы, обеспечивая массу, необходимую для обработки прочных, устойчивых к усталости резьбовых соединений без введения вторичного сварного шва. В производственной терминологии высадка — это операция горячей ковки, при которой часть трубчатой заготовки сжимается вдоль ее продольной оси. Материал нагретого конца вдавливается в закрытую полость матрицы, вызывая внешнее (увеличенный внешний диаметр), внутреннее (уменьшение внутреннего диаметра) или комбинацию того и другого. В результате получается так называемая цельная труба с внутренним и внешним высадкой (IEU). Поскольку поток зерна в исходной трубе следует контуру высадки, а не разрезается и повторно соединяется, готовый конец стержня демонстрирует превосходную механическую целостность при скручивании, изгибе и осевой нагрузке. Основной причиной перехода к высадке вместо сварки является сопротивление усталости. Циклические внутрискважинные напряжения концентрируются на микродефектах линий сварных швов, а зона термического влияния сварного шва трением создает градиент твердости, ускоряющий распространение трещин. Выштампованный конец, термообработанный одинаково с остальной частью трубы, устраняет этот разрыв. Для операций с глубокими скважинами, где один выход из скважины может стоить десятки тысяч долларов, использование встроенных высаженных буровых штанг напрямую влияет на время безотказной работы. Процесс высадки бурильной штанги шаг за шагом Преобразование прямой трубы в готовую буровую штангу со встроенным высаженным концом происходит в результате строгой последовательности нагрева, формовки и точной механической обработки. На каждом этапе открываются возможности контроля металлургических свойств и точности размеров. 1. Резка и подготовка трубок Точная распиловка позволяет установить длину заготовки с допуском обычно в пределах ±0,5 мм. Трубы из стали Inconel, модифицированной легированной стали 4130 или 4145H поставляются в прокатанном или нормализованном состоянии. Торцевые поверхности должны быть квадратными и без заусенцев, поскольку любое угловое отклонение на поверхности разреза приводит к асимметричному течению материала при высадке. Твердость материала и ультразвуковая целостность проверяются перед тем, как труба попадает в ковочную камеру. 2. Индукционный нагрев концов стержней. Важным является равномерный нагрев только торцевой части — обычно от 250 до 500 мм в зависимости от геометрии высадки. Ан оборудование индукционного нагрева для высадки бурильных штанг использует многовитковую медную катушку с водяным охлаждением, чтобы довести конец трубы до температуры ковки (приблизительно 1100–1200 °C для легированных сталей) менее чем за две минуты. Индукция предпочтительнее, поскольку она удерживает тепло в точно контролируемой зоне, сохраняя микроструктуру оставшейся трубки при комнатной температуре. Обратная связь пирометра с замкнутым контуром поддерживает однородность температуры ±10 °C, предотвращая локальный перегрев, который может привести к укрупнению зерна. Поставщики оборудования для индукционного нагрева для высадки буровых штанг, Завод по индивидуальному заказу - Уси Wuxi Weineng - это индивидуальный поставщик и фабрика оборудования для индукционного нагрева для высадки бурильных штанг в Китае. Эта индукционная индукционная... Посмотреть продукт → 3. Расстройка на специальной машине Нагретый конец переносится непосредственно в гидравлическая машина для высадки буровых штанг , где зажимная матрица захватывает холодную часть трубы, в то время как горизонтальный плунжер продвигает формовочный инструмент. Операция ковки может потребовать от одного до трех ударов в зависимости от степени высадки, общего обжатия и необходимости формирования как внутреннего, так и внешнего профиля на отдельных станциях. Современные многостанционные станки позволяют производить постепенную обработку полостей матрицы за один цикл, сокращая объемы обработки материала и поддерживая постоянство температуры. Конструкция закрытой матрицы обеспечивает повторяемую длину ключа, толщину стенок и концентричность. Поставщики машин для высадки буровых штанг, завод по индивидуальному заказу - Wuxi Weineng Automation Wuxi Weineng является поставщиком машин для высадки бурильных труб по индивидуальному заказу и заводом в Китае. Узел формования стержня для высадки бурильных труб ... Посмотреть продукт → 4. Термическая обработка для улучшения механических свойств. Сразу после ковки высаженный конец и прилегающая к нему переходная зона трубы имеют крупнозернистую неоднородную зеренную структуру и остаточные напряжения. Вся труба поступает в печь нормализации или аустенизации, после чего следует закалка и отпуск для достижения требуемых механических свойств — обычно минимальный предел текучести 120 фунтов на квадратный дюйм (827 МПа) для буровых штанг премиум-класса. Термическая обработка по всей длине гарантирует, что высаженная область и тело трубы имеют одинаковую твердость и вязкость, а это однородность, с которой не могут сравниться узлы, сваренные трением. 5. Точная обработка и нарезание резьбы. Высаженный конец обрабатывается на токарном станке с ЧПУ для получения окончательных наружного и внутреннего диаметров, торца заплечика с углом 18 градусов и поворотных заплечиковых соединений по спецификации API. Точность формы резьбы проверяется с помощью калиброванных калибров-колец и пробок. Поскольку высадка уже обеспечивает форму, близкую к конечной, съем припуска при обработке минимален, что сокращает время цикла и сохраняет слой сжимающих остаточных напряжений, создаваемый горячей ковкой. 6. Проверка и контроль качества Каждая высадка подвергается сочетанию ультразвукового испытания поперечной волной для обнаружения внутренних несплошностей, контроля размеров с использованием лазерного измерения и испытания на твердость в нескольких местах. Специальный шаблон для измерения высадки подтверждает наличие достаточного припуска на износ для повторной нарезки резьбы во время эксплуатации. Записи прослеживаются до номера плавки, что обеспечивает конечному пользователю полную родословную материала. Расстроенные кованые и сварные трением буровые штанги Выбор между цельнокованым высаженным замком и замком, сваренным трением, напрямую влияет на общую стоимость владения, особенно в суровых условиях бурения. В таблице ниже представлены ключевые технические различия. Сравнение интегральной высадки и сварки трением концевых соединений буровых штанг Особенность Расстроенный кованый (IEU) Сварка трением Сварной шов Нет (одна деталь) Интерфейс кольцевой сварки Поток зерна Непрерывный, следует контуру смещения Разрыв по линии сварки Усталостная устойчивость Отсутствие концентрации напряжений в зоне сварного шва Зона термического влияния выступает местом зарождения трещины. Однородность твердости Стабильный по всей длине Градиент по сварному шву и ЗТВ Возможность повторной резьбы Существенный высаженный материал позволяет выполнять несколько разрезов. Ограничено геометрией замков и расположением сварного шва. Неисправности кольцевых сварных швов являются основной причиной преждевременного выхода из эксплуатации буровых штанг. Линия сплавления сварного шва трением образует металлургический надрез, который трудно надежно контролировать обычными ультразвуковыми методами, поскольку эхо-картина от линии соединения может маскировать небольшие несплошности. Выштампованный конец обеспечивает однородное поперечное сечение, что дает более четкие сигналы неразрушающего контроля и более высокую достоверность оценок оставшегося срока службы. Полевые данные показывают, что стержни из IEU стабильно превосходят сварные узлы при горизонтальном и наклонно-направленном бурении, где циклические изгибающие моменты высоки. Ключевое оборудование для высадки бурильных штанг Для создания надежной установки осадки требуется интеграция четырех основных типов машин, каждый из которых соответствует определенному сорту материала, диапазону диаметров и объему производства. А Полная линия по высадке бурильных труб координирует эти станции с помощью автоматических систем передачи, сводя к минимуму ручную обработку и тепловые потери между операциями. Поставщики производственных линий для высадки бурильных труб, завод по индивидуальному заказу - Wuxi Weineng Au Wuxi Weineng - поставщик и фабрика по производству индивидуальных линий по высадке бурильных труб в Китае. Производственная линия по высадке бурильных труб ... Посмотреть продукт → Индукционный нагреватель должен обеспечивать постоянную плотность мощности при разных диаметрах трубок. Ищите системы с источниками питания на основе IGBT и контролем температуры с обратной связью, поскольку они позволяют быстро менять рецептуру при переключении между бурильными трубами диаметром 2‑3/8 дюйма и 5 дюймов. Сама осадочная машина требует такого диапазона усилия зажима, который может удерживать трубу без проскальзывания, в то время как осадочный плунжер оказывает усилие до нескольких сотен тонн. Для легированных сталей четырехколонный станок горизонтальной ковки с программируемой длиной хода и временем выдержки обеспечивает повторяемость, необходимую для соблюдения жестких допусков на размеры. После осадки встроенная в линию нормализующая печь доводит всю трубу до однородной температуры, после чего следует система закалки с регулируемыми распылительными кольцами для контроля скорости охлаждения по длине. Наконец, токарные центры с ЧПУ, оснащенные автоматизированной загрузкой и разгрузкой, завершают операцию нарезания резьбы в производственном темпе. Поставщики, поставляющие полностью интегрированную линию с общей архитектурой управления, сокращают время ввода в эксплуатацию и обеспечивают единый контроль производительности и качества деталей. При оценке линии убедитесь, что поставщик может продемонстрировать документированные данные OEE (общая эффективность оборудования) от эталонных установок. Как выбрать надежного поставщика оборудования для высадки Выбор партнера по оборудованию для высадки буровых штанг выходит за рамки каталога технических характеристик машин. Пять критериев оценки помогают отличить поставщика с подлинным опытом в предметной области от производителя ковочного оборудования общего назначения. Во-первых, изучите их опыт работы с трубами нефтяного назначения (OCTG) и, в частности, с геометрией буровых штанг. Поставщик, который спроектировал несколько линий формования концов для стандартных и тяжелых бурильных труб, понимает взаимозависимость циклов нагрева, износа матрицы и термообработки после штамповки. Попросите показать отчеты о размерах, полученные в результате испытаний на биение, которые охватывают такие важные характеристики, как угол высадки конуса и внутренняя концентричность. Во-вторых, оцените объем поставки «под ключ». Идеальный партнер поставляет не только отдельные машины, но и полностью синхронизированную производственную линию, включая погрузочно-разгрузочные работы, системы охлаждения и централизованный HMI. Такой подход гарантирует, что нагрев, осадка и термообработка настраиваются как система, а не оптимизируются изолированно. В-третьих, тщательно изучите послепродажную поддержку и стратегию поставок запасных частей. Ищите поставщика с возможностью удаленной диагностики, инженерами по пуско-наладке на месте и документально подтвержденным инвентарем критически изнашиваемых компонентов (индукционные катушки, вставки в матрицы, зажимные губки). Простои в цехе по производству буровых штанг быстро снижают рентабельность, а поставщик, который обязуется заключать соглашения об оперативном обслуживании, защищает ваши мощности. В-четвертых, убедитесь, что философия контроля соответствует навыкам ваших сотрудников. Современные линии включают в себя промышленный Ethernet, возможность подключения OPC‑UA и управление рецептами, что сокращает время переналадки и позволяет отслеживать процесс. Поставщик должен предоставить подробные функциональные спецификации до окончательного утверждения проекта. Наконец, запросите рекомендации у операторов, работающих с аналогичными объемами производства и марками материалов. Посещение действующих объектов показывает реальную надежность системы транспортировки материалов, точность управления индукционным нагревом и долговечность инструментов для высадки. .article-section{margin-bottom:40px}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px}.article-section p{font-size:16px;margin-bottom:12px}.article-section ul,.article-section ol{margin-bottom:12px}.article-section li{font-size:16px;margin-bottom:5px} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Новости отрасли Aug. 14. 2026
Выбор пружинного станка для производства автомобильных пружин: ключевые факторы покупки
Начните с процесса, а не только с машины Типичный автоматизированный намотчик пружин работает с проволокой диаметром до 0,625 дюйма (15,875 мм). Это способный станок для прецизионных пружин в небольших механизмах. Но это не тот станок, который производит автомобильные пружины подвески, которые наматывают в горячем виде из пруткового проката, а затем расплющивают, подвергают термообработке и испытывают на многостанционной линии. Итак, прежде чем искать пружинную машину, начните с самого процесса. Короткий вывод: в производстве автомобильных пружин пружинная машина редко бывает единым блоком . Это комбинация нагревательного оборудования, формовочных машин, станций конечной обработки, печей для термообработки и систем перемещения, организованных вокруг конкретного семейства пружин. В этом руководстве объясняется, что следует оценивать, когда ключевое слово «рессорная машина» появляется в контексте автомобильного производства. Что означает «Пружинная машина» в автомобильном производстве В цехах прецизионных пружин пружинный станок часто представляет собой намотчик, который сгибает проволоку на небольшие спиральные детали. На автомобильных заводах масштаб меняется. Пружина, навитая в горячем состоянии, представляет собой стержень, который необходимо нагреть до температуры, превышающей температуру формования, свернуть в спираль, чтобы придать форму, а затем подвергнуть дальнейшей обработке. Различные семейства пружин содержат разные цепи оборудования: Горячие пружины и пружины подвески требуют нагрева концов, выравнивания концов и термообработки после навивки. Листовые рессоры требуют вырубки, завивки ушей, оклейки ушей и термической обработки. Стойки стабилизатора требуют горячей гибки, обработки концов, а иногда и вулканизации резиновых втулок. Направляющие рычаги и бурильные трубы добавляют этапы прокатки, осадки и отжига. Поскольку определения процессов сильно различаются, отправной точкой является определение того, к какому семейству принадлежат ваши детали. Это решение определяет выбор любого последующего оборудования. Для получения полного представления о том, что может включать в себя комплект оборудования для автомобильных пружин, ознакомьтесь со статьей Линейка оборудования для производства автомобильных пружин перед составлением шорт-листа поставщиков. Горячая намотка и термоформование: где пружина обретает форму Для автомобильных пружин большого диаметра действительно эффективным методом формовки является горячая навивка. Проволока или пруток нагревается до пластичного состояния, а затем наматывается на оправку. В результате получается пружина с геометрией и структурой зерен, необходимыми для тяжелых нагрузок. Ключевым моментом является оценка того, насколько хорошо оборудование контролирует температуру и геометрию. Плохая однородность температуры приводит к нестабильному диаметру и шагу пружины. Низкая жесткость на станции намотки приводит к смещению геометрии пружины между партиями. Правильно спроектированный линия по производству горячеспиральных пружин решает эти проблемы с помощью интегрированных станций нагрева и формования, и это тот вид инвестиций, который окупается за счет более низкого уровня брака и более стабильного производства. Производители оборудования для горячей навивки пружин, Линия по производству горячей навивки пружин Su Wuxi Weineng - производители оборудования для горячей навивки пружин на заказ, поставщики линий для производства горячей навивки пружин в Китае. Посмотреть продукт → Выравнивание концов и индукционный нагрев: где решается вопрос соответствия После навивки концы пружины необходимо точно сплющить, чтобы пружина сидела ровно на своем месте. На рынке доминируют два подхода к оборудованию: гидравлическое выравнивание концов и механическое выравнивание концов. Гидравлическое и механическое выравнивание концов Гидравлические системы обеспечивают регулируемое давление и подходят для предприятий, которые обрабатывают пружины самых разных размеров. Механические системы работают быстрее и стабильнее, когда ассортимент продукции уже. Практический ответ зависит от размера вашей партии и того, как часто меняются размеры пружин. Многие поставщики предлагают оба варианта, и прежде чем запрашивать расценки, в вашем технологическом плане должно быть указано, какой из них подходит. Торцевой индукционный нагрев: точность там, где это важно Заключительная обработка часто начинается с индукционного нагрева, при котором нагревается только та зона, которую необходимо размягчить или сформировать. По сравнению с нагревом в печи индукционный нагрев снижает потребление энергии, сокращает время цикла и ограничивает окисление на поверхности пружины. Компромисс заключается в том, что конструкция катушки должна соответствовать геометрии конца вашей пружины. Поставщик оборудования, имеющий опыт в этой области, поможет вам определить правильную мощность, частоту и расположение катушки. Принципы, лежащие в основе этого этапа, более подробно описаны в этот обзор индукционного нагрева при производстве автомобильных пружин . Что касается самого оборудования, Оборудование для индукционного нагрева концов автомобильной пружины представляет собой компактное высокопроизводительное дополнение к производственной линии. Поставщики оборудования для индукционного нагрева автомобильных пружин, завод по индивидуальному заказу - Wu Wuxi Weineng является поставщиком оборудования для индукционного нагрева автомобильных пружин и заводом по индивидуальному заказу в Китае, компания... Посмотреть продукт → Термическая обработка и полная автоматизация линии Термическая обработка – это то, где пружина отрабатывает свой усталостный ресурс. Закалка и отпуск определяют твердость, ударную вязкость и распределение остаточных напряжений, а от этих свойств зависит, выдержит ли пружина миллионы циклов нагрузки в реальных транспортных средствах. При дискретном производстве операторы перемещают детали из печи в печь, и риск заключается в несоответствии: разные температуры, разное время выдержки, разные повреждения при обращении. Вот почему автоматизированные линии по производству пружин теперь являются выбором по умолчанию в новых планировках предприятий. Они объединяют этапы нагрева, формования, термообработки и разгрузки в непрерывную последовательность с определенным временем на каждой станции. Возьмите линия по производству пружин подвески в качестве примера. Он объединяет формовку, термообработку и погрузочно-разгрузочные работы в один поток, что сокращает запасы незавершенного производства и делает качество от партии к партии гораздо более предсказуемым. Добавление автоматизации также освобождает квалифицированных операторов для выполнения задач, которые действительно требуют суждений: замены инструментов, мониторинга процессов и проверок качества. Поставщики линий по производству пружин подвески, завод по индивидуальному заказу - Wuxi Weineng Autom Wuxi Weineng является поставщиком и фабрикой по производству индивидуальных линий по производству пружин подвески в Китае. Линия по производству пружин подвески является чистой ... Посмотреть продукт → Рекомендации по покупке весеннего оборудования Список поставщиков рессорного оборудования длинный, но структура принятия решений короткая. Вы не покупаете ни одну машину; вы покупаете результат процесса. Вот как выстраиваются цепочки оборудования в разных семействах пружин. Выбор оборудования соответствует полной технологической цепочке для каждого семейства пружин. Весенняя семья Цепочка основного оборудования Типичный вопрос выбора Листовые рессоры Вырубка, завивка ушей, обертывание ушей, термообработка. Автономные машины или связанная линия? Горячие пружины и подвесные пружины Концевой индукционный нагрев, торцевое выравнивание, термообработка. Гидравлическое или механическое выравнивание? Стабилизаторы поперечной устойчивости Горячая гибка, торцевая обработка, вторичная вулканизация Процесс сплошного или полого стержня? Направляющие рычаги и бурильные трубы Прокатка, завивка ушей, осадка, отжиг Какой метод нагрева соответствует материалу? Автономные машины против комплексных линий Автономная машина имеет смысл, когда вы модернизируете один этап процесса, увеличиваете мощность или меняете балансировку существующей линии. В этом случае проверьте интерфейс с окружающим оборудованием: мощность нагрева, время цикла, требования к питанию и совместимость управления. Полная линия имеет смысл, когда вы строите новый завод или заменяете всю технологическую цепочку. Компромисс очевиден: автономные машины обеспечивают большую гибкость в краткосрочной перспективе, тогда как комплексные линии обеспечивают большую стабильность в долгосрочной перспективе. Что проверить у поставщика пружинного оборудования Как только конфигурация процесса и машины будет ясна, оцените поставщика по возможностям доставки и глубине обслуживания. Полезным сигналом является то, строит ли поставщик комплексные линии, а не отдельные машины, и предлагает ли он установку «под ключ», удаленную диагностику и поддержку на месте. Еще одним примером является послужной список: поставщики, поставившие оборудование в несколько стран, с большей вероятностью структурированно будут заниматься логистикой установки, обучением операторов и координацией поставок запасных частей. Ссылки на экспорт имеют большое значение в этой отрасли. Оборудование, поставляемое из Китая на такие рынки, как Турция, Южная Корея, Индия, Бразилия и Египет, должно преодолевать различные нормативные и эксплуатационные препятствия. Каждый проект расширяет возможности поставщика управлять вводом в эксплуатацию удаленно, что напрямую снижает ваши риски. Задайте конкретные вопросы: Какие линии работают в режиме непрерывного производства? Какая самая длинная однолинейная установка? Как быстро сервисная группа реагирует на остановку линии? Что сделать, прежде чем совершить Начните с продукта. Определите семейство пружин, марки материалов, допуски на размеры и годовой объем. Затем составьте схему технологической цепочки: что необходимо нагреть, сформировать, обрезать, сплющить, подвергнуть термообработке и проверить. Сравните конфигурации оборудования с этой картой и присвойте вес времени безотказной работы, точности и энергопотреблению. Наконец, выберите поставщика, чей ассортимент оборудования соответствует всей вашей цепочке, а не только одной станции. Решение о выборе пружинного станка на самом деле является решением производственной линии, и поставщик, который понимает всю последовательность действий, сэкономит вам больше времени и денег, чем любая отдельная спецификация станка. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Новости отрасли Aug. 19. 2026
Четвертьэллиптическая листовая рессора: преимущества конструкции, риски при монтаже и производство
Есть особый момент, когда четвертьэллиптическая рессора либо выигрывает, либо проигрывает проект подвески: когда конструктор понимает, насколько короткой может быть эта рессора. На легком прицепе, восстановленном классическом спортивном автомобиле или задней части дрэг-кара четвертьэллиптическая рессора занимает примерно половину длины обычного полуэллиптического агрегата, при этом ось по-прежнему опирается на один консольный рычаг. Вывод после десятилетий полевого опыта однозначен: эта пружина является отличным выбором, когда вертикальное пространство ограничено, но ее плавность хода, управляемость и срок службы определяются в основном монтажным кронштейном, расположением оси и качеством листовой стали. Сделайте эти три правильно, и он сможет превзойти более тяжелую многостворчатую установку. Если вы сделаете это неправильно, лист треснет на зажатом конце задолго до того, как изнашивается остальная часть автомобиля. Что такое четвертьэллиптическая листовая рессора? Четвертьэллиптическая листовая рессора представляет собой консольную пружину, состоящую из одного или нескольких ярусов листьев и имеющую форму половины обычной полуэллиптической рессоры. Один конец жестко закреплен на раме или кронштейне подрамника. На другом конце находится ось, обычно через втулку или короткую дужку. Когда колесо ударяется о неровность, ось толкает свободный конец вверх, и створка огибает неподвижный конец, как трамплин для прыжков в воду. В одностворчатой версии створка обычно имеет коническую форму по ширине и толщине, чтобы обеспечить равномерность напряжения при изгибе. В многостворчатой версии более короткие листья складываются под основным листом, чтобы постепенно увеличивать производительность. Обе версии имеют одну важную особенность: вся тормозная сила, движущий момент и боковая нагрузка передаются через один зажатый конец, что делает область зажима наиболее напряженной областью во всей пружине. Поскольку эффективная длина примерно вдвое меньше, чем у полуэллиптической пружины при аналогичной скорости колеса, расход материала снижается, а неподрессоренная масса падает. Эти свойства сделали четвертьэллиптические рессоры распространенным выбором на ранних европейских спортивных автомобилях и спринтерских автомобилях, где минимальный вес и компактная задняя часть были доминирующими ограничениями. Четверть эллиптический против полуэллиптического против трехчетвертного эллиптического Семейство листовых рессор включает три основных геометрических варианта, каждый из которых имеет различную философию монтажа. Полуэллиптическая рессора поддерживает ось между двумя поворотными проушинами, обеспечивая ось два положения в пространстве и, следовательно, хорошую боковую устойчивость. Трехчетвертная эллиптическая пружина, запатентованная в 1804 году, добавляет короткий второй лист над основной пружиной, чтобы смягчить ход, сохраняя при этом более длинный путь загрузки. Четвертьэллиптическая рессора находится в дальнем конце спектра: один фиксированный зажим и одно крепление оси. Именно это делает его компактным, а также затрудняет боковое расположение. Сравнение конфигураций листовых рессор по способу монтажа, упаковки и типичному использованию. Конфигурация Монтаж Точки опоры оси Место для упаковки Типичные применения Полуэллиптический Оба конца повернуты, ось рядом с центром. 2 Широкий и низкий Грузовые автомобили, фургоны, внедорожники Трехчетвертный эллиптический Основная пружина поворачивается с обоих концов плюс короткая вспомогательная пластина. 2 с дополнительной поддержкой нагрузки Средний Ретро автомобили, кареты Четверть эллиптический Один конец закреплен, один конец на оси 1 (консольный) Очень компактный Ранние спортивные автомобили, дрэг-рейсеры, легкие прицепы Рекомендация, вытекающая из сравнения, проста. Выбирайте полуэллиптическую пружину, если ось должна выдерживать боковые нагрузки без дополнительных звеньев. Выберите четвертьэллиптическую пружину, если в конструкции преобладает вертикальное пространство и вы готовы добавить стержень Панара или аналогичное позиционирующее устройство. Отдельный монтаж также дает проектировщику независимый контроль над скоростью и поведением двигателя под воздействием крутящего момента, уровень свободы, который ценят реставраторы и разработчики производительности. Почему стоит выбрать четвертьэллиптическую пружину? Четыре конкретных преимущества, все измеримые, объясняют постоянное использование четвертьэллиптической пружины. Компактная упаковка: установленная длина составляет примерно половину длины полуэллиптической рессоры при той же вертикальной скорости, что освобождает место для топливного бака, выхлопной системы или нижнего грузового пола. Низкая неподрессоренная масса: однолистовая четвертьэллиптическая рессора может весить менее половины эквивалентной многолистовой полуэллиптической рессоры, что обеспечивает контакт шин с неровным дорожным покрытием. Предсказуемый перенос веса: геометрия кантилевера обеспечивает контролируемый эффект предотвращения приседания и скручивания, когда ось расположена правильно относительно фиксированного конца, поэтому ее предпочитают дрэг-рейсеры. Простое обслуживание: всего две точки крепления облегчают осмотр, замену втулок и замену пружин. Ограничения столь же конкретны и обычно проявляются в системе крепления, а не в створке. Склонность к качению: единственная точка поворота практически не придает оси поперечную жесткость, поэтому кузов может катиться вокруг зажатого конца во время поворота, если не установлена тяга Панара или тяга Уоттса. Высокий момент реакции зажима: кронштейн должен воспринимать полный изгибающий момент пружины при толчке; слабый кронштейн приводит к появлению трещин в рейке рамы или самом кронштейне, а не в створке. Ограниченная настройка с прогрессивной скоростью: при использовании только основной створки и одного или двух коротких помощников меньше свободы в формировании кривой нагрузки и отклонения, чем при использовании полной многостворчатой лестницы. Монтаж и геометрия: что решает успех Сама пружина редко является слабым звеном. Система крепления определяет как качество езды, так и усталостную долговечность. Четыре правила проектирования на практике охватывают большинство четвертьэллиптических установок. Поместите фиксированный конец близко к высоте осевой линии оси и направьте проушину пружины назад к оси. Если фиксированный конец поднят или опущен более чем на 10% длины пружины, центр крена и геометрия, препятствующая приседанию, заметно смещаются. Усильте кронштейн, чтобы он соответствовал полному моменту реакции пружины при полном ударе. Кронштейн с косынкой, приваренный к рейке рамы, представляет собой практический минимум для однолистовой рессоры; Многолистовые рессоры требуют еще большей жесткости в креплении. Используйте скобу на свободном конце, если ожидаемое отклонение превышает примерно 15 % длины пружины. Дуга компенсирует изменение длины дуги и предотвращает разрыв втулки. Устанавливайте тягу Панара или тягу Уоттса всякий раз, когда автомобиль испытывает нагрузку на поворотах выше примерно 0,3 g, поскольку одна пружина практически не способна к боковому расположению. Каждое правило имеет прямые последствия для производителя пружин. Если конструкция кронштейна не соответствует жесткости пружины, напряжение на фиксированном конце резко возрастает, а усталостная долговечность исправной пружины падает. Вот почему монтажный кронштейн находится в том же пакете чертежей, что и сама пружина. Производство: наиболее важные этапы процесса Производство четвертьэллиптической листовой рессоры следует общему маршруту производства листовых рессор, но компактная геометрия и высокий момент на фиксированном конце повышают важность нескольких этапов процесса. Заготовка и перфорация Пружина начинается с полосы пружинной стали, обычно 60Si2Mn или SUP9, в зависимости от рынка и номинальной нагрузки. Заготовка обрезается по длине, а перед формовкой проушина пробивается или сверлится. А полностью автоматическая линия вырубки и перфорации объединяет декодирование, выпрямление, подачу, перфорацию и обрезку в одной непрерывной операции. Для четвертьэллиптической пружины положение проушины определяет расстояние от зажима до центра оси, и этот размер напрямую контролирует скорость колеса, поэтому допуск на штамповку заслуживает внимания. Поставщики полностью автоматических линий для вырубки и штамповки листовых рессор, фабрика по индивидуальному заказу Wuxi Weineng - это индивидуальные полностью автоматические линии для вырубки и штамповки листовых рессор, поставщики и фабрика в Китае, интегрированная высокоэффективная ... Посмотреть продукт → Прокат переменного сечения В большинстве современных четвертьэллиптических рессор вместо стержня одинаковой толщины используется конический лист. Конус прокатывается из горячей заготовки с помощью валков с ЧПУ, которые постепенно уменьшают толщину от зажатого конца к свободному концу. А Полностью автоматическая линия по производству проката переменного сечения выдерживает допуск по толщине около 0,1 мм вдоль профиля. Конус удаляет массу там, где она не влияет на скорость, и сохраняет напряжение изгиба почти постоянным по длине, а это именно то, что нужно консольной пружине. Поставка полностью автоматической линии для производства листовой пружины переменного сечения Wuxi Weineng - это полностью автоматическая линия по производству листовой пружины переменного сечения, изготовленная по индивидуальному заказу, поставщики и фабрики в Китае, ... Посмотреть продукт → Термическая обработка После прокатки и формирования проушин пружину закаливают и отпускают до заданного диапазона твердости, обычно от 42 до 48 HRC для обычных марок пружинной стали. Цикл термообработки должен повторяться для всей партии, поскольку усталостная долговечность консольной пружины зависит от твердости поверхности и характера остаточных напряжений. А полностью автоматическая линия по производству термообработки поддерживает температурный профиль и время пребывания, предотвращая появление мягких пятен возле зажима и твердых пятен возле глаза. Затем применяется дробеструйная обработка, чтобы сжать поверхность и продлить усталостный срок службы. Производители оборудования для термообработки листовой пружины Wuxi Weineng является поставщиком полностью автоматических производственных линий для термообработки листовых рессор и производителем оборудования для термообработки листовых рессор. Посмотреть продукт → Полная последовательность действий от необработанной полосы до термообработанного листа, включая расположение оборудования, описана в нашей Руководство по производственной линии листовых рессор . Выбор оборудования для производства четвертьэллиптических пружин Выбор оборудования начинается с объема производства, максимальной длины створки и способа формирования глазка. Для небольших тиражей достаточно одного станка с быстросменной оснасткой. Для непрерывного производства автоматизированные линии обеспечивают более жесткие допуски и устраняют необходимость ручного управления. Компания Wuxi Weineng Automation Technology Co., Ltd. уже более десяти лет производит оборудование для листовых рессор, включая вырубку, штамповку, прокатку, термообработку, формование концов и испытания на усталость. Это оборудование используется производителями пружин в Азии, на Ближнем Востоке, в Южной Америке и Африке. Если вы оцениваете проект четвертьэллиптической листовой рессоры, начните с последовательности процесса и позвольте требуемым допускам определить выбор машины. Такой подход обеспечивает согласованность инвестиций с фактической конструкцией детали, вместо того, чтобы заставлять деталь подходить к любой машине, которая уже стоит на полу. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Новости отрасли Aug. 28. 2026
Объяснение расстроенной ковки: руководство по выбору процесса, материалов и оборудования
Готовая бурильная труба выглядит как длинная ровная труба, но измерьте ее и обнаружите, что каждый конец заметно толще, чем стенка посередине. Эта более толстая зона, называемая высадкой, существует потому, что трубе приходится выдерживать изгибающие, скручивающие и зажимающие нагрузки на замки, и нет практического способа прикрепить дополнительную прочность к концу трубы. Силу нужно ковать там. Процесс, который это делает, высадка ковкой, является одним из наиболее широко используемых методов формовки в металлообработке, и от того, насколько хорошо он выполняется, напрямую зависит, пройдет ли труба, болт или вал проверку. Логика этого процесса проста: когда детали требуется больше металла на одном конце стержня, переместите металл туда, а не отрезайте его. При расправленной ковке нагретый конец стержня сжимается вдоль его оси, в результате чего стержень укорачивается, а его диаметр увеличивается именно там, где это необходимо конструкции. При правильном подходе процесс обеспечивает плотную структуру с непрерывным потоком зерна и практически не приводит к потерям необработанного бруска. Если бежать неосторожно, на нем образуются складки, нахлестки и потрескавшиеся концы, которые сразу же отправляются в мусор. Разрыв между этими двумя результатами сводится к трем вещам: как металл нагревается, как он зажимается и какая его часть должна двигаться за один ход. Что огорчает ковку Изменения в металле При высадке сила прикладывается вдоль оси стержня или трубы, в то время как заготовка удерживается в зоне деформации. Длина уменьшается, поперечное сечение утолщается, а полость штампа контролирует, где окажется лишний металл. Горизонтальные высадочные машины справляются с этой задачей с помощью захватных матриц, которые зажимают стержень, и скользящего пуансона, обеспечивающего давление. Поскольку стержень остается зажатым и горизонтальным, можно обрабатывать заготовки значительной длины, а это именно то, что требуется для работ с бурильными трубами и длинными валами. Один физический предел определяет весь процесс. Широко используемое правило цеха гласит, что неопорная часть стержня не должна превышать его диаметр примерно в три раза; кроме того, стержень имеет тенденцию прогибаться и складываться, а не утолщаться. Таким образом, более крупные скопления металла создаются поэтапно, при этом машина собирает металл посредством запрограммированной последовательности ударов, каждый из которых осуществляется в свою собственную полость штампа. Вот почему осадочные машины характеризуются тем, сколько металла они могут собрать за один удар и за цикл, а не только по тоннажу. Процесс, шаг за шагом Последовательность действий от необработанного прутка до контролируемой детали коротка, что является одним из экономических преимуществ метода. Однако каждый шаг должен быть выдержан твердо: Резка: стержень или трубу стригут или распиливают по длине с квадратными концами без заусенцев, поскольку неровный конец плохо садится и приводит к перекосу. Нагрев: только зона деформации достигает температуры ковки, обычно с помощью индукционного нагрева или газовой печи, поэтому остальная часть детали остается холодной и стабильной по размерам. Зажим: захватная плашка плотно прижимается к заготовке и устанавливает длину без опоры для первого удара. Осадка: пуансон продвигается в осевом направлении, и металл затекает в полость матрицы; запрограммированная серия ударов создает необходимый объем высадки. Окончательная обработка: заусенец обрезается там, где он имеется, и деталь подвергается термообработке, такой как отжиг, с последующим размерным и ультразвуковым контролем. Каждый шаг питает следующий. Смещающаяся кривая нагрева проявляется в виде изменения толщины стенки, а скользящий зажим проявляется в виде изгиба, который никакие последующие операции полностью не исправляют. Это практическая причина, по которой покупатели все чаще отдают предпочтение целым ячейкам, а не изолированной печатной машине. В центре такой ячейки находится сама осадочная машина — агрегат, объединяющий в одной раме зажим, штамповку и многоступенчатую оснастку. Гидравлическая машина для высадки бурильных штанг для ковки конца трубы Высокотоннажный гидравлический пресс с сервоуправлением, предназначенный для высадки концов нефтяных бурильных труб, со встроенным зажимом, многоступенчатыми матрицами и регулируемыми настройками давления и хода. Он фиксирует всю формовочную ячейку, обеспечивая постоянный объем высадки и толщину стенок при изменении диаметра трубы. Посмотреть продукт → При работе с бурильными трубами машины этого класса адаптируются к определенному диапазону диаметров труб и высаженных объемов, при этом захваты и матрицы заменяются при смене размеров на заводе. Зачем создавать цель, а не обрабатывать ее Очевидная альтернатива высадке — обработка более толстой секции цельного прутка, и это сравнение объясняет, почему производственные цеха редко выбирают этот путь. Горячая ковка перемещает металл туда, где необходима прочность, механическая обработка удаляет металл для достижения той же формы, а холодная высадка подходит для небольших работ при комнатной температуре. Метод Как движется материал Структурный результат Лучше всего подходит для Горячая ковка с высадкой Нагретый конец сжимается в осевом направлении в формованные матрицы. Поток зерна повторяет контур детали; сжимающее напряжение закрывает пустоты и улучшает структуру Большие высадки стержней и труб, легированных сталей, бурильных труб, валов и штоков клапанов. Холодный заголовок Металл перемещается между штампами при комнатной температуре быстрыми ударами. Упрочненная поверхность; деформация за удар ограничена Крепеж, заклепки и мелкая фурнитура в больших объемах Обработка цельного прутка Лишний металл отрезается для достижения окончательной формы. Зерновые линии прорезаны; нет доработок там, где нужна сила Прототипы, ремонт и очень короткие тиражи Структурная колонка решает большинство покупок. Ковка под воздействием тепла разрушает сегрегацию, закрывает внутренние пустоты и выравнивает поток зерна по контуру высадки, поэтому утолщенная зона наиболее сильна именно там, где движутся нагрузки. Механическая обработка позволяет достичь тех же внешних размеров за счет прорезания этих линий зерен и оплаты удаленного металла в виде лома. При объемах бурильных труб разница в использовании материала и времени цикла не является предельной; оно формирует экономику всего завода. Материалы, которые хорошо расстраивают Большая часть расстроенной ковки выполняется из стали. Среднеуглеродистые марки являются «рабочими лошадками» для болтов, валов и других деталей машин, поскольку они сочетают в себе ковкость с прочностью, поддающейся термообработке. Низколегированные стали хромомолибденового семейства являются стандартными для бурильных труб и другой нефтедобывающей продукции, где высадке приходится выдерживать усталость в агрессивной среде. Марки нержавеющей стали не подходят для штоков клапанов и фитингов, конструкция которых зависит от коррозионной стойкости. Выбор материала определяет характеристики нагрева. Углеродистые стали имеют щадящий температурный диапазон, в то время как марки сплавов нуждаются в более жестком контроле, чтобы избежать обезуглероживания на поверхности и укрупнения зерен внутри секции, что ослабляет окончательную высадку. Это одно из тихих преимуществ индукционного нагрева: время выдержки измеряется секундами, поэтому металл проводит гораздо меньше времени в диапазоне, где развивается повреждение поверхности. Отопление – это то место, где допуски достигаются или теряются Спросите операторов осадочной линии, что является причиной наибольшего количества брака, и ответом будет редкость пресса. Это отопление. Слишком холодная зона деформации сопротивляется течению, нагружает штампы и начинает притирать поверхность; слишком горячая или неровная зона приводит к оседанию стенки трубы, в результате чего толщина стенки выходит за пределы допуска. Высадка — это однократная формовка, что означает, что плохую температуру невозможно исправить на следующем проходе. Индукционный нагрев стал стандартом для автоматизированных линий, поскольку он нагревает только конечную зону, повторяет одну и ту же температурную кривую на каждой детали и регулируется в течение нескольких секунд, когда линия меняет размер или скорость. Та же самая физика поддерживает горячую штамповку и в других семействах продуктов; Мы рассмотрим этот принцип более подробно в нашем обзоре индукционного нагрева при производстве автомобильных пружин. Поэтому при производстве бурильных труб блок нагрева задается вместе с прессом, чтобы частота, конструкция змеевика и время выдержки соответствовали толщине стенки и объему высадки используемого диапазона труб. Оборудование среднечастотного индукционного нагрева для высадки бурильных труб Эта среднечастотная индукционная установка нагревает концы труб до температуры, вызывающей осадку, за считанные секунды, благодаря специальным катушкам и замкнутому инфракрасному мониторингу, ограничивающему зону термического воздействия. Установленный вместе с прессом, он обеспечивает равномерную температуру для точного формования каждой трубы без трещин. Посмотреть продукт → Одна машина или полная линия Автономная машина подходит для предприятий, которые уже имеют оборудование для отопления, транспортировки и термообработки или выполняют смешанные работы. При определенных объемах производства расчет меняется: каждая передача между машинами — это шанс, что труба остынет неравномерно, на ней появятся следы или простоят достаточно долго, чтобы нарушить график. Вот почему заводы по производству бурильных труб, выпускающие один или два типоразмера в больших объемах, все чаще требуют использования цепи как единой системы. Полная линия высадки объединяет подготовку прутков, индукционный нагрев, высадочный пресс и последующую термообработку, обычно стадию отжига, которая размягчает и стабилизирует зону высадки перед проверкой, с автоматической передачей между станциями. Приобретенная как один проект, линия вводится в эксплуатацию целиком, со скоростями, кривыми нагрева и управлением, согласованными друг с другом, а не согласованными между отдельными поставщиками. Полная линия по высадке бурильных труб с автоматизированной передачей Интегрированная линия подготовки переплетных стержней, индукционного нагрева, гидравлической высадки и отжига с автоматической передачей между станциями. Приобретенный как один проект, он сдается в эксплуатацию целиком, поэтому кривые нагрева и манипуляции настраиваются вместе, что позволяет трубам перемещаться от вырезанной заготовки к готовым к сварке концам без ручной обработки. Посмотреть продукт → Линии этого типа отражают то, как сегодня работает большинство заводов по производству бурильных труб: труба поступает в виде разрезанной заготовки и выходит с высаженными и отожженными концами, готовая к сварке бурильных замков, без необходимости ручной обработки между этапами. Что нужно проверить перед совершением Неудачная линия — это серьезное капитальное решение, и большинство разочарований связано с техническими характеристиками, которые никогда не проверялись в реальных производственных условиях. Краткий контрольный список поможет сделать переговоры конкретными: Соответствие производительности: сравните производительность машины по сбору за один удар с наибольшим объемом высадки в вашем диапазоне размеров, а не со средним. Контроль нагрева: запросите данные о равномерности температуры в зоне деформации, а не только номинальную мощность, и проверьте, как змеевики переключаются в зависимости от размера трубы. Смена инструмента: определите, сколько времени потребуется на смену штампов и захватов в вашем ассортименте продукции, поскольку время замены определяет реальную производительность. Подходит для автоматизации: проверьте интерфейсы загрузки, передачи и нисходящего потока, чтобы линия не создавала узких мест при передаче обслуживания, которую никто не указал. Условия обслуживания: установка, пуско-наладка, удаленная диагностика и наличие запасных частей должны быть прописаны в предложении, а не обещаны впоследствии. Практический вывод Расстроенная ковка остается наиболее экономичным способом придать дополнительную прочность концу стержня или трубы, и она удерживает это положение благодаря физике, а не удобству. Металл, перемещаемый под действием тепла и давления, несет в себе текучесть и плотность зерна, которые не может восстановить никакая операция резки. Однако выдерживает ли готовая высадка допуск, зависит от точности нагрева, стабильности зажима и того, насколько хорошо оборудование вокруг пресса обрабатывает деталь между этапами. Взгляд «сначала оборудование» — вот как мы подходим к этой теме на Уси Weineng Automation Technology Co., Ltd. , где оборудование для высадки бурильных труб расположено рядом с комплектными линиями для производства листовых рессор, винтовых пружин, стабилизаторов поперечной устойчивости и направляющих рычагов, построенных на единой основе контролируемого нагрева и автоматизированной формовки. Покупатели, сравнивающие поставщиков, добьются большего, спросив, как эти элементы объединяются в одну линию, чем сравнивая показатели тоннажа прессов по отдельности. .article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Новости отрасли Sep. 04. 2026
Руководство по выбору автоматических штамповочных машин для автомобильных деталей и основные характеристики
Вы оцениваете новую автоматическую линию штамповки листовых рессор. Поставщик указывает 250-тонный пресс и обещает, что он справится с вырубкой, штамповкой и формовкой торцов. Шесть месяцев спустя линия испытывает трудности, потому что пресс работает быстрее, чем индукционный нагреватель может предварительно нагреть заготовки. Материал достигает матрицы раньше, чем достигнет температуры формования, и процент брака возрастает. Непосредственный вывод прост: выбор автоматического штамповочного станка для автомобильных деталей – это не покупка самого большого пресса. Речь идет о согласовании машины с деталью, процессом нагрева, оснасткой и остальной частью производственной линии. В следующем руководстве объясняется, что важно и в чем поставщики обычно не достигают цели. Что на самом деле делают автоматические штамповочные машины в автомобильных деталях В производстве автомобильных деталей автоматические штамповочные машины редко работают в одиночку. Обычно это одна станция в непрерывном процессе. Для листовых рессор полностью автоматическая линия вырубки и штамповки берет рулонную сталь или плоский стержень, разрезает его на нужную длину, пробивает отверстия и подготавливает концы для последующего формования. Для деталей горячей штамповки станция штамповки должна получать нагретый материал и выполнять ход формовки до того, как температура упадет за пределы технологического окна. Weineng производит оборудование, охватывающее этот диапазон. Например, полностью автоматическая линия вырубки и перфорации объединяет подачу, вырубку, штамповку и разгрузку в один цикл. Если деталь представляет собой листовую рессору или пружину подвески, машина также должна принимать материал определенной толщины и ширины. Если деталь представляет собой стабилизатор поперечной устойчивости, процесс переходит к горячей гибке и торцевой обработке. Общей нитью является то, что штамповочная машина должна быть спроектирована с учетом детали и последовательности изготовления. Полностью автоматическая линия для вырубки и штамповки листовых рессор Эта линия сочетает в себе вырубку и горячую штамповку с индукционным нагревом, что оптимизирует использование материала и повышает точность изготовления листовых рессор. Функции управления и безопасности ПЛК поддерживают непрерывное и эффективное производство. Посмотреть продукт → Вот почему первым шагом является определение фактических задач: вырубка, штамповка, горячая штамповка, завивка ушей, оклейка ушей, обработка концов или их комбинация. Каждая задача предъявляет разные требования к прессу, штампу и системе автоматизации. Ключевые характеристики, которые должны повлиять на ваше решение Существуют практические характеристики, влияющие на производительность. Тоннаж определяет, сможет ли машина выполнить требуемую операцию при необходимой толщине. Скорость хода определяет теоретическую производительность в час, но только если системы подачи и удаления материала могут ее поддерживать. Высота матрицы и высота закрытия определяют, можно ли использовать существующий инструмент. Размеры станины пресса ограничивают занимаемую площадь штампа. Для горячей штамповки решающим фактором является наличие у машины контроля зазора и хода для работы с нагретыми заготовками. В таблице ниже сравниваются три типа приводов прессов, которые чаще всего используются для операций автоматической штамповки. Это отправная точка для оценки, а не замена реальных производственных данных. Краткое сравнение механических, гидравлических и сервоприводов прессов для автоматической штамповки. Тип привода Преимущества Ограничения Лучше всего подходит для Механический пресс Высокая частота гребков; низкая стоимость единицы продукции; стабильная кривая хода Ограниченный контроль силы формования; сложнее производить глубокую вытяжку или горячую штамповку; повышенный шум и вибрация Высокоскоростная вырубка и штамповка простых профилей Гидравлический пресс Полный тоннаж на всем протяжении хода; регулируемая скорость; лучше для глубокой вытяжки Медленный цикл; более высокий расход энергии во время выдержки; больше обслуживания гидравлики Горячая штамповка, детали толстого сечения и операции, требующие применения силы без удара. Сервопресс Программируемое движение слайда; точный контроль скорости и хода; снижение энергопотребления при частичных нагрузках Более высокие капитальные затраты; требует квалифицированного программирования; необходимо обучение техническому обслуживанию Многоэтапная формовка, быстрая смена штампов и встроенная автоматизация. Как только тип привода станет ясным, посмотрите на интерфейс автоматизации. Принимает ли машина материал из расположенного выше нагревателя? Имеет ли он достаточно быстрый цикл скольжения, чтобы успевать за циклом нагрева? Поддерживает ли он быструю смену матрицы? Ответы на эти вопросы определят, станет ли машина активом или узким местом. Для более глубокого понимания того, как эти решения влияют на весь процесс, см. руководство по Линия по производству листовых рессор от заготовки до термообработки . Он описывает последовательность, в которую должны вписаться автоматические штамповочные машины. Почему линия важнее машины Штамповочная машина, отлично работающая в прессовом цехе, может выйти из строя при установке на непрерывную линию. Причина не в самой машине. Это несоответствие между циклом прессования и циклом нагрева или обработки. При горячей штамповке индукционный нагреватель должен подавать заготовку с точным интервалом, который может принять пресс. Если пресс ждет слишком долго, заготовка остывает. Если нагреватель будет ждать слишком долго, заготовка перегреется или линия потеряет мощность. Weineng решает эту проблему, проектируя автоматическую линию как единую систему. Например, полностью автоматическая производственная линия горячей штамповки сочетает в себе обработку материала, индукционный нагрев, горячую штамповку и разгрузку в одной контролируемой последовательности. Параметры пресса связаны с параметрами нагревателя, поэтому оператор может установить единое рабочее окно вместо независимой настройки двух машин. Полностью автоматическая линия для производства горячей штамповки листовой рессоры Эта система объединяет индукционный нагрев и горячую штамповку в одну контролируемую последовательность с быстрым циклом и высокой точностью. Это сокращает необходимость ручной обработки и повышает стабильность массового производства. Посмотреть продукт → Эта интеграция также является причиной важности вспомогательных услуг. Поставщики оборудования, предлагающие услуги «под ключ», могут установить линию, ввести ее в эксплуатацию и обучить операторов. Дистанционное обслуживание и обслуживание на месте позволяют диагностировать проблемы без длительных простоев. При сравнении автоматических штамповочных машин уточняйте конкретную модель планируемой поставки: только одна машина, машина с оснасткой или полная линия с вводом в эксплуатацию. Распространенные ошибки при покупке и как их избежать Исходя из типичных ошибок в проектах по штамповке автомобильных деталей, чаще всего возникают следующие ошибки. Выбор поставщика пресса вместо поставщика процесса. Поставщик пресса может поставить машину. Поставщик процесса понимает детали, этап нагрева, матрицу и требуемое качество продукции. Если поставщик не может обсудить весь процесс, проект может застопориться. Игнорирование синергии между тоннажем и частотой гребков. Высокотоннажный пресс с медленным ходом все равно может производить меньше деталей в час, чем более легкий пресс с более быстрым циклом. Подберите машину к требуемому времени такта. Недооценка времени смены матрицы. Автоматическая штамповка выгодна только тогда, когда время простоя невелико. Перед покупкой следует спланировать меры по быстрой смене штампов, такие как правильно спроектированная система хранения и зажима штампов. Забывая о тестировании и сортировке. Для листовых рессор после штамповки детали может потребоваться предварительная нагрузка, сортировка или испытание на усталость. Если штамповочная машина несовместима с этими последующими этапами, линия потребует дополнительного обслуживания. Выбор неправильного количества рабочих станций. Некоторые детали требуют более одной операции прессования. Пресс с тремя или четырьмя станциями может сократить время переноса и улучшить стабильность. Выбор между тремя и четырьмя станциями зависит от геометрии детали и количества стадий формовки. Четырехпозиционный штамповочный пресс Этот пресс выполняет несколько этапов обработки за один цикл, повышая эффективность и сокращая отходы материала. Высокая жесткость и уровень автоматизации обеспечивают точность и безопасность при непрерывных операциях. Посмотреть продукт → Полезным упражнением будет запросить у поставщика расчет времени такта для вашей конкретной детали, включая время нагрева на входе и время разгрузки на выходе. Если поставщик не может предоставить его или указывает простое время цикла только для машины, воспринимайте это как предупреждающий знак. Как оценить поставщика автоматических штамповочных машин Выбор поставщика автоматических штамповочных машин требует большего, чем просто чтение брошюры. Спросите об опыте производства деталей вашего конкретного семейства. Для автомобильных рессор, пружин, стабилизаторов поперечной устойчивости и направляющих рычагов поставщик должен иметь опыт работы с производственными линиями, а не только с отдельными прессами. Посмотрите на ассортимент оборудования. Поставщик, предлагающий линии вырубки, линии сверления, линии завивки и обмотки ушей, линии термообработки и автономные станки, может предложить более последовательное решение, чем тот, который продает только один тип пресса. Это связано с тем, что штамповочная машина редко является единственным этапом. Также оцените модель обслуживания. Доставка «под ключ», удаленное обслуживание и обслуживание на месте не являются обязательными для непрерывной линии. Это механизмы, которые поддерживают работу линии после недели установки. Для автоматизированной линии качество системы управления и время реагирования на дистанционную диагностику имеют такое же значение, как и тоннаж пресса. Подводя итог, можно сказать, что решение о покупке должно основываться на технологическом соответствии, интеграции линии и долгосрочном обслуживании, а не только на размере печатной машины. Машина, которая соответствует технологическому процессу, циклу нагрева и последующим этапам, окупится. Машина, которая соответствует только прайс-листу, будет создавать проблемы на долгие годы. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Новости отрасли Sep. 11. 2026
Регулируемый ход пресса: как переменная длина хода увеличивает выход пружины
Если ваш цех производит листовые рессоры, стабилизаторы поперечной устойчивости или винтовые пружины, вы уже знаете, что ни один ход прессования не подходит для каждой задачи. Бланкингу нужен щедрый удар, чтобы деталь очистилась от штампа. Чеканка и калибровка требуют короткого, контролируемого движения рядом с кроватью. Обрезка обычно находится где-то посередине. Пресс с регулируемым ходом позволяет одной машине обрабатывать все три, не привязываясь к одному радиусу кривошипа, а для завода, выполняющего смешанные заказы, такая гибкость часто стоит больше, чем несколько дополнительных тонн усилия. В Wuxi Weineng Automation Technology Co., Ltd. мы создаем оборудование для формовки, нагрева и термообработки для производителей автомобильных пружин, стабилизаторов поперечной устойчивости и направляющих рычагов с 2016 года. Эта работа позволяет нам ежедневно общаться с людьми, которые фактически принимают решения о покупке, поэтому мы написали эту страницу, чтобы объяснить, что на самом деле означает регулируемый ход механического пресса, чем он отличается от машины с фиксированным ходом и где он зарабатывает свое существование в производстве пружин и стержней. Если вы хотите сначала получить более широкую картину, вы можете просмотреть наш полный ассортимент оборудования а потом возвращайся сюда. Что на самом деле меняет жим с регулируемым ходом На любом механическом прессе ход — это расстояние, которое плунжер проходит от верхней мертвой точки до нижней мертвой точки и обратно. На обычном прессе это расстояние заложено в геометрию коленчатого вала, поэтому оно остается неизменным на протяжении всего срока службы машины. Пресс с регулируемым ходом добавляет эксцентриковую втулку или подвижную часть эксцентрика на коленчатом валу, поэтому эффективный ход можно сократить или удлинить. Оператор поворачивает маховик или нажимает кнопку, эксцентрик перемещается, механизм блокируется, и одна и та же машина теперь может выполнять длинный ход для вырубки и короткий ход для чеканки. Почему это имеет значение на практике? Длинный ход обеспечивает скорость плунжера и достаточное раскрытие, чтобы очистить матрицу после резки заготовки. Короткий ход удерживает плунжер ближе к заготовке, исключает холостой ход в каждом цикле и снижает скорость плунжера в момент контакта. Последний пункт легко упустить из виду. Когда вы вытачиваете ушко, сглаживаете конец пружины или определяете размер горячей детали, ударяйте по материалу медленнее и удерживайте груз ближе к нижней части хода, что дает более стабильный результат, чем удар по нему на полной скорости. Стоит разделить в уме одну вещь: ход и высоту закрытия. Регулировка хода меняет расстояние перемещения поршня. Регулировка высоты закрытия изменяет положение нижней части хода относительно станины. Это разные настройки, и их путаница — одна из самых частых ошибок, с которыми мы сталкиваемся, когда новый оператор берет на себя управление печатной машиной. На машинах, которые мы указываем и интегрируем в пружинные линии, ручное изменение хода обычно занимает около пятнадцати минут: остановите пресс, переключитесь в дюймовый режим, отпустите фиксирующее устройство, поверните эксцентрик в необходимое положение, повторно зафиксируйте и проверьте. Моторизованные версии еще больше сокращают это расстояние и позволяют сохранять положения хода в рецепте для каждого номера детали. Фиксированный ход и регулируемый ход: практическое сравнение Ни один из дизайнов не является в целом лучшим. Правильный выбор зависит от того, сколько различных операций и номеров деталей ваша печатная машина должна выполнить за обычную неделю. Практический взгляд на то, чем отличаются прессы с фиксированным и регулируемым ходом в цехах. Аспект Пресс с фиксированным ходом Регулируемый ход пресса Длина хода Постоянно устанавливается в зависимости от геометрии кривошипа. Устанавливается эксцентриковой втулкой или подвижным эксцентриком. Переключение Требуются другие инструменты или другая машина. За несколько минут с помощью маховика, быстрее, если с мотором Лучше всего подходит Большой объем, одна операция, одно семейство деталей Смешанная работа: вырубка, штамповка, чеканка, калибровка. Гибкость инструментов Конструкция штампа должна соответствовать фиксированному ходу. Один комплект штампов может работать при нескольких настройках хода. Фокус на техническое обслуживание Кривошип, коренные подшипники, направляющие скольжения Эксцентриковый механизм, стопорное устройство, смазка Общая пропускная способность Очень высокий при одной повторной операции Высокий уровень в течение недели, поскольку количество переналадок падает На рессорных заводах регулируемая версия обычно выигрывает, когда одной линии приходится производить более двух или трех номеров деталей или когда вырубка, формовка и чеканка выполняются на одной машине. Где прессы с регулируемым ходом зарабатывают на весеннем производстве Производство листовых рессор является естественным местом для этой технологии. Лезвие вырезается из плоского прутка, штампуется для центрального болта и зажимов, подвергается горячей штамповке или прокатке, а затем подвергается термообработке. Для каждого из этих этапов предпочтительна своя характеристика хода, и пресс с переменным ходом может обслуживать несколько из них, вместо того, чтобы сидеть сложа руки за одной специальной матрицей. Та же логика применима к стабилизаторам поперечной устойчивости, где сплющивание концов и чеканка выигрывают от короткого контролируемого хода, а также к горячим спиральным пружинам, где сплющивание и обрезка концов чувствительны к скорости плунжера при контакте. Работа направляющего рычага и бурильных труб происходит по схожей схеме: тяжелые секции, короткие рабочие ходы и реальные затраты каждый раз, когда приходится заменять машину. Когда в рабочей нагрузке преобладают вырубка и штамповка, мы обычно соединяем пресс с регулируемым ходом со специальной автоматизированной линией, чтобы настройка хода соответствовала рецепту детали, а не устанавливалась вручную при каждом переключении. Полностью автоматическая линия для вырубки и штамповки листовых рессор Комплексная высокоэффективная работа: эта производственная линия объединяет полностью автоматические процессы вырубки и горячей штамповки, что обеспечивает непрерывное производство из сырья... Посмотреть продукт → Эта комбинация дает вам гибкость печатной машины и повторяемость автоматизированной системы обработки и транспортировки материалов. Выбор диапазона хода, тоннажа и пространства матрицы Прежде чем запросить ценовое предложение, полезно собрать несколько цифр. Чем больше таких предложений вы сможете изложить на бумаге, тем ближе первое предложение будет к той машине, которая вам действительно нужна. Максимальная и минимальная длина хода, которую вы планируете использовать, включая длинный ход, необходимый для самой большой заготовки, которую вы будете резать. Требуемый тоннаж в нижней части хода, а не только пиковый, поскольку нагрузки на чеканку и калибровку накапливаются вблизи нижней мертвой точки. Пространство матрицы: размер станины, диапазон высоты закрытия и самая большая матрица, которую вы собираетесь установить, включая любое быстросменное приспособление. Число ходов в минуту для каждой операции, поскольку короткий ход обычно обеспечивает более быстрый цикл, чем длинный на том же кадре. Метод регулировки: ручной маховик, моторизованный или рецепт с управлением от линейного контроллера. Функции безопасности и управления, включая дюймовый режим изменения хода, управление двумя руками и интеграцию световой завесы. Если вы все еще решаете, сколько станций должна иметь пресса, стоит прочитать нашу заметку на трехпозиционные и четырехпозиционные штамповочные прессы для листовых рессор прежде чем исправить спецификацию. Для цехов, которым нужен один пресс для выполнения нескольких этапов формования, а не одной отдельной операции, наиболее экономичным решением часто является многопозиционная рама с регулируемым ходом. Четырехпозиционный штамповочный пресс Машина оснащена четырьмя отдельными рабочими станциями, что позволяет выполнять четыре различных этапа обработки за один рабочий цикл, что значительно повышает производительность... Посмотреть продукт → Установка пресса на автоматизированную линию Пресс с регулируемым ходом редко работает в одиночку на современном заводе по производству пружин. Он находится между нагревательной станцией и последующим производством, питается от перекачивающего устройства или робота, и его цикл должен синхронизироваться со всем, что происходит вокруг него. Именно здесь регулировка хода приносит второй дивиденд: поскольку вы можете сократить нерабочую часть цикла, пресс больше не заставляет остальную часть линии ждать. В процессах горячей штамповки пресс является лишь частью цепочки, включающей индукционный нагрев, перенос и закалку. Более медленная скорость контакта в нижней части хода помогает материалу заполнить матрицу до того, как он остынет, а более короткий ход сохраняет деталь горячей на протяжении всего окна формовки. Этот же принцип лежит в основе некоторых наших моделей горячей штамповки. Полностью автоматическая линия для производства горячей штамповки листовой рессоры Эффективное интегрированное производство. Эта линия, предназначенная для горячей штамповки автомобильных рессор и аналогичных компонентов, сочетает в себе среднечастотный индукционный нагрев с... Посмотреть продукт → Когда мы вводим в эксплуатацию линию такого типа, мы обычно записываем положение хода, высоту закрытия и параметры цикла в один рецепт для каждого номера детали, поэтому переключение с одного профиля лезвия на другой — это вопрос загрузки программы, а не перенастройки машины на ощупь. Обеспечение надежности механизма регулировки Эксцентрик и его фиксирующее устройство — это те детали, которые делают приобретение пресса с регулируемым ходом достойным внимания, но они также являются деталями, которые страдают, когда техническое обслуживание рассматривается как второстепенная мысль. Несколько привычек сохраняют их здоровье. Перед началом производства убедитесь, что фиксирующее устройство полностью зафиксировалось, и никогда не запускайте пресс с частично освобожденным эксцентриком. Соблюдайте график смазки эксцентриковой втулки и ее опорных поверхностей, используя марку смазки, указанную в руководстве. Проверяйте положение хода после любой замены штампа, поскольку настройка, сместившаяся во время предыдущего прохода, может не соответствовать текущему инструменту. Запишите положение хода, используемое для каждого номера детали, чтобы можно было восстановить проверенную настройку, а не открывать ее заново. Обучите операторов производить изменения хода только в дюймовом режиме, при остановленном прессе и изолированном маховике. Машины, которые тщательно отрегулированы и смазаны по графику, обычно работают в течение многих лет без вмешательства в эксцентриковый узел. Машины, которые отрегулированы в спешке, имеют тенденцию быстро изнашиваться, а запасные части для механизма хода обходятся гораздо дороже, чем пятнадцать минут, необходимые для правильной замены. Регулируемый ход — это не трюк. Это механический ответ на реальную производственную проблему: одна прессовая рама, множество операций и недостаточно места для каждой машины. Если вы планируете использовать листовую рессору, стабилизатор поперечной устойчивости или линию направляющего рычага и хотите знать, какая конфигурация пресса соответствует вашему набору деталей, пришлите нам чертежи своих деталей, требования к тоннажу и целевые показатели цикла. Наша команда инженеров вернется с диапазоном хода и компоновкой машины, которая соответствует реальной работе вашего цеха. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align: center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Новости отрасли Sep. 18. 2026
Внутри современного автомобильного штамповочного завода: процессы, прессовые линии и оборудование
An automotive stamping plant is where long coils of steel stop being flat. Пресс режет, растягивает, сгибает и обрезает листовой металл до тех пор, пока он не станет внутренней панелью двери, усилением порога, поперечиной или кронштейном, который вскоре будет приварен к кузову автомобиля. Любой, кто стоял в прессовом цехе во время смены штампов, знает ритм этого места: наматывание, заготовка, тысячи ударов за смену. It is tempting to think a stamping plant only makes body panels. In practice, a great deal of suspension and chassis hardware also starts life on a press or a forming line. Leaf spring leaves are blanked and punched before they are rolled, tapered and heat treated. Стойки стабилизатора нагреваются и изгибаются для придания нужной формы. Направляющие рычаги прокатаны, скручены и закалены. Компания Wuxi Weineng Automation Technology Co., Ltd. производит оборудование именно для этих процессов с 2016 года, охватывая линии вырубки и штамповки, завивки и обмотки ушками, горячей формовки, индукционного нагрева и комплексной термообработки автомобильных пружин, стабилизаторов поперечной устойчивости, направляющих рычагов и бурильных труб. Вот как устроено современное штамповочное производство и где действительно важны решения по оборудованию. Что происходит внутри автомобильного штамповочного завода Layouts differ from plant to plant, but the core sequence is remarkably consistent. Большинство предприятий перемещают катушку через четыре этапа: Гашение. Рулон разворачивается, выпрямляется и подается на пресс или специальную линию вырубки, где вырезается внешний профиль детали. On high-volume programs, blanking is separated from forming so blanks can be nested tightly and scrap kept low. Формирование и рисование. Заготовка вставляется в полость штампа, придавая металлу трехмерную форму. Большие панели кузова можно нарисовать одним мазком. Обрезка и пирсинг. Excess material around the edges is trimmed away and holes for bolts, clips and welds are punched. Отбортовка, повторная штамповка и чеканка. На последних проходах сгибаются кромки, затачиваются радиусы и задаются критические размеры, на которые будут опираться сварочные приспособления. Мягкая сталь, высокопрочная сталь и алюминий ведут себя по-разному на каждом этапе, поэтому тоннаж пресса, давление амортизации, смазка и зазор матрицы должны соответствовать материалу. Вокруг самого пресса используются рулонные тележки, правильные устройства, устройства подачи, штабелеукладчики, передаточные роботы и системы быстрой смены штампов, которые определяют, сколько качественных деталей линия фактически производит за смену. Сравнение типов прессов и расположения линий Прежде чем указать оборудование, полезно понять, что каждая компоновка делает лучше всего. В таблице ниже приведены конфигурации, о которых мы чаще всего слышим, когда клиенты описывают свои программы. Сравнение распространенных конфигураций линий, встречающихся на автомобильном штамповочном или формовочном заводе. Тип линии Типовые детали Основная сила Следите за Тандемная прессовая линия Панели кузова, крупные внешние детали Гибкая и простая смена матрицы Площадь помещения, более медленный цикл Трансферная пресс-линия Структурные кронштейны, усиление Высокая производительность с автоматизацией Более высокая стоимость инструмента Прогрессивная линия матрицы Мелкие и средние штампованные детали Очень высокая скорость в одном штампе Сложные, дорогие штампы Линия вырубки и перфорации Листья рессоры, плоские заготовки Стабильное качество заготовки, низкий уровень брака Время раскладки и смены катушки Линия горячего тиснения Сверхпрочные безопасные детали Прочность и формуемость вместе Управление печью и охлаждением Правильный ответ зависит от годового объема, размера детали, марки материала и того, как часто будет меняться инструмент. Линия, которая производит 300 000 одинаковых заготовок в год, — неправильная инвестиция для завода, который меняет штампы три раза в день. Вырубка и штамповка: первое звено в цепи На заводе по штамповке рессор или шасси вырубка устанавливает допуски на все последующие детали. Если заготовка короткая, закатанное ушко не приблизится к размеру. Если отверстия смещены от центра, приспособление для сборки будет задевать деталь. Вот почему мы проектируем линии вырубки и перфорации вокруг материала, а не вокруг каталожной машины: ширина и толщина рулона, количество отверстий на заготовку и обрезки обрезков — все это определяет технические характеристики машины. Полностью автоматическая линия для вырубки и штамповки листовых рессор Комплексная высокоэффективная работа: эта производственная линия объединяет полностью автоматические процессы вырубки и горячей штамповки, что обеспечивает непрерывное производство из сырья... Посмотреть продукт → Автоматизация здесь имеет такое же значение, как и в кузовном цехе. Автоматическая загрузка рулонов, сервоподача, гидравлические перфорационные станции и контролируемая разгрузка удерживают операторов от линии сдвига и обеспечивают стабильную производительность с первого часа смены до последнего. Горячая сторона штамповки: индукционный нагрев и термообработка Холодная штамповка – это только половина дела. Сверхпрочные детали все чаще подвергаются горячей штамповке, а пружинные компоненты требуют нагрева почти на каждом этапе. Концы рессор нагреваются перед прокаткой, стабилизаторы поперечной устойчивости нагреваются перед изгибом, а готовые детали подвергаются закалке и отпуску для достижения усталостной долговечности, требуемой программой транспортного средства. Правильная температурная кривая — вот что отличает надежную линию от той, которая производит брак. Индукционный нагрев стал предпочтительным методом в этой области, поскольку он быстрый, воспроизводимый и легко интегрируется в непрерывный поток. Если вы хотите поближе познакомиться с применением этого процесса, наши инженеры написали практический обзор индукционный нагрев при производстве автомобильных пружин . Полностью автоматическая линия по производству термообработки листовых рессор Полная интеграция автоматизации процесса: эта производственная линия включает в себя автоматические механизмы загрузки, несколько промышленных роботов KUKA, закалочную печь, правильную машину... Посмотреть продукт → Комплексная линия термообработки объединяет нагрев, выдержку, закалку и отпуск в одну контролируемую последовательность, с записью, которую можно проследить до каждой партии. Прослеживаемость часто является первым вопросом, о котором спрашивают клиенты при аудите поставщика. Штамповка и формовка при производстве подвесок и шасси Компоненты подвески показывают, как штамповка, горячая формовка и термообработка живут внутри одного завода. Стабилизирующий стержень начинается с заготовки прутка, который разрезается по длине, нагревается и сгибается до заданной формы, а затем закаливается и отпускается. Концы высаживают или сплющивают, втулки склеивают или вулканизируют, а готовый стержень проверяют на жесткость и усталостную долговечность. На каждом этапе имеется свое оборудование, и при переключении между ними время цикла обычно теряется. Автоматическая линия по производству термоформования цельного стержня стабилизатора поперечной устойчивости Линия по производству термоформования цельных стержней специально создана для горячей штамповки автомобильных стабилизаторов поперечной устойчивости (стабилизаторы поперечной устойчивости/торсионные пружины), включая концевые... Посмотреть продукт → Листовые рессоры следуют аналогичной логике: вырубка, штамповка, нагрев концов, прокатка, скручивание, намотка, изгиб, закалка и отпуск выполняются последовательно друг за другом. Направляющие рычаги добавляют к последовательности вращения и нагревания. Когда эти операции полностью автоматизированы, завод получает больше, чем просто экономию труда: он получает стабильное технологическое окно и повторяемую твердость, выпуклость и геометрию деталь за деталью. Распространенные проблемы в цехах Каким бы ни был продукт, в разговорах с руководителями заводов возникают одни и те же вопросы: Износ штампа и поломка пуансона приводят к внезапной остановке линии. Время переналадки катушки и болванки съедает доступную емкость. Размерный дрейф после закалки, поскольку детали деформируются во время охлаждения. Изменение твердости между началом и концом производственного цикла. Поиск операторов, которые могут читать температурную кривую так же уверенно, как рисунок. Большинство этих проблем решаются на этапе спецификации, а не в цеху. Прочные направляющие, удобный доступ к инструментам, системы быстрой замены, контроль температуры с обратной связью и простая диагностика стоят немного дороже и окупаются задолго до первого капитального ремонта. Выбор оборудования, которое растет вместе с вашей программой Автомобильный штамповочный завод – это долгосрочная инвестиция, поэтому и оборудование следует выбирать так же. Стоит задать поставщику три вопроса: может ли линия обрабатывать следующий сорт материала, который будет использоваться в программе, сколько времени на самом деле занимает переналадка и какая поддержка доступна после ввода в эксплуатацию? Машина, которая работает только с сегодняшним объемом, завтра незаметно становится узким местом. Мы строим наши линии для расширения, поскольку последующее добавление нагревательной станции, перфоратора или системы разгрузки никогда не должно означать замену всей линии. Если вы планируете новые мощности по штамповке, горячей штамповке или термообработке, приглашаем вас просмотреть наш полный ассортимент оборудования и обсудите процесс с нашими инженерами. Мы потратили десять лет на эти этапы производства и рады поделиться тем, чему научились. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Новости отрасли Sep. 21. 2026
Руководство по вырубному прессу: как автоматизированные линии вырубки формируют заготовки рессор
Каждая листовая рессора, стабилизатор поперечной устойчивости и направляющий рычаг начинают свою жизнь как плоский стальной стержень, который необходимо обрезать по длине и придать ему форму, прежде чем можно будет выполнить один проход формовки. Эта первая операция — вырубка, и машина, лежащая в ее основе — вырубной пресс — незаметно устанавливает бюджет допусков для всего, что происходит дальше. Сделайте заготовку правильно, и остальная часть линии будет работать гладко; ошибетесь, и следующие три смены вы проведете в погоне за развалом, заусенцами и расположением отверстий. В компании Wuxi Weineng Automation Technology Co., Ltd. мы потратили последние десять лет на создание оборудования именно для этого этапа, поэтому вот что мы узнали о том, как работает вырубной пресс, на что обращать внимание и какое место он занимает в современном заводе по производству пружин. Что на самом деле делает вырубной пресс Вырубной пресс — это станок, который подает контролируемую вертикальную силу на набор штампов, который вырезает плоскую заготовку из рулона, полосы или предварительно нарезанного прутка. Слово «вырубка» описывает, какая половина разрезаемого материала имеет значение: при вырубке кусок, пропавший через матрицу, остается у вас, а при штамповке выпавшая заготовка — это лом. Большинство заготовок из пружинной стали производятся с использованием составных или прогрессивных штампов, поэтому одним ходом пресса можно отрезать стержень до нужной длины и одновременно пробить центральное отверстие для болта и концевые отверстия. Три элемента определяют, на что способна пресса. Первый — это тоннаж, сила, доступная в нижней части хода. Второй — это рабочий диапазон — размер станины, высота закрытия и ход — который определяет размер матрицы и длину заготовки, которую вы можете использовать. Третья — это система привода, которая контролирует передачу усилия, скорости и времени выдержки. Все остальное, от рамы до шкафа управления, предназначено для того, чтобы эти три переменные оставались неизменными при десятках тысяч ударов. Где находится заготовка в весеннем производственном процессе На заводе по производству рессор заготовка является воротами, через которые проходит каждая последующая операция. Здесь задаются длина заготовки, расположение отверстий, прямоугольность кромки и начальный развал, а поскольку пружинная сталь впоследствии нагревается, прокатывается или скручивается, небольшие ошибки на прессе имеют тенденцию скорее увеличиваться, чем компенсироваться. Типичная последовательность выглядит так: Размотайте, выпрямите и подайте плоский стержень на нужную длину. Заготовьте стержень до конечной длины внутри матрицы. Пробейте центральное отверстие, концевые отверстия и установочные элементы за один цикл. Обрежьте, сузьте или заострите концы и обработайте профиль створки. Подготовьте заготовку к горячей формовке, прокатке, скручиванию или упаковке. Закалка, отпуск и дробеструйная обработка формованной детали. Соберите, предварительно нагрузите и протестируйте готовый пакет пружин. Поскольку гашение стоит на первом месте, оно также действует как контроль качества. Хорошо настроенный пресс поставляет заготовки, которые подаются на следующую станцию без ручной регулировки, поэтому многие заводы сейчас предпочитают интегрированную линию отдельному прессу, подаваемому вручную. Наши инженеры написали пошаговое руководство по линия по производству листовых рессор от заготовки до термообработки если вам нужна полная картина. Перфорация, сверление или и то, и другое? Отверстия можно создать двумя способами. Более быстрый способ — пробить их в той же матрице, что и заготовка прутка, что подходит для тонких и средних сечений и больших объемов. Альтернативой является сначала заготовка, а затем сверление, что часто лучше для толстых прутков, более твердого материала или рисунков отверстий, которые могут перегрузить одну матрицу. Многие заводы используют и то, и другое: пресс быстро удаляет металл, а специальная сверлильная станция доводит критические отверстия до окончательного размера и положения. Какой бы путь вы ни выбрали, решайте оба вместе, потому что цепочка допусков проходит от пресса к сверлу. Наши автоматизированные сверлильные станции спроектированы таким образом, чтобы принимать заготовки прямо из вырубного пресса, поэтому положение отверстия сохраняется без второй ручной настройки. Полностью автоматическая линия по производству сверлильных станков с листовыми рессорами Высокая автоматизация и интеллект: вся линия объединяет передовые системы управления ПЛК и интерфейсы HMI, что обеспечивает полную автоматизацию от подачи до бурения. Он поддерживает реальные... Просмотреть продукт → Распространенные конфигурации вырубных прессов Механические прессы Маховик и кривошип преобразуют вращательное движение в фиксированный ход. Механические прессы быстры, воспроизводимы и недороги в обслуживании, они подходят для вырубки больших объемов, когда материал и матрица стабильны. Компромисс заключается в том, что сила достигает максимума в нижней части хода и не может быть отрегулирована в середине цикла. Гидравлические прессы Усилие исходит от цилиндра и может удерживаться при полном тоннаже в любом месте хода, что позволяет гидравлическим прессам работать с толстыми секциями, длинными заготовками и штампами, которым требуется время выдержки для чеканки или установки. Ход и скорость программируются, что полезно, когда на одной машине используется несколько номеров деталей. Прессы с сервоприводом Сервопресс приводит в движение плунжер напрямую, поэтому ползун может ускоряться, замедляться, останавливаться или двигаться в обратном направлении в любой точке. Результатом является гибкий профиль хода, более низкое энергопотребление и меньший уровень шума. Для производителей, смешивающих тонкие и толстые прутки на одной линии, сервопресс часто позволяет экономить обе работы. Многостанционные печатные машины относятся к этим трем категориям. Вместо вырубки за один удар пресс с тремя или четырьмя станциями пропускает пруток через ряд штампов, поэтому резка, штамповка, обрезка и формовка происходят последовательно на одном станке. Это снижает нагрузку на матрицу, улучшает качество кромки толстого материала и укорачивает леску. Четырехпозиционный штамповочный пресс Машина оснащена четырьмя отдельными рабочими станциями, что позволяет выполнять четыре различных этапа обработки за один рабочий цикл, что значительно повышает производительность... Просмотреть продукт → Основные характеристики, которые следует сравнить перед покупкой Приведенные ниже цифры представляют собой ориентировочные диапазоны для полосового проката из автомобильной пружинной стали. Используйте их в качестве контрольного списка при сравнении предложений и всегда сверяйте их с самой толстой и самой длинной заготовкой, которую вы планируете использовать. Ориентировочные технические характеристики вырубного пресса для полос из автомобильной пружинной стали. Спецификация Типичный диапазон Почему это важно Номинальный тоннаж 100 – 800 т Должно превышать усилие сдвига самого толстого стержня с запасом на износ штампа. Длина кровати 1000 – 4000 мм Устанавливает самую длинную заготовку и количество станций, которые может удерживать кубик. Ударов в минуту 10–45 выстрелов в минуту Выход приводов; более высокая скорость требует лучшей подачи и контроля слизней. Допуск на длину заготовки ± 0,5 – 1,0 мм Влияет на консистенцию выпуклости после горячей штамповки. Допуск положения отверстия ± 0,3 – 0,8 мм Определяет, собирается ли пакет без развертывания. Высота заусенца ≤ 0,1 мм Помогает предотвратить растрескивание кромок во время последующей прокатки и формовки. Контроль ПЛК с хранилищем рецептов Делает переключение между номерами деталей коротким и повторяемым. Что проверять на каждой заготовке Проверка после вырубки выполняется быстро и является самым дешевым контролем качества на заводе. Эти проверки выявляют практически все проблемы, которые в противном случае могли бы появиться в виде отходов после термообработки. Общая длина измеряется по чертежу и по предыдущей заготовке в тираже. Диаметр, положение и округлость отверстия проверяются штангенциркулем или штангенциркулем. Высота заусенцев как на кромке реза, так и на кромке отверстия. Плоскостность и прямолинейность заготовки перед входом в печь. Состояние кромки — трещины, надрывы или перекат, указывающие на изношенность или плохо установленную матрицу. Индикаторы износа штампа, такие как полированная полоса на пуансоне или поднимающаяся тяга пули. Тенденции этих измерений в течение смены расскажут вам больше, чем любое отдельное показание. Положение отверстия, которое медленно смещается, обычно указывает на термическое расширение пресса или ослабление зажима матрицы, а не на изношенный пуансон. От отдельного пресса к полностью автоматической линии вырубки Пресса сама по себе – это только половина дела. Подача, обработка заготовок, удаление заготовок и перемещение между станциями определяют реальную производительность ячейки, поскольку быстрая печатная машина, ожидающая оператора, является просто дорогостоящей. В автоматизированной конфигурации пресс подается из магазина рулонов или прутков, сервоподатчик устанавливает длину резки, а передаточное устройство или робот перемещает заготовку к следующему процессу без укладки или повторного захвата. Автоматизация также делает процесс повторяемым. Поскольку длина подачи, ход пресса и последовательность пуансонов контролируются одним и тем же контроллером, заготовка, покидающая линию в первый час, соответствует заготовке, покидающей ее в десятый час. Для заводов, работающих с несколькими номерами деталей в смену, хранение рецептов позволяет обойтись без ручной перенастройки. Мы создаем комплексные линии вырубки и штамповки, которые объединяют пресс, устройство подачи, управление штампами и средства управления в один непрерывный процесс, размер которого соответствует семейству деталей, которые вы фактически производите. Полностью автоматическая линия для вырубки и штамповки листовых рессор Комплексная высокоэффективная работа: эта производственная линия объединяет полностью автоматические процессы вырубки и горячей штамповки, что обеспечивает непрерывное производство из сырья... Просмотреть продукт → Как правильно выбрать вырубной пресс Начинайте с детали, а не с машины. Проработка этих вопросов по порядку обычно сужает поле до двух или трех разумных вариантов. Какая заготовка в этом семействе самая толстая и длинная и какова прочность этого материала на сдвиг? Сколько отверстий и элементов выреза должно быть изготовлено за один ход и может ли комбинированная матрица выдержать их? Какой годовой объем вы ожидаете и сколько переналадок в неделю? Какие последующие операции следуют за этим — горячая штамповка, прокатка, скручивание или упаковка — и какой допуск для них необходим? Какую площадь, мощность и емкость фундамента можно предоставить прессу? Какой уровень автоматизации соответствует вашей трудовой ситуации: ручная подача, полуавтоматический цикл или полностью связанная линия? Какая поддержка вам понадобится после ввода в эксплуатацию — удаленная диагностика, запасные части, сервис на месте? Честно ответьте о частоте замены и составе деталей; эти два фактора влияют на выбор между механическим и сервопрессом больше, чем что-либо еще. Создание всей линии, а не только прессы Компания Wuxi Weineng Automation Technology Co., Ltd. занимается разработкой оборудования для автомобильных листовых рессор, горячекатаных пружин и стабилизаторов поперечной устойчивости с 2016 года, и теперь мы работаем на заводе площадью 6000 квадратных метров в Уси с командой из более чем шестидесяти инженеров, техников и обслуживающего персонала. Наш ассортимент включает в себя полные комплекты оборудования для листовых рессор, рессор, стабилизаторов поперечной устойчивости, направляющих рычагов и бурильных труб, а также автоматические производственные линии и отдельные машины, заполняющие промежутки между ними. Поскольку мы поставляем этап вырубки, этап сверления, этапы нагрева и формования, а также этапы термообработки, наши инженеры могут подобрать вырубной пресс с учетом допусков, которые действительно необходимы остальной части вашей линии. Это другой разговор, чем покупка печатной машины в отдельности, и обычно он короче. Доставка «под ключ», удаленная поддержка и обслуживание на месте — все это часть нашей работы. Если вы планируете новую линию или замену устаревшего пресса, пришлите нам чертеж детали и целевую производительность. Мы вернемся с конфигурацией, которая соответствует детали, а не каталогу. Вы также можете просмотреть наш полный спектр оборудования для производства пружин чтобы увидеть, как отдельные машины сочетаются друг с другом. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important; font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important; border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Новости отрасли Sep. 28. 2026
Станок для навивки пружин с ЧПУ: практическое руководство по пружинам подвески с горячей навивкой
Станок для навивки пружин с ЧПУ — это станция, на которой прямой стальной стержень превращается в спираль. При производстве пружин подвески с горячей намоткой стержень нагревается до температуры ковки, подается в навивочную головку и формируется с помощью инструмента, движение которого приводится в движение сервоосями и координируется контроллером. Поскольку каждая ось следует сохраненной программе, а не фиксированному кулачку, один и тот же станок может обрабатывать прутки разных диаметров, диаметры рулонов и профили шага после изменения рецепта, а не после механического ремонта. Именно эта гибкость является причиной того, что намотка является одновременно самой сложной и самой полезной частью пружинной лески. Когда температура, длина подачи и кривая шага правильные, каждая последующая операция ведет себя предсказуемо. Когда они смещаются, цех расплачивается за это ломом, дополнительной правкой и нестабильной усталостью. В этом руководстве объясняется, что делает машина для навивки пружин с ЧПУ, чем горячая навивка отличается от холодной, какие параметры процесса влияют на качество и как станция навивки вписывается в полную линию. Это написано с точки зрения Технология автоматизации Wuxi Weineng , изготовитель оборудования для горячих витых пружин, листовых рессор и стабилизаторов поперечной устойчивости с десятилетним опытом автоматизации автомобильных пружин. Что на самом деле означает ЧПУ на намоточной станции В традиционной установке навивки геометрия спирали заложена в аппаратуру: оправку заданного диаметра, шаговый блок, набор направляющих роликов. Переход на другую пружину означает замену деталей, переустановку инструментов и часы работы с пробными катушками. ЧПУ меняет основу этой работы. Сервооси вместо фиксированных кулачков На современном станке подача, вращение, шаг и формовка являются отдельными сервоосями. Контроллер интерполирует их, поэтому кривая шага, диаметр катушки и геометрия конечной катушки определяются синхронным движением, а не формой кулачка. Исправления, которые когда-то требовали шлифовки новой детали, теперь внесены в программу. Рецепты вместо восстановления Геометрия пружины, длина подачи, скорости и заданные значения температуры сохраняются в виде рецептов. Переналадка становится отзывом, первой проверкой товара и точной регулировкой. Это имеет значение, когда линия запускает несколько семейств пружин короткими партиями, и это имеет еще большее значение, когда одной и той же машине приходится вести учет того, что она на самом деле сделала. Горячая и холодная намотка — это не одна и та же машина Оба маршрута заканчиваются спиралью, но принадлежат разным мирам силы, температуры и оборудования. В таблице ниже приведены наиболее важные различия при выборе оборудования. Таблица 1: Сравнение маршрутов горячей и холодной навивки при производстве автомобильных пружин. Аспект Горячая намотка Холодная намотка Размер стержня или проволоки Тяжелый стержень, часто 12 мм и выше. Маленькая проволока, обычно менее 12–16 мм. Материальное состояние Нагревается до температуры ковки перед формовкой Формируется при комнатной температуре из тянутой проволоки. Формирующая сила Ниже, потому что сталь мягкая при температуре Высокая, с более быстрым износом инструмента Пружинный возврат Маленький и довольно предсказуемый Значительно, должно быть компенсировано программой Типичные продукты Рессоры подвески для грузовых автомобилей, автобусов, железнодорожного и тяжелого транспорта. Клапанные пружины, малые пружины сцепления, легкие пружины подвески Постформирующий маршрут Закалка и отпуск, затем завершение обработки и испытаний. Снятие стресса и обработка поверхности Поскольку камера горячей намотки также должна иметь станцию нагрева, передающее устройство и часто устройство для закалки, решения о компоновке обычно принимаются одновременно с выбором машины. Основные модули станка для навивки пружин с ЧПУ Производители устраивают их по-разному, но большинство машин для горячей намотки имеют одни и те же функциональные блоки. Блок подачи и измерения прутка: подает нагретый пруток на запрограммированную длину и поддерживает повторяемость длины резки. Станция нагрева: поднимает пруток до температуры намотки либо по всей длине, либо в определенных зонах. Намоточная головка: захватывает, вращает и формирует пруток вокруг оси намотки. Ось шага: контролирует осевое расстояние витков и формирует концевые витки. Формирующие ролики или направляющие инструменты: поддержите пруток и установите диаметр готового рулона. Отрезка и передача: отделяет готовую пружину и перемещает ее на следующую станцию. Контроллер ЧПУ и HMI: запускают программы движения, сохраняют рецепты и регистрируют данные процесса. Параметры процесса, определяющие качество рулона После установки машины небольшое количество переменных объясняет большую часть различий в готовых пружинах. Температура намотки: слишком низкая, пруток может треснуть или перегрузить оснастку; слишком горячая, ухудшается структура зерна и качество поверхности. Длина подачи и резки: задает количество активных витков и свободную длину. Профиль шага: распределяет нагрузку вдоль пружины и влияет как на скорость, так и на распределение напряжения. Диаметр витка и индекс пружины: узкий индекс увеличивает нагрузку и требует более жесткого контроля инструмента. Скорость вращения и формования: влияет на время цикла, а также на перепад температур между нагревом и формовкой. Охлаждение и перенос: неконтролируемое охлаждение перед закалкой может испортить картину твердости. Коррекции инструмента и компенсация износа: небольшой занос накапливается за смену и появляется в последних пружинах партии. Ступени, окружающие станцию намотки Намоточная машина работает лучше всего, когда операции до и после нее спроектированы как один процесс, а не как отдельные покупки. Нагрев перед формованием На линии горячей намотки концы прутка и зона формовки нагреваются за счет индукции, которая быстро и локально передает энергию в материал. Контроль этого тепла обеспечивает повторяемость программы намотки от первой детали до последней. Принципы, лежащие в основе этого, описаны в нашей статье о индукционный нагрев при производстве автомобильных пружин . Оборудование для индукционного нагрева автомобильных пружин Оборудование для индукционного нагрева концов автомобильных пружин специально разработано для термообработки конечной зоны компонентов пружин, используемых в системах автомобильной подвески.... Посмотреть продукт → Выравнивание концов и формирование концов Пружины подвески с горячей навивкой почти всегда требуют сплющивания или шлифовки концов витков пружины, чтобы пружина сидела ровно под нагрузкой. Гидравлические и механические станции правки концов берут пружину прямо из навивки, удерживают ее на оси и прижимают концевые витки к необходимой плоскости, что происходит быстрее и более последовательно, чем ручная правка. Гидравлическая линия для выравнивания концов Гидравлическая линия правки концов спроектирована для точной обработки концов круглых стержней или трубчатых заготовок, таких как пружины и стабилизаторы поперечной устойчивости, с использованием гидравлического станка. Посмотреть продукт → Закалка, отпуск и проверка После формовки пружину закаливают и отпускают для достижения рабочей твердости и снятия напряжения при формовке. Далее следует дробеструйная обработка, предварительная настройка или очистка, а затем испытания на усталость и эксплуатационные характеристики. Каждый из этих этапов зависит от рулона, вышедшего со станции намотки, поэтому контроль размеров на машине важнее, чем любая последующая сортировка. Автономная машина или полная производственная линия Многие покупатели начинают с одной намоточной машины и постепенно добавляют оборудование выше и ниже по потоку. Такой подход подходит для небольших объемов, часто меняющейся продукции и ограниченной площади. Полная линия, напротив, объединяет нагрев, намотку, обработку концов, термообработку и тестирование с автоматической передачей, поэтому время цикла согласовывается, а обработка сводится к минимуму. Линия по производству горячих пружин Линия по производству пружин горячей навивки предназначена для полного процесса производства винтовых пружин (амортизирующих пружин автомобильной подвески), покрытия из материала ... Посмотреть продукт → Правильный ответ обычно зависит от того, насколько стабилен ассортимент продукции и сколько труда завод хочет исключить из процесса. Производитель, поставляющий как отдельные машины, так и полные линии, может честно сравнить два варианта, вместо того, чтобы ориентировать каждый проект на более крупную покупку. Как выбрать станок для навивки пружин с ЧПУ Спецификация становится полезной только тогда, когда она привязана к пружинам, которые будут фактически производиться. Несколько вопросов делают большую часть работы. Какие семейства пружин и какой диапазон диаметров стержней должен охватывать станок? Какая необходимая конечная продукция за смену, включая время переналадки? Какие размерные допуски должны соблюдаться и как они будут измеряться? Будет ли машина работать как автономная установка или как часть автоматизированной линии с автоматической загрузкой и перегрузкой? Какой метод нагрева и уровень мощности подходят для соответствующих размеров стержней? Сколько времени должна занять смена продукта и кто ее выполняет? Какое обслуживание, запасные части и обучение операторов включены после установки? Ответы на эти вопросы гораздо точнее определяют конфигурацию оси, мощность нагрева, уровень управления и компоновку, чем обычное сравнение по каталогу. Почему производитель оборудования так же важен, как и машина Оборудование для горячей намотки оценивается годами, а не первой неделей производства. Конструктор, имеющий опыт автоматизации автомобильных пружин, понимает, как навивка взаимодействует с обработкой концов, термообработкой и испытаниями, и может спроектировать интерфейсы, не оставляя их на усмотрение клиента. Наш собственный опыт идет по этому пути. С 2016 года наша команда работает над комплексным оборудованием для автомобильных листовых рессор, горячекатаных пружин и стабилизаторов поперечной устойчивости на предприятии площадью 6000 квадратных метров с более чем 60 сотрудниками и считается специализированным и сложным предприятием. Оборудование было поставлено производителям пружин и автомобильных компонентов в Китае, а также клиентам в Турции, Южной Корее, Индии, Бразилии, Египте, Дубае, Тунисе, Марокко и других регионах при поддержке поставки проектов «под ключ», удаленной помощи и обслуживания на месте. Именно такое сочетание знаний процессов и возможностей доставки превращает покупку намоточного станка в производственный актив, который продолжает хорошо работать даже после окончания гарантийного периода. Станок для навивки пружин с ЧПУ — это только одно звено в цепи, которая превращает пруток в надежную пружину подвески, но именно это звено определяет, какой объем работы должна выполнить остальная часть цепи. Когда нагрев, намотка, формовка концов и термообработка планируются одновременно, допуски остаются жесткими, переналадки остаются короткими, а количество отходов остается низким. Независимо от того, будет ли следующим шагом отдельная машина или полная линия горяченавитых пружин, разумной отправной точкой является четкое представление о пружинах, которые необходимо изготовить, и партнер по оборудованию, который уже разработал этот процесс. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Новости отрасли Oct. 10. 2026
Руководство по станку для изготовления винтовых пружин: оборудование для горячей намотки, нагрева, формовки и отделки
Машина с винтовой пружиной находится в середине технологической цепочки, а не в ее конце. Узел намотки определяет диаметр, шаг и количество активных витков пружины, но все, что происходит до него, например, нагрев стержня или подготовка проволоки, и все, что происходит после него, например, сплющивание концов, закалка, отпуск, дробеструйная обработка и нагрузочные испытания, решает, выдержит ли деталь несколько сотен тысяч циклов подвески. Вот почему вопрос «какой станок с винтовыми пружинами нам купить?» обычно превращается в несколько более мелких вопросов о размере пружины, материале, объеме и этапах отделки, которые вы планируете выполнять самостоятельно. В этом руководстве эти вопросы рассматриваются в том порядке, в котором они обычно возникают в цеху. Что на самом деле делает машина с винтовой пружиной Навивочная машина формирует пружину, подавая проволоку или нагретый стержень к вращающейся оправке, в то время как инструмент для намотки контролирует зазор между витками. На машине холодной намотки выпрямленная проволока вытягивается из устройства подачи и прижимается к точке намотки, при этом кулачки или сервооси перемещают точку, инструмент для подачи и отрезное лезвие. На машине горячей намотки пруток, нагретый до температуры ковки, наматывается на оправку с помощью вращающейся головки, а шаг задается механически по мере формирования витков. Оба типа имеют одни и те же основные элементы управления, а именно: диаметр катушки, шаг шага, количество витков и конечное положение, но на практике они ведут себя совершенно по-разному: Холодная намотка подходит для проволоки и небольших стержней, выдерживает жесткие допуски и работает быстро, но материал должен быть достаточно пластичным, чтобы сгибаться без трещин. Горячая намотка подходит для прутков большего диаметра, когда холодная формовка превышает пределы формования материала или требует нереальных усилий прессования. Горячим пружинам почти всегда необходима определенная температура в момент навивки, поэтому ступень нагрева и намотчик должны быть согласованы, а не выбраны отдельно. Размер машины обычно указывается как максимальный диаметр прутка или проволоки, который она может обрабатывать, но более полезной цифрой является рабочий диапазон, который вы планируете использовать изо дня в день. Станок, рассчитанный на пруток диаметром 20 мм, который большую часть своего срока службы тратит на работу с диаметром 12 мм, на самом деле не является станком диаметром 20 мм. Горячая намотка или холодная намотка: какой процесс подходит? Выбор между двумя семействами процессов определяется самой пружиной, а не машинным каталогом. В таблице ниже показано, где обычно проходит каждый маршрут. Сравнение производства горяченавитых и холоднонавитых пружин. Товар Горячая рана Холодная спираль Акции Брусок большего размера, нагретый перед формованием Проволока и небольшой стержень, сформированные при комнатной температуре Отопление Пруток доводят до температуры ковки в индукционном или газовом нагревателе. Перед намоткой не требуется Метод намотки Наматывается на оправку с помощью вращающейся головки Проволока подается в точку намотки Типичные пружины Пружины подвески, усиленные пружины Клапанные пружины, малые пружины сжатия и растяжения Ключевое оборудование Нагреватель, моталка, обработка концов, закалка и отпуск Моталка с ЧПУ, печь для снятия напряжений, торцевое шлифование, дробеструйная обработка Основной риск Разница температур между нагревателем и моталкой Качество поверхности проволоки и износ инструмента Если ваше производство склоняется к использованию горячих источников, наша Практическое руководство по станкам для навивки пружин с ЧПУ для производства горячей навивки углубляется в инструменты, контроль температуры и проблемы, которые обычно возникают в первые месяцы эксплуатации. Внутри линии спиральной пружины с горячей намоткой Линия горячей намотки представляет собой цепочку станций, а моталка — лишь одно из ее звеньев. Это три этапа, которые определяют качество всего, что происходит дальше. Нагрев прутка перед намоткой Задача нагревателя — обеспечить постоянную температуру стержня по всей его длине. Неравномерный нагрев позже проявляется в виде непостоянного диаметра катушки и, что более важно, в изменении твердости после закалки. Индукционный нагрев обеспечивает быстрый и повторяемый контроль и позволяет переключаться между размерами прутков без длительного прогрева, в то время как газовые печи медленнее реагируют на изменения, но в некоторых регионах их эксплуатация может быть дешевле. Сама намоточная станция Намотчик устанавливает диаметр и шаг, а также определяет, сколько ручной коррекции потребуется остальной части лески. Оси шага и диаметра с сервоуправлением позволяют одной машине обрабатывать семейство пружин, в то время как механические кулачковые машины стоят дешевле, но привязаны к единой геометрии. В смешанном производстве время замены инструмента имеет большее значение, чем теоретическое время цикла. Закалка, отпуск и предварительная настройка После навивки пружину закаливают и отпускают для достижения необходимой твердости и снятия формообразующих напряжений. Затем предварительная настройка нагружает пружину за пределы ее рабочего диапазона, поэтому она стабилизируется до того, как достигнет автомобиля. Спешка на этом этапе является одной из наиболее распространенных причин, по которой пружина, прошедшая проверку размеров, все равно выходит из строя. Линия по производству горячих спиральных пружин для автомобильных пружин подвески Интегрированная автоматизированная линия резки, индукционного нагрева, намотки, термообработки и горячей укладки с постоянной температурой и обращением с винтовыми пружинами автомобильной подвески. Посмотреть продукт → Линия по производству горячих спиральных пружин связывает эти станции, поэтому температура, время и обработка остаются постоянными от первого нагретого прутка до готовой пружины. Конечная обработка, термообработка и тестирование Скручивание придает вам форму; завершающие этапы дают вам часть. Большая часть доработок на пружинном заводе создается и предотвращается на конечной станции обработки: Торцевое сплющивание или шлифовка, чтобы пружина стояла прямо и равномерно передавала нагрузку. Концевой индукционный нагрев, при котором концевые витки нагреваются локально для формирования, сужения или закрытия, не нарушая остальную часть пружины. Дробеструйная обработка для создания сжимающего напряжения на поверхности и увеличения усталостной долговечности. Покрытие и покраска для защиты от коррозии Испытания на нагрузку и усталость для подтверждения скорости, свободной длины и долговечности. Конечный индукционный нагрев часто решает, насколько гибкой может быть линия, поскольку одна нагревательная станция с регулируемой геометрией катушки может обслуживать несколько семейств пружин. Обычно мы предлагаем пропустить образцы пружин через станцию конечной обработки до того, как будет определена линия, поскольку это показывает гораздо больше о потребностях в инструментах, чем чертеж. Оборудование для индукционного нагрева концов автомобильной пружины для пружин подвески Среднечастотная индукционная установка для термообработки конечной зоны с использованием индивидуальных индукторов для гибкого, локализованного нагрева при производстве пружин подвески автомобилей. Посмотреть продукт → Подбор машины с винтовой пружиной в соответствии с вашим производственным планом Прежде чем сравнивать цитаты, полезно записать честные ответы на следующие пункты: Семейство пружин и диапазон размеров: диаметр заготовки, внешний диаметр готовой детали, свободная длина и шаг. Объем и сочетание: линия, на которой в течение нескольких недель работает один тип пружин, и линия, которая меняет пружины два раза в день, требуют разных уровней автоматизации. Метод нагрева: индукционный, газовый или комбинированный, а также какая часть нагрева должна быть интегрирована в линию, а не выполняться автономно. Последующие операции: какие завершающие этапы вы выполняете самостоятельно, а какие передаете на аутсорсинг. Тестирование и отслеживание: какие записи ожидают ваши клиенты в отношении результатов нагрузки, твердости и усталости. Сервис и поддержка: запасные части, удаленная диагностика и ввод в эксплуатацию на месте имеют большее значение для линии, чем для отдельной машины. Проработка этих пунктов быстро сужает поле деятельности. Линия по производству пружин подвески строится на основе этих ответов, а не продается по каталогу, и вполне нормально, что окончательный объем может сильно отличаться от первого запроса. Автоматизированная линия по производству пружин подвески для автомобильных винтовых пружин Полная автоматизированная линия, объединяющая индукционный нагрев, горячую навивку, шлифование концов, термообработку и горячую установку для крупносерийного производства винтовых пружин. Посмотреть продукт → Вопросы, которые покупатели задают перед выходом из системы Сколько места занимает машина с винтовой пружиной? Автономная моталка занимает скромную площадь, но нагреватель, контур охлаждения, закалочный резервуар и погрузочно-разгрузочное оборудование вокруг него — это то, что действительно заполняет отсек. Планируйте компоновку с учетом потока материала, а не только площади, занимаемой станком. Может ли одна машина производить пружины как с горячей, так и с холодной навивкой? Редко. В этих двух процессах используются разные системы подачи, инструменты и условия использования материалов, поэтому на большинстве заводов они используются на отдельном оборудовании. Какой этап вызывает наибольшее время простоя? По нашему опыту, это обработка концов и смена оснастки, а не сама намотка. Вот почему мы обращаем внимание на время переналадки и фиксацию инструмента, прежде чем рассматривать максимальную скорость. Машина с винтовой пружиной хороша настолько, насколько хорош процесс, связанный с ней. Начните с пружины, которую вам нужно изготовить, ее материала, размера и рабочего цикла, затем действуйте в обратном направлении, нагревая, наматывая, обрабатывая концы и термообработку, и выбор оборудования, как правило, решается сам собой. Мы занимаемся формовкой, нагревом и автоматизацией автомобильных рессор и стабилизаторов поперечной устойчивости с 2016 года, и мы рады вместе с вами просмотреть чертеж или образец и четко сказать, какие этапы нужны линии, а какие нет. .article-section p{font-size:16px!important;margin-bottom:12px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:5px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:5px;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important}
Отраслевые знания о Комплектное оборудование для автомобильных пружин
-
У вас есть вопросы?
Давайте
Обсуждать! -
Быстро
Главная Продукция / Оборудование О нас Услуги Применение Новости Свяжитесь с нами -
Категории продуктов
Комплектное оборудование для автомобильных листовых рессор Комплектное оборудование для автомобильного стабилизатора поперечной устойчивости Комплектное оборудование для автомобильных пружин Комплектное оборудование для автомобильного направляющего рычага Комплектное оборудование для нефтяных бурильных труб
-
Напишите нам
[email protected] [email protected] -
Адрес
Деревня Янсиюань, город Лоше, район Хуэйшань, город Уси, провинция Цзянсу, Китай -
Позвоните нам сейчас
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
Авторские права © 2026 г. Wuxi Weineng Automation Technology Co., Ltd. Все права защищены.
